Este contenido es para la educación de envasado. No vendemos ningún producto regulado.
Los pre-rolls llegan rotos, aplastados o “sin olor”, y la marca acaba pagando las consecuencias. Veo que esto ocurre sobre todo cuando se toman decisiones sobre el embalaje sin haber definido qué se considera un fallo.
Las cajas de hojalata suelen reducir los daños por aplastamiento cuando su interior está diseñado para impedir el movimiento, mientras que las bolsas de Mylar suelen reducir la pérdida de aroma cuando se controla la integridad de la barrera y del sellado. Solo me fío de la decisión tras un sencillo plan de validación del envío.

Si las quejas por abolladuras ya te están costando devoluciones, suelo empezar con una opción rígida y diseñar primero el interior:
Cajas de hojalata personalizadas.
Escribo esto como ingeniero porque “un mejor empaquetado” no es lo que importa. Lo único que me importa es qué falla primero, por qué falla y cómo demostrar que la solución funciona antes de ampliarla.
¿En qué consiste exactamente el “daño durante el transporte” en el caso de los pre-rolls: aplastamiento, deformación o embalaje suelto?
La mayoría de los equipos se enzarzan en la discusión sobre “lata contra bolsa” demasiado pronto. El verdadero problema es que no se ha definido el concepto de “daño”, por lo que cada proveedor afirma haber tenido éxito utilizando reglas diferentes.
Defino los daños durante el transporte como un pequeño conjunto de resultados cuantificables: índice de roturas, índice de deformación de los extremos, holgura visible y pérdida de calidad percibida por el cliente. Una vez que queda claro el umbral de «aprobado/suspenso», la elección del embalaje resulta mucho más sencilla.
En la fabricación real, este detalle suele ser decisivo: el mismo embalaje puede parecer perfecto el primer día y fallar tras una semana de manipulación de paquetes porque nadie se puso de acuerdo sobre una tolerancia. Establezco un umbral antes de presupuestar nada. En cuanto a los golpes, hago un seguimiento de cuántas unidades llegan con los extremos doblados, el papel rasgado o la estructura deformada. En el caso del “embalaje suelto”, presto atención a los ruidos y al movimiento, ya que este convierte la vibración en impactos repetidos. También distingo entre los daños estéticos y los funcionales, porque las marcas suelen reaccionar de forma exagerada ante los arañazos, pero no prestan suficiente atención a las roturas que dan lugar a devoluciones.
Mi definición de «aprobado/suspenso» antes de comparar los formatos
| Métrica |
Cómo lo mido |
Por qué es importante |
| Índice de rotura |
Contar las unidades rotas o partidas por muestra de envío |
Este es el motor de reembolsos |
| Tasa de deformación final |
Indicador visual y sencillo de «apto/no apto» para extremos doblados |
Las señales de deformación indican la presencia de una tensión de compresión oculta |
| Movimiento (sonajero) |
Prueba de sacudida + vídeo durante la vibración |
El movimiento transforma una pequeña vibración en impactos repetidos |
| Retención de olores |
Puntos de control a intervalos fijos mediante un método de panel coherente |
“La ”pérdida de olor» suele deberse a un problema de sellado, no a un problema del material. |
Pruebas (fuente + año): ISTA, Descripción general de ISTA 3A (2018). ASTM, D642-20: Método de ensayo normalizado para ensayos de compresión en embalajes de transporte (2020).
¿De dónde proceden realmente los golpes y la pérdida de aroma durante el transporte?
Muchas marcas piensan que los golpes se deben a “un embalaje endeble” y que la pérdida de aroma se debe a “una película demasiado fina”. Rara vez veo que sea tan sencillo en los envíos reales.
Considero que la deformación por compresión es un problema relacionado con la ruta de carga y que la pérdida de olor es un problema de integridad. El estaño contribuye principalmente a la ruta de carga, mientras que el Mylar contribuye principalmente a la ruta de barrera, pero ambos pueden fallar si los detalles no son los adecuados.
Desde el punto de vista de la producción, esto es importante porque el transporte de paquetes supone una combinación de compresión prolongada, caídas breves y vibración prolongada. Los daños por aplastamiento suelen deberse a cargas puntuales. Una lata rígida puede distribuir la carga, pero solo si su interior evita que el producto se convierta en un martillo en movimiento. El espacio vacío dentro de una lata suele provocar colisiones internas durante la vibración, y la “caja rígida” se convierte en una superficie de impacto dura. La pérdida de aroma es similar. Mucha gente culpa a la permeabilidad del film, pero yo suelo detectar primero microfiltraciones: sellados débiles, desajuste de la cremallera, tensión en los pliegues o pequeños orificios. Cuando la pérdida de olor es desigual dentro de un mismo lote, lo considero una desviación del proceso y vías de fuga, no una permeabilidad del material. Cuando la pérdida es uniforme y está relacionada con el tiempo, entonces investigo la estructura de la barrera.
Lo primero que compruebo cuando llega un envío “dañado” o “menos aromático”
| Denuncia |
La causa principal más habitual que observo |
Diagnóstico rápido |
| Extremos aplastados o doblados |
Carga puntual + sin restricción interna |
Abre el embalaje de transporte y localiza dónde aparecen las marcas de carga. |
| Ruido / holgura |
Espacio libre + mal ajuste o falta del inserto |
Prueba de vibraciones y registro de colisiones internas |
| La pérdida de olfato es desigual |
Microfugas debidas al desplazamiento de la junta o el cierre |
Detección de fugas mediante emisión de burbujas / basada en la presión |
| La pérdida de olor es uniforme |
La estructura de la barrera no es lo suficientemente resistente para el objetivo |
La comparación A/B permite comparar dos estructuras sujetas a la misma norma de almacenamiento |
Cuando el control de olores es el mayor problema, suelo partir de una estructura flexible que haya demostrado su eficacia y, a continuación, ajusto el cierre y las ventanas de sellado:
Bolsas Mylar para malas hierbas.
Pruebas (fuente + año): ASTM, F2096-11R19: Método de ensayo estándar para la detección de fugas importantes mediante presurización interna (2019). ASTM, D4728-17 (reaprobada en 2022): Ensayos de vibración aleatoria de contenedores de transporte (2022).
¿Cómo puedo comprobar “qué reduce el daño primero” antes de iniciar una producción a gran escala?
La mayoría de los errores en el embalaje se producen porque los equipos se saltan la fase de validación. Modifican el embalaje, envían un lote grande y luego se dan cuenta de la realidad cuando reciben quejas de los clientes.
Realizo una validación mediante un pequeño proyecto piloto utilizando secuencias de prueba tipo «parcel». Mido por separado los resultados de aplastamiento y los de olor, y solo amplío la opción que se mantiene dentro de los límites establecidos.
En la fabricación real, este detalle suele determinar si el coste se reduce o se dispara: la muestra de prueba debe coincidir con la configuración real de envío. Empaqueto el mismo número de unidades, los mismos insertos, el mismo embalaje de envío y los mismos ajustes de cierre. Realizo pruebas de compresión, caídas y vibración aleatoria de forma secuencial, ya que el transporte es un proceso secuencial. A continuación, compruebo los indicadores de aplastamiento y realizo un sencillo control de retención de olores en momentos fijos. También calculo el coste por envío, no el coste por unidad, ya que las latas pueden aumentar el peso y el volumen, mientras que los envases flexibles pueden incrementar el riesgo de daños si las normas de embalaje son deficientes. Si necesito tanto protección contra aplastamiento como control de olores, pruebo una solución híbrida (una bolsa de barrera dentro de una lata a medida) y presto atención a nuevos modos de fallo, como el espacio libre, la interferencia de la tapa o los arañazos por fricción.
Mi plan piloto mínimo (rápido, repetible y listo para la toma de decisiones)
| Bloque de prueba |
Lo que demuestra |
El resultado de mi decisión |
| Compresión |
Resistencia al apilamiento y a cargas prolongadas |
Velocidad de deformación + velocidad de rotura |
| Secuencia de caída |
Clasificación y gestión de impactos |
Cartografía de daños finales + modo de fallo en el peor de los casos |
| Vibración aleatoria |
Fatiga al volante + riesgo de colisión |
Puntuación de la vibración + indicios de impacto interno |
| Puntos de control de olores |
Integridad del sellado + estabilidad de la barrera a lo largo del tiempo |
«Aprobado/suspenso» frente al umbral de olor establecido |
Pruebas (fuente + año): ISTA, Descripción general de ISTA 3A (2018). ASTM, D4169: Práctica estándar para ensayos de rendimiento de unidades de envío (ejemplo: D4169-22, fecha de publicación en 2024 indicada por la ASTM) (2024).
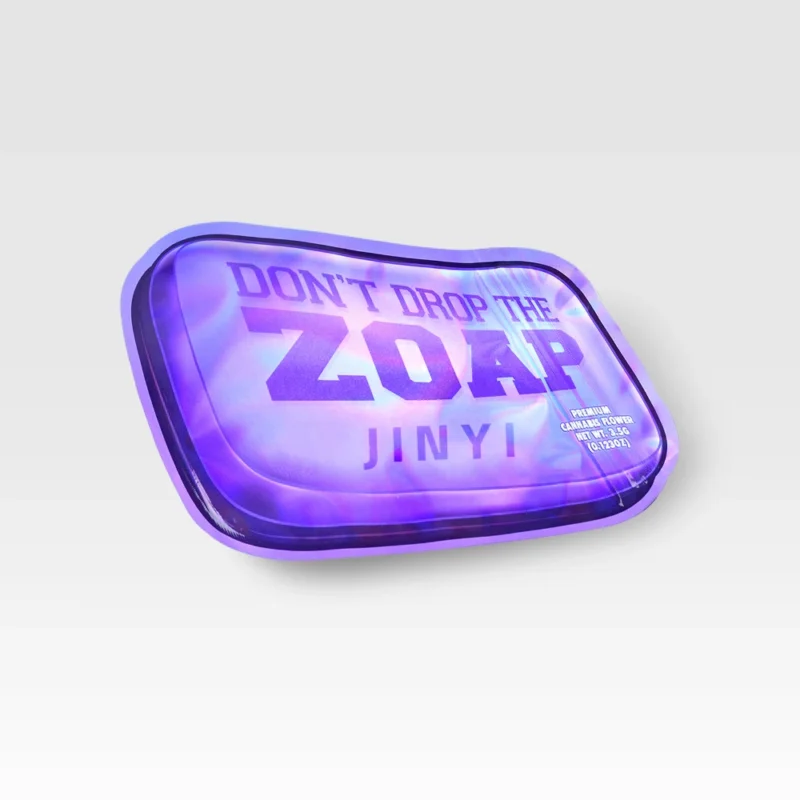
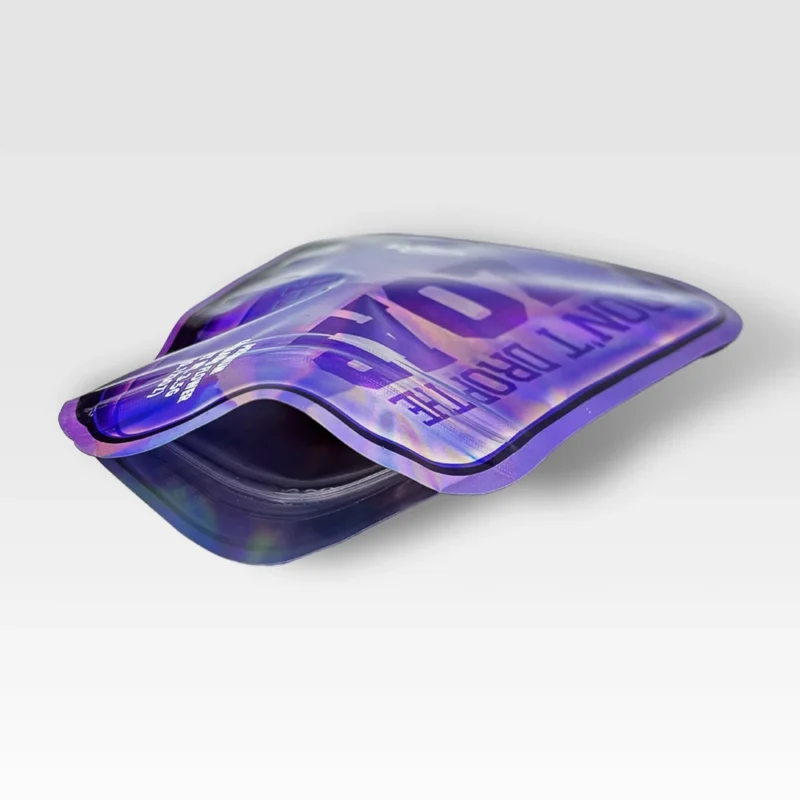
 Cajas de hojalata frente a bolsas de Mylar para porros ya liados: ¿cuál evita mejor que se aplasten y que se pierda el aroma?
Conclusión
Elijo la lata cuando predomina el aplastamiento, y el Mylar cuando predomina el olor. Solo paso a producir a gran escala el ganador tras una sencilla prueba de validación del envío.
Este contenido es para la educación de envasado. No vendemos ningún producto regulado.
Obtén una recomendación sobre el control de riesgos en el embalaje
Quiénes somos
Sobre mí
Marca: Jinyi
Eslogan: De la película a lo bien hecho.
Página web: https://jinyipackage.com/
Nuestra misión:
JINYI es un fabricante directo especializado en soluciones personalizadas de embalaje flexible. Mi objetivo es ofrecer embalajes fiables, prácticos y preparados para adaptarse a cualquier volumen de producción, de modo que las marcas dediquen menos tiempo a las idas y venidas y obtengan una calidad más predecible, plazos de entrega más claros y diseños que se adapten al uso real.
Acerca de mí:
JINYI es un fabricante en origen especializado en soluciones de envasado flexible personalizadas, con más de 15 años de experiencia en producción al servicio de marcas de alimentación, aperitivos, alimentos para mascotas y productos de consumo diario.
Disponemos de una planta de fabricación estandarizada equipada con varias líneas de huecograbado y avanzados sistemas de impresión digital HP, lo que nos permite atender pedidos estables de gran volumen y tiradas cortas flexibles con una calidad constante.
Desde la selección de materiales hasta las bolsas terminadas, me centro en el control de procesos, la repetibilidad y el rendimiento en condiciones reales. Mi objetivo es ayudar a las marcas a reducir los costes de comunicación, lograr una calidad predecible y garantizar que el envase funcione de forma fiable en los lineales, durante el transporte y en el momento de su uso final.
PREGUNTAS FRECUENTES
¿Es una caja de hojalata siempre la mejor opción para evitar daños por aplastamiento?
No. He observado que las latas se rompen cuando el espacio libre permite que se produzcan movimientos y colisiones internas durante la vibración.
¿Por qué algunas bolsas de Mylar “dejan escapar el olor” incluso aunque tengan una lámina gruesa?
Normalmente lo primero que detecto son las microfugas: desplazamiento de las juntas, desajuste de las cremalleras, tensión en los pliegues o pequeños orificios.
¿Cómo puedo distinguir rápidamente entre microfugas y la permeabilidad del material?
Si la pérdida de olor es desigual dentro de un mismo lote, lo considero como fugas; una descomposición uniforme indica que se han alcanzado los límites de la barrera.
¿Cuál es el método de validación más rápido que, al mismo tiempo, se ajuste a las condiciones reales de envío?
Realizo una secuencia de tipo «paquete» utilizando compresión, caídas y vibración aleatoria, y luego mido la tasa de rotura y compruebo los puntos de control de olores.

 Cajas de hojalata frente a bolsas de Mylar para porros ya liados: ¿cuál evita mejor que se aplasten y que se pierda el aroma?