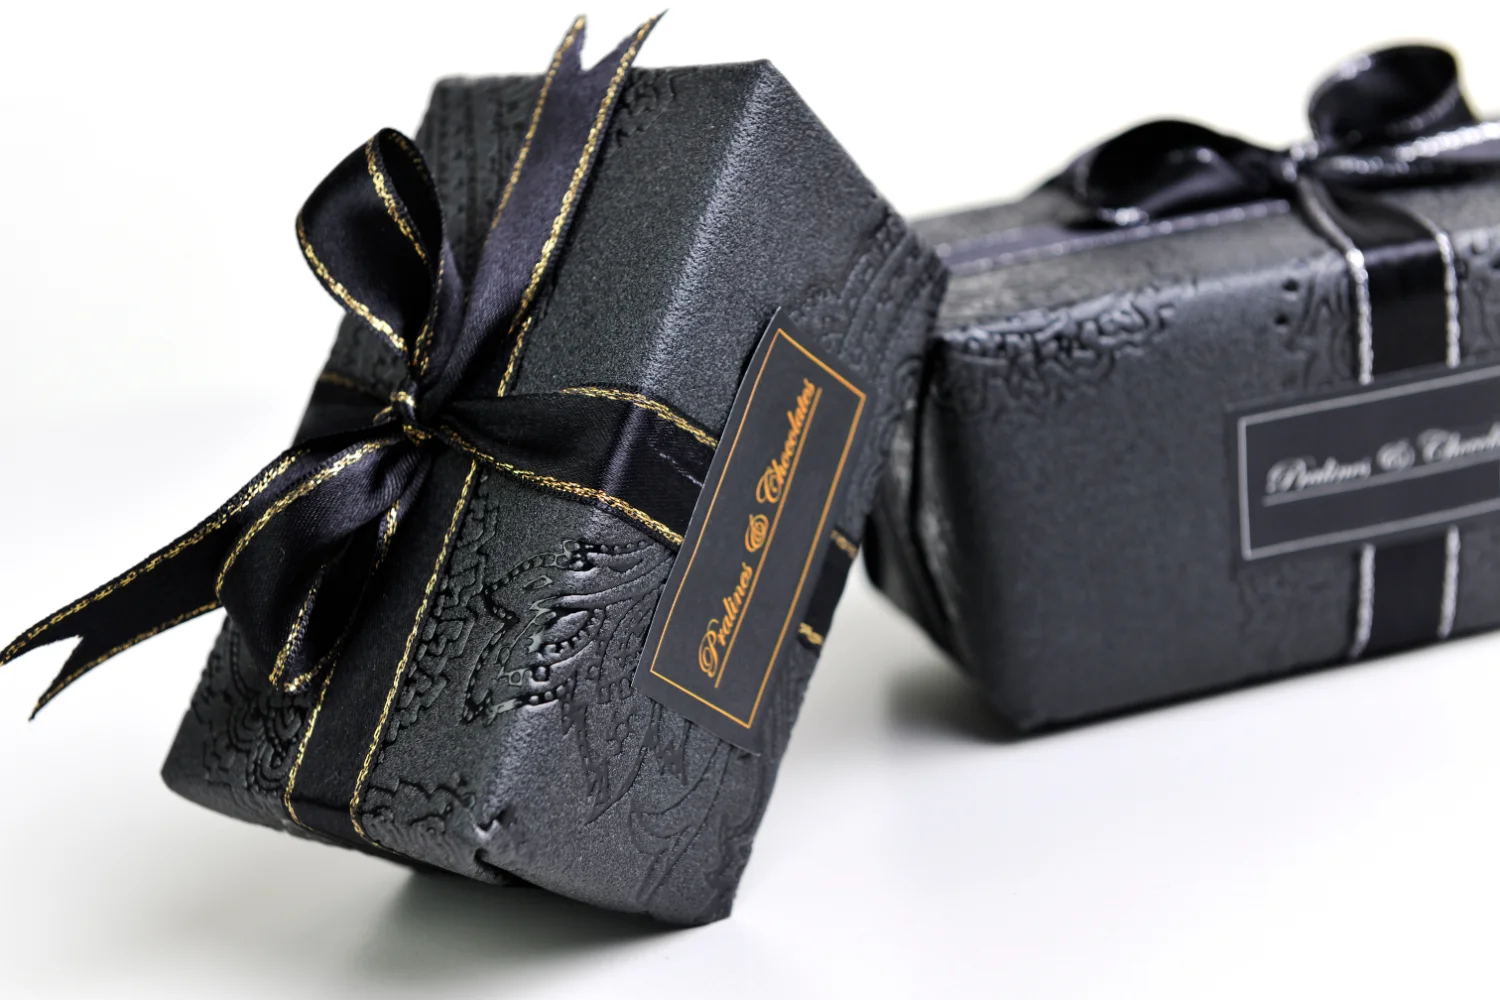
Je vois des coffrets cadeaux de soins pour la peau qui ont l'air parfaits en studio, mais qui se transforment en véritables cauchemars lors de la production : le fini « soft-touch » devient brillant, la pellicule métallisée perd son éclat ou se décolle, et le vernis UV sélectif s'écaille ou laisse apparaître des halos disgracieux.
J'évite les retouches en considérant les finitions comme un seul et même système de surface. Je classe le défaut, je valide la séquence de processus et je rédige un cahier des charges qui définit les critères d'adhérence, de frottement, d'alignement et de durcissement, avant la première production en série.
Découvrez un format de coffret cadeau rigide à couvercle rabattable, pour lequel la stabilité une fois empilé et la résistance à l'abrasion sont des critères essentiels

Je ne considère pas le « soft-touch », le pelliculage et le vernis UV sélectif comme trois options supplémentaires distinctes. Je les considère comme trois couches présentant chacune un comportement différent en matière de frottement, trois plages d’adhérence différentes et trois sources potentielles de décalage. Si je ne fixe pas l’ordre d’application et les tolérances, ces finitions entreront en conflit les unes avec les autres et la boîte perdra rapidement son aspect haut de gamme.
Définissez d'abord le type de “ finition ” : éraflures, film terne, décollement des bords sous l'effet des UV ou traces de doigts irrégulières ?
Je n'accepte jamais “ la finition n'est pas belle ” comme diagnostic. J'ai besoin de savoir quelle défaillance s'est produite, car chaque défaillance renvoie à une cause profonde différente.
Je classe les défauts de finition en quatre catégories : les éraflures légères et les traces de frottement, les films ternes et les bords décollés, les bords décollés ou fissurés au niveau des zones UV sélectives, et les traces irrégulières laissées par les empreintes de doigts. En procédant d’abord à ce classement, je peux identifier les variables pertinentes au lieu de rejeter la faute sur un processus inadapté.
Ma carte des combats de fin de partie (ce qui a échoué par rapport à ce que j'ai réussi)
| Échec |
À quoi cela ressemble-t-il ? |
Quelles en sont généralement les causes ? |
Ce que je verrouille en premier |
| Revêtement doux au toucher / brillant au frottement |
Les zones les plus exposées au frottement passent d'un fini mat à un fini brillant |
Frottement intense + vibrations |
Contrôle du frottement lors de l'emballage + sélection de la surface |
| Film terne / soulèvement des bords |
Le brillant devient terne, les bords commencent à s'écailler |
Faible adhérence sur la surface « soft-touch » + frottements au niveau des bords |
Règles relatives aux zones d'adhérence + stratégie de protection des bords |
| Décollement ou fissure du vernis UV sur les bords |
Le vernis UV s'écaille sur les bords ou se fissure après avoir été plié |
Fenêtre de mouillage trop étroite + dérive de polymérisation |
Règles relatives aux illustrations UV + fenêtre de polymérisation + temps de maintien |
| Caractère irrégulier des empreintes digitales |
Marques irrégulières, zones “ sales ”, variations de teinte |
Transfert d'huile + énergie de surface mixte |
Conception des points de contact + répartition des zones de finition |
Du point de vue de la production, cela a son importance car une correction inadaptée engendre la défaillance suivante. Dans la pratique industrielle, ce détail détermine souvent si une usine va augmenter la pression pour faire adhérer la feuille et créer accidentellement des microfissures qui se décolleront par la suite. Dans notre travail quotidien d’emballage, nous constatons que chaque défaut a un “ premier levier ” différent. Les éraflures au toucher doux sont souvent dues à des problèmes de frottement lors du transport, et non à des problèmes de qualité du revêtement. Le soulèvement des bords de la feuille d’aluminium est souvent un problème lié à la zone d’adhérence, et non un problème lié au film lui-même. Les halos sur les vernis UV sélectifs sont souvent dus à des problèmes de mouillage et d’épaisseur, et non à un “ mauvais vernis UV ”. Les traces de doigts relèvent souvent d’un problème de point de contact et d’énergie de surface, et non du fait que “ les clients ont les mains sales ”. Je procède toujours à une classification préalable afin que le cahier des charges soit ciblé plutôt qu’émotionnel.
L'ordre des opérations fait toute la différence : pourquoi les mêmes matériaux se comportent-ils différemment selon l'ordre dans lequel on les utilise ?
De nombreuses équipes me demandent de choisir les matériaux, puis laissent au fournisseur le soin de définir le processus de fabrication. C'est ainsi que commencent les retouches.
Je fixe l'ordre d'application, car le film « soft-touch », la feuille métallisée et le vernis UV sélectif se comportent différemment selon ce qui se trouve en dessous et ce qui a été durci avant eux. L'ordre d'application influe sur l'adhérence, la dureté et le coefficient de frottement, ce qui modifie donc le résultat final.
Choix de la séquence de fin que je contrôle
| Décision relative à la séquence |
Ce qui peut mal tourner |
Ce que je précise |
| Film métallisé sur surface douce au toucher |
Soulèvement des bords, ternissement, mauvaise adhérence |
Utilisez un revêtement « soft-touch » imprimable ou laissez les zones de film métallisé non plastifiées |
| Vernis UV sélectif sur papier « soft-touch » |
Anneaux halogènes, rehaussement des bords |
Définir les règles relatives aux lignes UV, l'épaisseur cible et la fenêtre de polymérisation |
| Temps de durcissement et de repos entre les étapes |
Blocage, voile, décollement différé |
Durée minimale de durcissement et de repos, et restrictions de manipulation |
Du point de vue de la production, cela a son importance car “ mêmes matériaux ” ne signifie pas “ mêmes résultats ”. Dans la pratique industrielle, ce détail détermine souvent si votre échantillon est reproductible. Si un fournisseur modifie la commande pour respecter un délai, la fenêtre d’adhérence peut s’effondrer. Je consigne donc la séquence du processus comme une exigence stricte, et non comme une simple suggestion. Je précise également ce qui doit être durci, combien de temps il faut laisser reposer, et ce qu’il ne faut pas toucher entre-temps. Dans notre travail quotidien d’emballage, nous constatons que des retouches sont nécessaires lorsque les opérateurs considèrent le durcissement comme facultatif. Une surface peut paraître sèche tout en restant instable sous la pression d’empilement, et cette instabilité se traduit plus tard par un décollement ou un collage. Je fixe l’ordre de traitement afin que l’ensemble des finitions se comporte comme un système cohérent, et non comme trois effets distincts.
Le « Soft-Touch » comme couche de base : quand devient-il un piège à faible adhérence pour le film et les UV ?
Le toucher doux donne un aspect haut de gamme, mais peut se révéler être un piège en raison de sa faible adhérence. Je considère qu’il s’agit d’un choix de matériau qui doit être compatible avec tout ce qui viendra se poser dessus.
Si la surface « soft-touch » présente une faible énergie de surface, tant la feuille métallique que le vernis UV sélectif peuvent donner l'impression de reposer sur une couche antiadhésive. Je choisis alors soit un système compatible avec l'estampage et le vernis UV, soit je conçois des zones qui évitent l'adhérence sur la mauvaise surface.
Comment j'évite le piège de l'adhérence par contact léger
| Risque |
Ce que je vois |
Ma démarche de prévention |
| Faible énergie de surface |
Le film se soulève sur les bords ; le film se décolle sous l'effet des UV |
Choisissez un revêtement « soft-touch » estampable ou ajoutez une couche de base à densité contrôlée |
| Surface souple sous pression |
Marques de gaufrage, taches brillantes |
Définir les limites de pression et la protection des contacts |
| Sensibilité à la contamination |
Adhérence irrégulière et halos |
Règles de manipulation + stockage dans de bonnes conditions + temps de repos |
Dans la pratique industrielle, ce détail détermine souvent si les premiers cartons sont acceptés et si les suivants se décollent après l'expédition. Dans le cadre de notre travail quotidien d'emballage, nous constatons de nombreux “ problèmes de film ” qui sont en réalité des problèmes de compatibilité avec le film “ soft-touch ”. Je ne laisse pas les fournisseurs deviner. Je définis clairement quel système de film “ soft-touch ” est autorisé, et je précise si le film métallisé et le vernis UV doivent être appliqués sur une zone spécifique. Si j’ai besoin d’un film métallisé et d’un vernis UV sur le même panneau, je sépare souvent les « zones tactiles » des « zones de décoration ». Je m’assure que les zones de décoration sont conçues pour garantir l’adhérence, et non optimisées pour le toucher. Ce zonage est l’un des moyens les plus simples de préserver la qualité haut de gamme du « soft-touch » sans fragiliser le reste de la finition.
Une pellicule sur une surface « Soft-Touch » : pourquoi la brillance s'estompe-t-elle et les bords commencent-ils à se décoller sur les cartons ?
Le pelliculage sur un support « soft-touch » peut donner un résultat magnifique. Mais il peut aussi présenter des défauts que les marques redoutent par-dessus tout : un éclat terne et des bords décollés après le transport.
Je pars du principe que le transport est source de frottements. Si les bords des feuilles reposent sur un fond au toucher doux et que le carton frotte contre eux, ces bords deviennent le premier point de rupture. Je veille donc à bien fixer les bords et à assurer la protection de l'emballage, et pas seulement à régler les paramètres d'estampage.

Ce que je verrouille pour protéger la feuille sur la surface « soft-touch »
| Risque lié au papier d'aluminium |
Pourquoi cela se produit-il ? |
Ce que je verrouille |
| Levage des bords |
Adhérence faible à la limite + frottement |
Règles relatives à la marge sans film et à la forme des bords |
| Brillance terne |
Micro-rayures dues aux frottements provoqués par les vibrations |
Isolation par emballage + surfaces de contact contrôlées |
| Microfissures |
Contrainte de surestampage |
Il faut fixer des limites au processus, et non pas “ augmenter la pression ” |
Du point de vue de la production, cela a son importance car la feuille métallique ne s'abîme pas comme l'encre. Dans la pratique industrielle, ce détail détermine souvent si les retours augmentent après un long parcours dans le circuit du commerce électronique. J’élabore des règles visant à protéger les bords de la feuille métallique, car c’est là que se concentre la contrainte et que commence l’abrasion. J’établis également des règles de conditionnement, car je pars du principe que les cartons vont subir des vibrations. D’après notre expérience quotidienne en matière d’emballage, nous constatons que la perte de brillance de la feuille métallique est souvent liée à la manière dont les produits sont emballés, et non au processus d’estampage. Si les cartons sont bien remplis à l’aide de séparateurs ou de feuilles intercalaires, la feuille métallique conserve son éclat beaucoup plus longtemps. Si les cartons sont vides et que les produits s’entrechoquent, même la meilleure feuille métallique finira par paraître usée. Je n’accepte pas l’argument “ nous avons utilisé une feuille métallique haut de gamme ” comme plan de protection.
Vernis UV sélectif sur papier « Soft-Touch » : le problème caché réside-t-il dans le soulèvement des bords et les halos ?
Le vernis UV sélectif appliqué sur un support « soft-touch » crée un contraste saisissant qui confère un aspect haut de gamme. Il présente également une fenêtre de mouillage et d’adhérence très étroite, de sorte que le moindre décalage entraîne des défauts visuels importants.
Je me concentre sur les règles relatives aux bords et le contrôle de l'épaisseur. Les “ défauts cachés ” ne se limitent pas au décollement. Il s'agit également des halos et des irrégularités de brillance qui donnent à la boîte un aspect bon marché.
Règles relatives au vernis UV sélectif : je les verrouille pour obtenir un toucher doux
| défaut lié aux UV |
À quoi cela ressemble-t-il ? |
Ma règle de verrouillage |
| Levage des bords |
Le revêtement UV commence à s'écailler au niveau du bord |
Taille minimale des éléments + éviter les bordures ultra-fines |
| Anneau Halo |
Contour lumineux autour de la zone UV |
Cible d'épaisseur contrôlée + plage de durcissement stable |
| Brillance inégale |
Éclat irrégulier |
Norme relative aux tamis/plaques + contrôle de la viscosité |
Dans la pratique industrielle, ce détail détermine souvent si votre vernis UV sélectif donne un rendu haut de gamme ou ressemble à une erreur. Dans notre travail quotidien sur les emballages, nous constatons l’apparition d’auréoles lorsque l’épaisseur du vernis UV varie ou lorsque l’énergie de surface change d’un endroit à l’autre du panneau. C’est pourquoi j’établis des règles de conception : pas de bordures UV ultra-fines, pas de minuscules points isolés susceptibles de se décoller, et pas de vernis UV traversant des zones de pliage importantes. J’établis également des règles de processus : épaisseur cible, fenêtre de polymérisation et limites de manipulation. Si le fournisseur ne parvient pas à contrôler ces paramètres, je réduis les zones de vernis UV ou je les déplace vers une zone plus sûre. Je préfère réduire la couverture du vernis UV plutôt que de créer une finition qui nécessite des retouches sur chaque lot.
Trois types de finitions = trois comportements de frottement : pourquoi un coefficient de frottement (COF) variable entraîne-t-il des éraflures et une usure inégale ?
Les finitions “ soft-touch ”, « foil » et « UV sélectif » présentent chacune un comportement différent en matière de frottement. C'est cette incompatibilité qui explique réellement pourquoi les finitions « s'entrechoquent » pendant le transport.
Si un carton frotte, la zone de forte friction s'use en premier, tandis que la zone de faible friction reste intacte, ce qui entraîne une usure inégale du carton. Je contrôle les zones de friction grâce au zonage et au calage, et pas seulement en utilisant des “ revêtements plus résistants ”.”
Mon approche de la carte de frottement
| Terminer |
Comportement typique en matière de frottement |
Usure due au transport |
Ma manœuvre de contrôle |
| Toucher doux |
Un frottement souvent plus important |
Faire briller en frottant et éraflures |
Réduire l'exposition aux frottements grâce à l'isolation par rembourrage |
| Feuille d'aluminium |
Surface dure mais sensible aux rayures |
Terne et rayé |
Éviter tout contact avec les zones recouvertes de film |
| Vernis UV sélectif |
Îlots durs présentant un risque de bord |
Relevage des bords sous l'effet de l'abrasion |
Éviter l'exposition des bords et contrôler l'épaisseur |
Du point de vue de la production, cela a son importance car l’ensemble des finitions peut présenter des défauts même si chacune d’entre elles est “ correcte ” prise isolément. Dans la pratique industrielle, ce détail explique souvent pourquoi un carton semble parfait lors d’un court trajet vers le point de vente, mais ne résiste pas aux aléas du commerce en ligne. Je conçois donc le panneau comme une « carte des frottements ». Je détermine les endroits où les mains entrent en contact, où les cartons frottent les uns contre les autres et où les bords risquent d’être heurtés. Ensuite, je place les finitions de manière à ce qu’elles ne créent pas de zones fragiles dans les zones à fort contact. Si le trajet est difficile, je recommande également un conditionnement protecteur : intercalaires, manchons ou cloisons. Notre expérience quotidienne dans le domaine de l’emballage nous montre que ces mesures de protection permettent de résoudre davantage de réclamations liées aux éraflures que le simple changement de revêtement, car elles éliminent les frottements à l’origine de l’usure.
Inscription et réalité de la tolérance : quand un mauvais alignement donne du jour au lendemain un aspect « bon marché » à l'impression sur film métallisé ou UV ?
Trois finitions impliquent trois alignements. Si l'alignement se décale, l'aspect haut de gamme disparaît immédiatement.
Je fixe des tolérances et je conçois mes pièces en prévoyant une “ marge de manœuvre ”. Je n'attends pas la phase de production pour découvrir que la conception ne prévoyait aucune marge de tolérance.
Les risques liés à l'enregistrement et ce que je verrouille
| Problème de désalignement |
Ses causes |
Ma règle de prévention |
| Le rayonnement UV chevauche le bord de la feuille |
“ Bordure irrégulière ” visible et risque de décollement |
Respectez une distance de sécurité et définissez la tolérance maximale de dérive |
| La feuille sort de sa zone |
Compromet la conception et met en évidence les faiblesses |
Marge de conception + points de contrôle de l'alignement avec le fournisseur |
| UV sélectif hors zone cible |
Aspect bon marché et contraste irrégulier |
Méthode d'alignement des verrous + échantillonnage en cours de fabrication |
Dans la production réelle, ce détail détermine souvent si votre boîte a un aspect “ haut de gamme ” ou “ mal imprimée ”. Dans notre travail quotidien sur les emballages, nous voyons souvent des marques reprocher aux usines un mauvais alignement alors que le visuel ne prévoyait aucune marge. Je règle ce problème dès la phase de conception. J’exige des zones de sécurité, des espacements et des distances minimales entre les finitions. Je précise également la tolérance dans le cahier des charges afin que personne n’ait à deviner ce que signifie “ acceptable ”. Si un fournisseur ne parvient pas à garantir un repérage précis, je simplifie les interactions entre les finitions en réduisant les chevauchements et en éloignant les détails des bords et des plis. Mon objectif n’est pas la perfection sur un seul échantillon. Mon objectif est une beauté constante à grande échelle.
Fenêtre de production en série : temps de durcissement, risque de collage, et pourquoi le produit “ semble sec ” reste-t-il collé dans les cartons ?
De nombreux problèmes liés aux retouches ne concernent pas du tout l'aspect visuel. Ils sont liés au collage : les surfaces adhèrent les unes aux autres sous la pression, puis se déchirent ou se décollent lorsqu'on les sépare.
Je verrouille les fenêtres de séchage et de repos, car le vernis « soft-touch » et le vernis UV sélectif peuvent paraître secs tout en restant souples sous la pression des cartons empilés. Si les cartons se coincent, ils peuvent décoller le vernis UV et ternir la pellicule en un seul mouvement.
Commandes de blocage que j'intègre
| Déclencheur de blocage |
Ce qui se passe |
Ce que je verrouille |
| Durcissement insuffisant |
Adhérence sous pression |
Paramètres minimaux de durcissement et temps de repos |
| Empilement à chaud |
Les surfaces s'assouplissent et adhèrent |
Limites de température et règles relatives à la hauteur des cheminées |
| Disposition compacte sans intercalaires |
Dommages dus au contact entre les extrémités |
Intercalaires, pochettes ou séparateurs |
Du point de vue de la production, cela a son importance car ce blocage entraîne une défaillance à plusieurs symptômes : les finitions UV se décollent, les finitions brillantes au toucher s'estompent et les films métallisés perdent leur éclat, le tout simultanément. Dans la pratique industrielle, ce détail détermine souvent si les 30% restants d’une commande finiront dans la pile des pièces à retravailler. Je ne laisse pas l’argument “ il faut expédier aujourd’hui ” prendre le pas sur le temps de durcissement et de repos. Je précise à quel moment les cartons peuvent être empilés, quelle doit être la température de stockage et quelles mesures d’isolation sont requises lors de la mise en carton. Dans notre travail quotidien d’emballage, nous constatons le plus souvent ce phénomène de blocage après un calendrier serré, lorsque les cartons sont emballés à température ambiante et compressés dans un carton principal. Je préviens cela grâce à des règles claires que la production peut suivre.
Ma liste de contrôle des spécifications “ sans retouches ” : que dois-je définir de manière précise pour que les fournisseurs ne puissent pas deviner ?
Quand j'entends “ on peut faire un gaufrage léger + une pellicule métallisée + un vernis UV sélectif ”, je continue de considérer qu'il y a un risque de retouche tant que le cahier des charges n'est pas finalisé.
Je définis de manière précise le processus de finition, les zones, l'ordre des opérations, les tolérances et les contrôles. Si un fournisseur doit deviner, il se trompera forcément.
Ma liste de contrôle pour éviter les retouches sur la pile de finition
| Élément spécifique |
Pourquoi je le verrouille ? |
Ce qu'il prévient |
| Système de film au toucher doux (adapté à l'estampage et aux rayons UV) |
Adhérence et stabilité |
Décollage par feuille d'aluminium/UV |
| Zonage des finitions + limites “ sans finition ” |
Contrôle l'adhérence et le frottement |
Défauts au niveau des bords et usure irrégulière |
| Règles relatives aux illustrations (nombre minimum de lignes, espacement, rayons) |
Évite les détails fragiles |
Fissures, halos, lignes discontinues |
| Séquence de traitement + temps de durcissement/repos |
Répétabilité à grande vitesse |
Blocage et décollement différé |
| Tolérance d'enregistrement + plan d'échantillonnage |
Gère l'alignement en plusieurs étapes |
Un désalignement qui fait « bon marché » |
| Exigences en matière d'isolation lors de l'emballage |
Élimine les risques de frottement |
Éraflures, film terne, usure des bords due aux rayons UV |
Dans notre travail quotidien d’emballage, nous constatons que les retouches diminuent fortement lorsque le cahier des charges est sans ambiguïté. Dans la pratique industrielle, ce détail détermine souvent si le fournisseur peut assurer une production homogène d’une équipe à l’autre. Je précise ce qui doit être testé avant la production en série : contrôle de l’abrasion, contrôle du ruban adhésif et de l’adhérence, et contrôle de la déformation sous la pression d’empilement. Je précise également les limites d’acceptation, car une “ légère éraflure ” peut avoir des significations différentes selon les équipes. Lorsque le cahier des charges est clair, les fournisseurs n’ont plus à deviner et la production devient stable. C’est ainsi que je garantis à la fois la qualité de la finition et le respect du calendrier.
Matrice de décision : quand dois-je continuer à utiliser le « Trio » et quand dois-je répartir les finitions pour préserver le rendement ?
Je n'insiste pas pour inclure ce trio dans chaque coffret cadeau de soins de la peau. Certains assortiments et certaines couleurs ne s'accordent pas du tout avec cet ensemble.
J'opte pour le trio lorsque le parcours est maîtrisé et que la marque privilégie l'impact tactile. Je diversifie les finitions lorsque la friction, la manipulation en ligne et les couleurs sombres entraînent un risque élevé de retouches.
Ma grille de décision (utiliser le trio ou simplifier)
| Condition |
Ma recommandation |
Pourquoi |
Comment je protège mon rendement |
| Circuit de distribution au détail, manutention contrôlée |
Utiliser un revêtement « soft-touch » + une pellicule métallisée + un vernis UV sélectif |
Fort impact sur les rayons |
Principes de base concernant l'ordre de verrouillage, le zonage et le conditionnement |
| Circuit de commerce électronique, transit long |
Simplifier ou réduire l'exposition aux UV et à la feuille métallique |
Risque de frottement et de blocage |
Déplacez les raccordements vers des panneaux plus sûrs ou ajoutez une isolation |
| Couleurs sombres et profondes |
Soyez prudent avec la fonction « soft-touch » |
Les éraflures et les traces de doigts sont plus visibles |
Concevoir des zones tactiles et ajouter une protection |
Du point de vue de la production, cela a son importance car le caractère “ haut de gamme ” ne se résume pas à l’aspect visuel du produit dès le premier jour. Dans la réalité de la fabrication, ce détail détermine souvent si l’on parvient à respecter les délais de livraison sans retouches. Si le parcours est difficile, je réduis les interactions au niveau de la finition : je réduis les zones UV, j’éloigne la feuille métallisée des bords soumis à de forts frottements, ou je place la décoration sur un plateau intérieur ou un manchon. Je préserve ainsi l’aspect haut de gamme tout en garantissant le rendement. Je propose toujours deux options : une configuration « présentoir » et une configuration « production ». Cela permet aux marques de miser sur l’impact visuel sans compromettre la stabilité.
Conclusion
J'évite les retouches en traitant les finitions « soft-touch », les pelliculages et les UV sélectifs comme un seul et même système. Je définis de manière fixe l'ordre d'exécution, le zonage, les tolérances, les plages de séchage et le conditionnement afin que la finition résiste aux conditions réelles d'expédition.
Obtenez un plan de finition sans retouches
À propos de moi
À propos de JINYI
Marque : Jinyi
Slogan : Du film au produit fini - bien fait.
Site web : https://jinyipackage.com/
Notre mission : Je fournis des emballages fiables, utilisables et prêts à être produits, afin que les marques passent moins de temps à clarifier les détails et obtiennent une qualité plus prévisible, des délais plus clairs et des structures qui correspondent à l'utilisation réelle.
A propos de moi : JINYI est un fabricant spécialisé dans les solutions d'emballage flexible sur mesure, avec plus de 15 ans d'expérience de production au service des marques de produits alimentaires, de snacks, d'aliments pour animaux de compagnie et de produits de consommation courante.
Nous exploitons un site de production standardisé équipé de plusieurs lignes d'impression par héliogravure ainsi que de systèmes d'impression numérique HP avancés, ce qui nous permet de répondre à la fois à des commandes stables de gros volumes et à des tirages courts flexibles avec une qualité constante.
De la sélection des matériaux aux sachets finis, nous nous concentrons sur le contrôle des processus, la répétabilité et la performance dans le monde réel. Notre objectif est d'aider les marques à réduire les coûts de communication, à obtenir une qualité prévisible et à s'assurer que l'emballage fonctionne de manière fiable en rayon, en transit et lors de l'utilisation finale.
FAQ
1) Pourquoi le revêtement « soft-touch » devient-il brillant sur les coffrets cadeaux de soins pour la peau ?
Les surfaces « soft-touch » peuvent se polir sous l'effet des vibrations et des frottements répétés. Je limite l'exposition aux frottements grâce à une isolation par calage et à un zonage de finition.
2) Pourquoi la feuille d'aluminium se soulève-t-elle ou perd-elle son éclat lorsqu'elle est posée sur une surface « soft-touch » ?
Une faible adhérence sur les surfaces « soft-touch » et le frottement au niveau des bords en sont des causes courantes. Je veille au respect des règles relatives aux systèmes d’estampage, aux marges de sécurité et à la protection des bords.
3) Qu'est-ce qui provoque l'apparition de halos UV ponctuels sur le revêtement « soft-touch » ?
Les halos sont souvent dus à des fenêtres de mouillage étroites et à une épaisseur inégale de la couche UV. Je définis de manière fixe les règles graphiques, les épaisseurs cibles et les conditions de polymérisation.
4) Qu'est-ce que le « blocking » et pourquoi entraîne-t-il des retouches ?
On parle de « collage » lorsque des surfaces adhèrent les unes aux autres sous l'effet de la pression. Ce phénomène peut décoller le vernis UV, ternir la feuille métallisée et laisser des traces sur les finitions « soft-touch ». Je définis les temps de durcissement et de repos, ainsi que les règles de remplissage.
5) Dans quels cas faut-il éviter d'utiliser simultanément le fini « soft-touch », la pellicule et le vernis UV sélectif ?
Je simplifie la structure pour les longs parcours dans le commerce électronique, les couleurs sombres et profondes, ainsi que les emballages présentant une forte résistance au glissement, à moins que la marque n'accepte de mettre en place des mesures de protection supplémentaires.