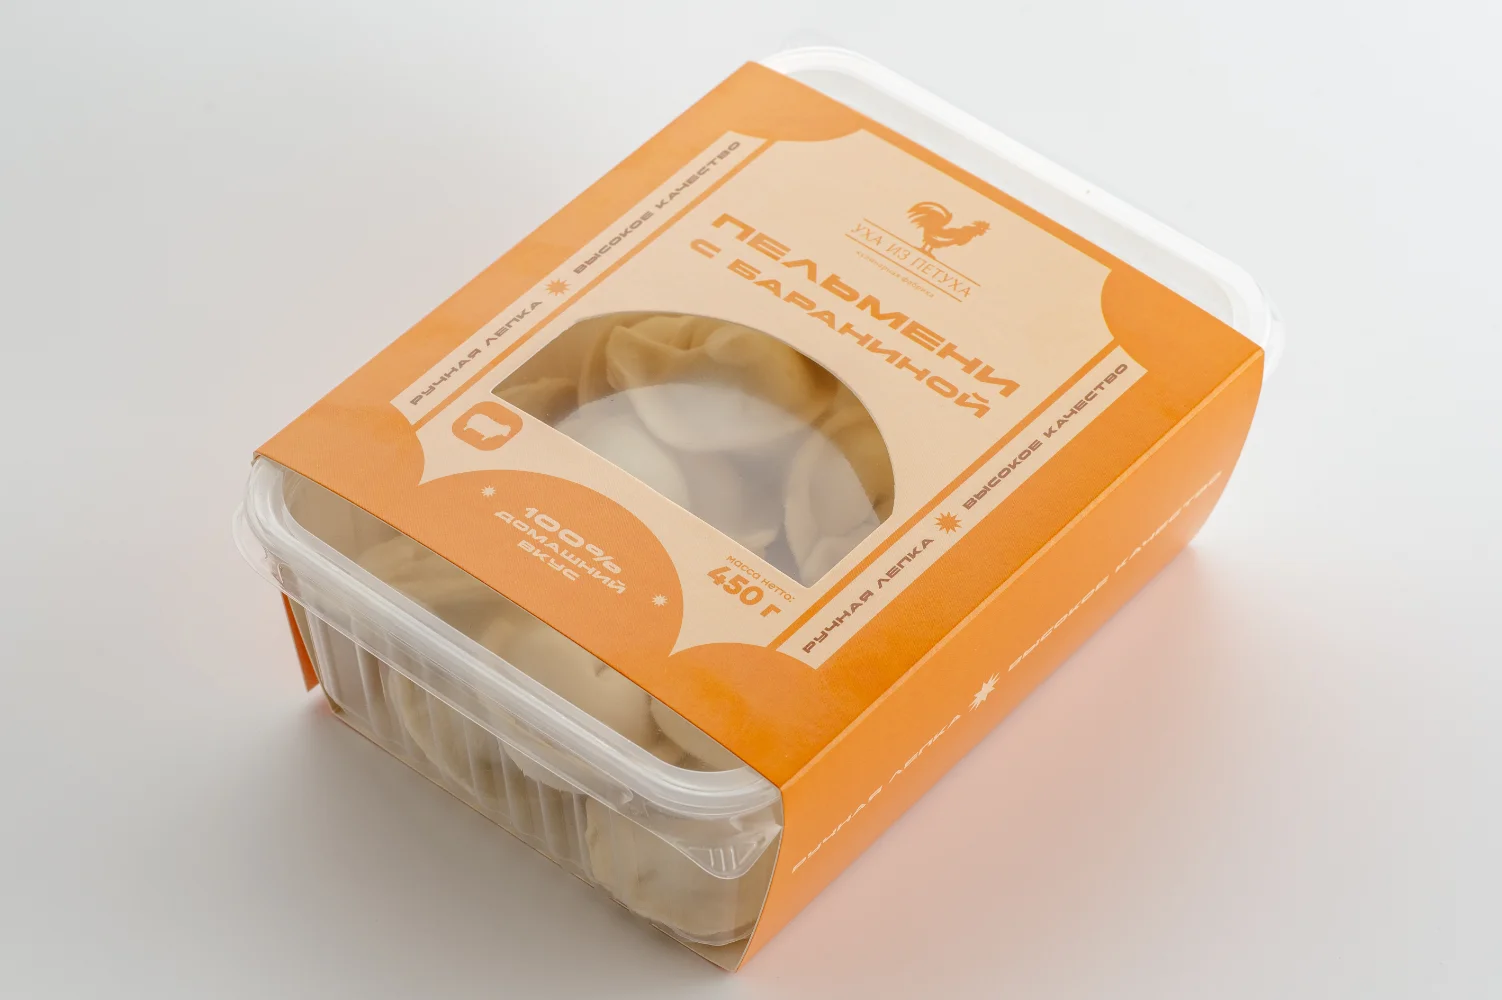
Veo que las mangas quedan perfectas en las muestras, pero luego se deslizan, se rozan o se atascan en la línea de producción, y el equipo tiene que asumir los costes de la reelaboración y el tiempo de inactividad.
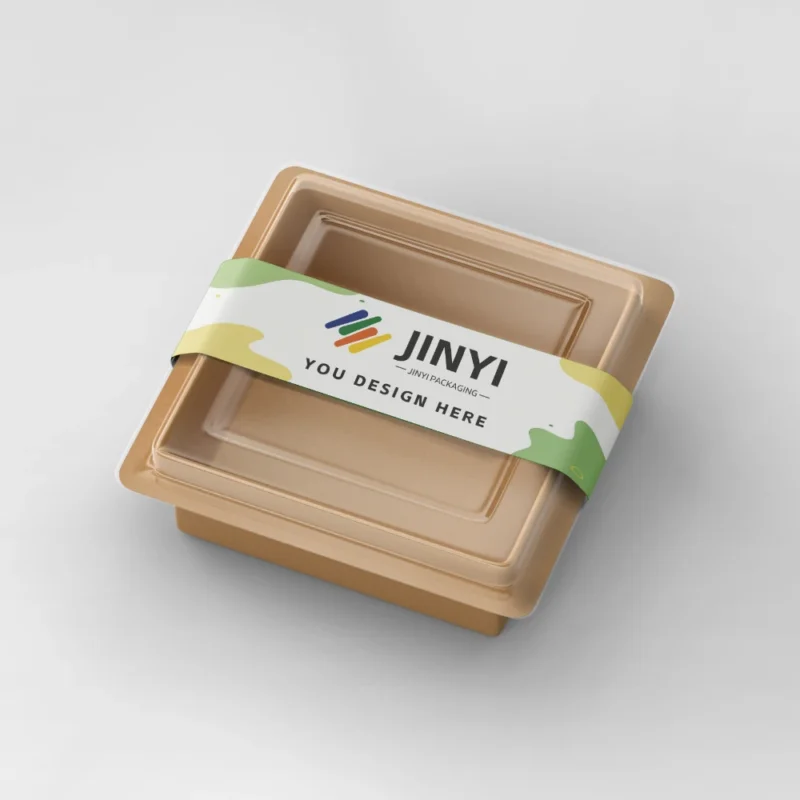
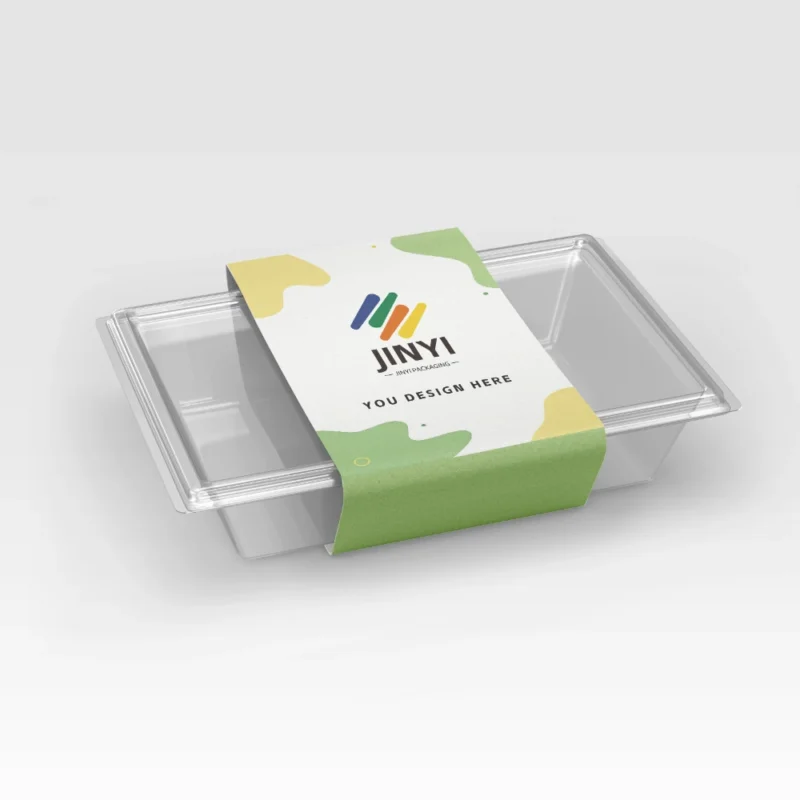
Una manga debe quedar lo suficientemente ajustada como para mantener la posición, pero lo suficientemente holgada como para poder correr. Mi objetivo es conseguir un ajuste práctico, no una única cifra “perfecta”. Si quieres un punto de partida, yo parto de las especificaciones de cajas de embalaje tipo funda que se ajustan sin afectar a la velocidad de la línea de producción y compruebo el COF antes de la pesada.

Escribo esto como alguien que tiene que vivir con las consecuencias. Me importa el aspecto en el lineal, pero me importa más que la funda se mantenga impecable en todos los lotes, temporadas y operarios.

¿Qué significa realmente “ajustado” en el envasado de mangas?
A menudo oigo decir “apriétalo más”, y también veo que esa petición provoca rozaduras, arrugas y una alimentación lenta.
Un manguito ajustado no significa “máxima fricción”. Un manguito ajustado permite un posicionamiento controlado sin forzar la deformación ni provocar interrupciones en la línea.
Para mí, “apretado” significa control sin causar daños.
No considero que “ajuste” sea una sensación. Lo considero un resultado del sistema. Una funda debe colocarse correctamente en el envase, mantenerse alineada y conservar los bordes limpios. Al mismo tiempo, la funda no debe aumentar la fricción hasta el punto de provocar marcas de roce, acumulación de calor o atascos. Por eso defino el ajuste como un margen de holgura. Si la funda queda demasiado holgada, se desplaza, gira y da una impresión de baja calidad en el lineal. Si la funda queda demasiado ajustada, se arruga en las esquinas, se rasga durante la aplicación y ralentiza la línea de producción. También presto atención al envase base. Una bandeja rígida, una caja de cartón y un envase flexible reaccionan de forma diferente cuando la funda ejerce presión sobre ellos. Si el embalaje base se comprime, la funda puede desplazarse tras su colocación y más tarde se observará una deformación. Mi objetivo es un control que se mantenga durante la manipulación, no una funda que quede “ajustada” durante cinco minutos.
| Nivel de rigidez |
Lo que veo en la línea |
Lo que veo en la estantería |
| Demasiado holgado |
Rotación y deriva |
Logotipo torcido, presentación desordenada |
| Ajustar ventana |
Alimentación fluida, colocación estable |
Bordes limpios, alineación uniforme |
| Demasiado ajustado |
Arrugas, desgarros, ralentizaciones |
Rozaduras, desgaste en las esquinas, productos defectuosos |
¿Cómo varía la tolerancia al ajuste según los materiales y las estaciones?
Veo que los equipos fijan una tolerancia, pero luego, con un nuevo lote o una semana húmeda, el manguito se comporta como si fuera un producto diferente.
La tolerancia de ajuste no es fija. Tengo en cuenta el material, el recubrimiento, la humedad y los ciclos térmicos, que provocan variaciones en el tamaño y la rigidez.
¿Por qué una misma especificación puede funcionar de forma diferente el mes que viene?
Considero que la tolerancia es un objetivo variable, ya que la producción real no es un laboratorio. El cartón puede absorber humedad y cambiar de dimensiones. Las películas y las superficies recubiertas pueden modificar su coeficiente de fricción y rigidez ante los cambios de temperatura. Incluso las condiciones de almacenamiento pueden influir, ya que una funda puede aflojarse o tensarse tras un periodo de inactividad. También observo variaciones estacionales. Una ruta de invierno y una de verano no someten al embalaje a las mismas tensiones. Los ciclos térmicos pueden alterar la sujeción de la funda en los bordes y modificar el comportamiento de los recubrimientos durante la aplicación. Por eso no busco un único valor “perfecto” de tensión. Establezco un margen que siga funcionando cuando el embalaje base sea ligeramente más grande, cuando la funda esté ligeramente más blanda o cuando un operario la aplique a una velocidad diferente. También pregunto dónde se almacena el producto antes de su uso. Si la planta, el almacén y la línea de envasado se encuentran en climas diferentes, la funda debe diseñarse para la peor condición realista, no para el mejor día de muestra.
| Variable |
Qué cambia |
Sus causas |
| Humedad |
Tamaño y rigidez de la tabla |
Corte más holgado, asimetría, arrugas |
| Variaciones de temperatura |
Comportamiento del recubrimiento y rigidez |
Riesgo de rozaduras, tensión en las esquinas |
| Tiempo de almacenamiento |
Relajación y rizo |
Problemas de alimentación y desalineación |
COF 101: ¿Cuándo se deslizan las mangas, cuándo se rayan y por qué ocurre ambas cosas?
Veo que los equipos culpan al “material”, cuando el verdadero problema es que el coeficiente de resistencia aerodinámica (COF) es demasiado bajo o demasiado alto para el paquete base y la línea.
Un COF bajo hace que las mangas se deslicen. Un COF alto provoca rozaduras y atascos. Mi objetivo es conseguir un rango de COF que se adapte al manejo y a la velocidad.
Explico el COF como “resbalón frente a lesión”.”
Para mí, el COF no es un término teórico. El COF es la causa oculta de la mayoría de las quejas sobre las fundas. Cuando el COF es demasiado bajo, la funda no se mantiene en su posición. Se desliza durante el embalaje, gira durante el transporte y parece desalineada en la estantería. Cuando el COF es demasiado alto, la funda se atasca. Esto puede provocar marcas de roce en superficies brillantes, generar calor por fricción en líneas de alta velocidad y causar atascos intermitentes cuando la funda se engancha en las guías o en las esquinas. También me encuentro con superficies mixtas, en las que un lado se adhiere y el otro se desliza. Esto puede provocar desviaciones, ya que la funda “se desplaza” durante su aplicación. Por eso compruebo el COF con la superficie real del envase base, y no solo partiendo de supuestos de «papel contra papel». Si el envase base tiene un recubrimiento, un barniz o una superficie texturizada, el COF puede variar. Prefiero un COF que sea estable entre lotes, ya que un COF inestable provoca una velocidad de línea inestable y un aspecto inestable en el estante.
| Condición de COF |
Síntoma de línea |
Síndrome de la estantería |
| Demasiado bajo |
Fácil de deslizar, difícil de encontrar |
Deslizamiento, rotación, sesgo |
| Equilibrado |
Alimentación y colocación uniformes |
Una imagen de marca limpia y coherente |
| Demasiado alto |
Rozaduras, marcas de arrastre y atascos ocasionales |
Marcas, desgaste de los bordes, piezas defectuosas |
 Velocidad de línea frente a ajuste: ¿En qué punto el alto rendimiento empieza a desgastarte la manga?
He observado que los «sleeves» funcionan bien a una velocidad de demostración baja, pero fallan cuando el equipo alcanza el rendimiento real.
Una velocidad elevada de la línea acentúa la desalineación, el calor por fricción y los atascos en las esquinas. Ajusto el ajuste y el coeficiente de fricción (COF) en función de la velocidad objetivo, no de la velocidad de la muestra.
Por qué la rapidez convierte los pequeños problemas en tiempos de inactividad
Considero la velocidad de la línea como una prueba de resistencia. A mayor rendimiento, el manguito tiene menos tiempo para asentarse y alinearse. Cualquier pequeño desajuste en la tolerancia de ajuste se hace visible en forma de desviación. Cualquier pequeño desequilibrio en el coeficiente de fricción (COF) se hace visible en forma de rozaduras o resistencia. La velocidad también aumenta el calor por fricción, y el calor modifica el comportamiento de la superficie de una forma que la mayoría de los equipos no esperan. También presto atención a los bordes y las esquinas. Un manguito ajustado que “apenas funciona” a baja velocidad puede empezar a rasgarse en las esquinas cuando las guías y los alimentadores se mueven más rápido. Lo mismo ocurre con las arrugas. Las arrugas suelen ser el resultado de una tensión desigual, y la velocidad hace que esa tensión sea aún más irregular. Por eso pregunto desde el principio cuál es la velocidad real de la línea a la que se quiere llegar. También pregunto cómo se alimentan las fundas. La aplicación manual, semiautomática y totalmente automática de las líneas genera patrones de fallo diferentes. No quiero una funda que solo funcione en el mejor día de un operario. Quiero una funda que funcione en todos los turnos, en todos los lotes y en aumentos de producción realistas.
| Efecto de aumento de la velocidad |
Lo que amplifica |
Resultado típico |
| Menor tiempo de sedimentación |
Desajuste de ajuste |
Inclinación y rotación |
| Más energía de fricción |
Alto coeficiente de fricción (COF) / resistencia superficial |
Rozaduras y atascos |
| Contacto más rápido en las curvas |
Agarre por el borde |
Desgarros y arrugas |
¿Los cinco tipos de fallos que veo con más frecuencia: deslizamiento, deformación, arrugas, desgarros y rozaduras?
Veo que los equipos se centran en un solo síntoma, cuando la causa principal suele estar en el ajuste, el coeficiente de arrastre (COF), la postura de conducción o la geometría de las curvas.
Cuando identifico la causa de cada fallo, soluciono el problema en el sistema en lugar de cambiar los materiales a ciegas.
Relaciono el síntoma con la causa antes de citarlo.
Recopilo estos cinco tipos de fallos en una sola página porque aparecen en todas las categorías. El deslizamiento suele deberse a un bajo coeficiente de fricción (COF) o a que el manguito queda demasiado holgado en zonas clave. La deformación lateral suele deberse a una fricción asimétrica o a una tensión desigual durante la aplicación, y también aparece cuando el paquete base es ligeramente compresible. Las arrugas suelen aparecer cuando una manga está demasiado ajustada y no tiene holgura en las esquinas, o cuando la manga se introduce con un ligero ángulo. El desgarro suele ser un problema de las esquinas. Un borde afilado, un ajuste apretado y una velocidad elevada son la receta perfecta para un desgarro. Las marcas de roce se deben casi siempre a la combinación del coeficiente de fricción (COF), la presión de contacto y la velocidad. No culpo en primer lugar al “papel” ni al “film”. Culpo al sistema. Si conozco la superficie de tu paquete base, la velocidad de tu línea de producción y tu principal queja, normalmente puedo predecir qué fallo se producirá a continuación. Entonces puedo establecer un margen de ajuste que reduzca el riesgo en todos los lotes.
| Modo de fallo |
Conductor más común |
Lo primero que ajusto |
| Sin cordones |
COF demasiado bajo / ajuste demasiado holgado |
Saldo de COF, ventana de ajuste |
| Sesgo |
Ángulo asimétrico de fricción/alimentación |
Emparejamiento de superficies, guías |
| Arruga |
Demasiado apretado / sin rebaje en las esquinas |
Ventana a medida, diseño en esquina |
| Lágrima |
Recepción en esquina a gran velocidad |
Geometría de los bordes, tolerancia de velocidad |
| Raya |
Alto coeficiente de fricción + presión + velocidad |
Objetivo del COF, puntos de contacto |
¿Cómo establezco un rango de tallas práctico (en lugar de una única cifra “perfecta”)?
Veo que los equipos piden una cifra concreta y luego se pasan meses luchando contra la variación entre lotes y la variación entre operarios.
He configurado una ventana de ajuste que mantiene la alineación y sigue funcionando a buena velocidad, porque en la producción real se necesita margen.
Mi enfoque de “ventana de ajuste” se basa en «control más margen»
Establezco un margen porque la realidad es un rango. Empiezo por lo que debe mantenerse bajo control: la alineación de la marca, la limpieza de los bordes y si la funda debe resistir el deslizamiento durante la manipulación. A continuación, establezco un margen para lo que puede variar: el tamaño del paquete base, la rigidez de la funda, la humedad de almacenamiento y la postura de la línea. También decido en qué puntos la funda puede quedar más ajustada y en cuáles debe ser más flexible. Las esquinas suelen necesitar un margen de holgura, ya que es ahí donde se concentra la tensión. Las superficies planas pueden soportar más contacto porque no se desgarran tan fácilmente. También presto atención a los acabados decorativos, ya que un acabado puede alterar la fricción y la sensibilidad a las rozaduras. Cuando explico esto a los equipos, les digo una cosa: una funda puede estar “ajustada” y, aun así, ser frágil. Un margen de ajuste adecuado la hace resistente. Es la diferencia entre un producto que solo funciona con una configuración perfecta y uno que aguanta toda una semana de producción.
| Zona |
Lo que quiero |
Por qué |
| Esquinas |
Alivio y tolerancia |
Evita que se rompa y se arrugue |
| Pantallas planas |
Contacto estable |
Controla la inclinación y el deslizamiento |
| Bordes de entrada |
Alimentación suave |
Evita que se atasque a alta velocidad |
Plan de pruebas: ¿Cómo valido el ajuste, el coeficiente de fricción y la velocidad de la línea antes de la producción en serie?
Veo que hay equipos que se saltan la fase de validación y luego lo aprenden por las malas, a través de los rechazos y los pedidos urgentes.
Realizo la validación siguiendo una secuencia económica: primero, ajuste estático; después, pruebas dinámicas en línea; a continuación, análisis de tensiones en el trazado; y, por último, comprobaciones de desgaste superficial.
Valido para reducir el riesgo, no para prometer la perfección.
Utilizo la validación porque no quiero una “muestra excelente” que acabe convirtiéndose en un lote defectuoso. En primer lugar, mido el ajuste estático con paquetes base reales y compruebo cómo queda el manguito tras un breve reposo. En segundo lugar, realizo una prueba dinámica a diferentes velocidades de línea, ya que es a alta velocidad cuando los pequeños problemas de coeficiente de fricción (COF) y de ajuste se traducen en tiempos de inactividad. En tercer lugar, simulo las tensiones típicas del recorrido. No necesito un laboratorio completo para aprender cosas útiles. Compruebo la compresión y la vibración, ya que son causas habituales de desviaciones y deslizamientos durante el transporte. En cuarto lugar, inspecciono los arañazos y las marcas superficiales bajo iluminación normal, porque eso es lo primero que notan los clientes. Si el proyecto requiere sellado o flejado especial, también compruebo si los puntos de contacto provocan contaminación o una unión débil, ya que los microdesplazamientos pueden hacerse visibles más adelante. Guardo los resultados por lote para que los equipos puedan comparar los cambios a lo largo del tiempo. El objetivo es sencillo: validar el margen de ajuste y el objetivo de coeficiente de fricción antes de ampliar la producción.
| Paso |
Lo que pruebo |
Lo que predice |
| 1 |
Ajuste estático + descanso |
Tendencia al sesgo y relajación |
| 2 |
Recorrido de la línea en un rango de velocidades |
Riesgo de paradas y puntos de desgaste |
| 3 |
Compresión + vibración |
Deslizamiento y desviación de la alineación |
| 4 |
Inspección de rozaduras |
Quejas visibles para los clientes |
¿Cuándo es mejor una manga holgada que una ajustada?
Veo que algunos equipos se cierran demasiado, y la línea les castiga con empujones y bloqueos.
Una manga ligeramente más holgada puede reducir el riesgo total cuando la superficie es susceptible de rayarse, la línea es rápida o las curvas son cerradas.
Elijo “riesgo total mínimo”, no “máximo ajuste”.”
Elijo deliberadamente un ajuste holgado en algunas situaciones habituales. Si la superficie del paquete base se raya con facilidad, una funda ajustada aumenta la presión de contacto y las marcas aparecerán rápidamente. Si la línea va muy rápido, la fricción adicional de una funda ajustada puede aumentar el calor y los enredos, y la línea acabará ralentizándose de todos modos. Si el paquete base tiene esquinas afiladas o pequeñas variaciones dimensionales, un manguito ajustado puede romperse. En esos casos, un ajuste ligeramente más holgado con un mejor equilibrio del coeficiente de fricción (COF) puede mantener la alineación sin comprometer la seguridad a alta velocidad. Esta es la parte que muchos equipos pasan por alto: el objetivo no es que el manguito quede ajustado. El objetivo es que la funda tenga un aspecto controlado en la estantería y funcione de manera uniforme en cada lote. Prefiero aceptar un pequeño aumento en el margen de ajuste antes que tener que soportar paradas frecuentes. Por eso también pregunto por las condiciones de almacenamiento y transporte, ya que una funda que está al límite de lo ajustado en la planta puede quedar demasiado apretada tras cambios de humedad o temperatura.
| Escenario |
Por qué ayuda el «loose» |
Lo que sí puedo controlar, en cambio |
| Superficie sensible a las rozaduras |
Menos presión y roce |
Saldo del COF y puntos de contacto |
| Alta velocidad de la línea |
Menos pegadas y calor |
Guías y postura de alimentación |
| Esquinas afiladas / variación |
Menor concentración de tensiones |
Ajustar la ventana y el rebaje de la esquina |

Lista de verificación de especificaciones: ¿Qué necesito antes de presupuestar un proyecto de embalaje con funda?
Veo que los proyectos se alargan cuando las instrucciones son imprecisas, y entonces el proyecto se convierte en un gasto derivado de la metodea de prueba y error.
Puedo hacer presupuestos más rápido y mejor cuando conozco el paquete básico, la velocidad de producción prevista, el nivel de acabado y el mayor fallo que te preocupa.
Mis presupuestos se basan en tu nivel de riesgo
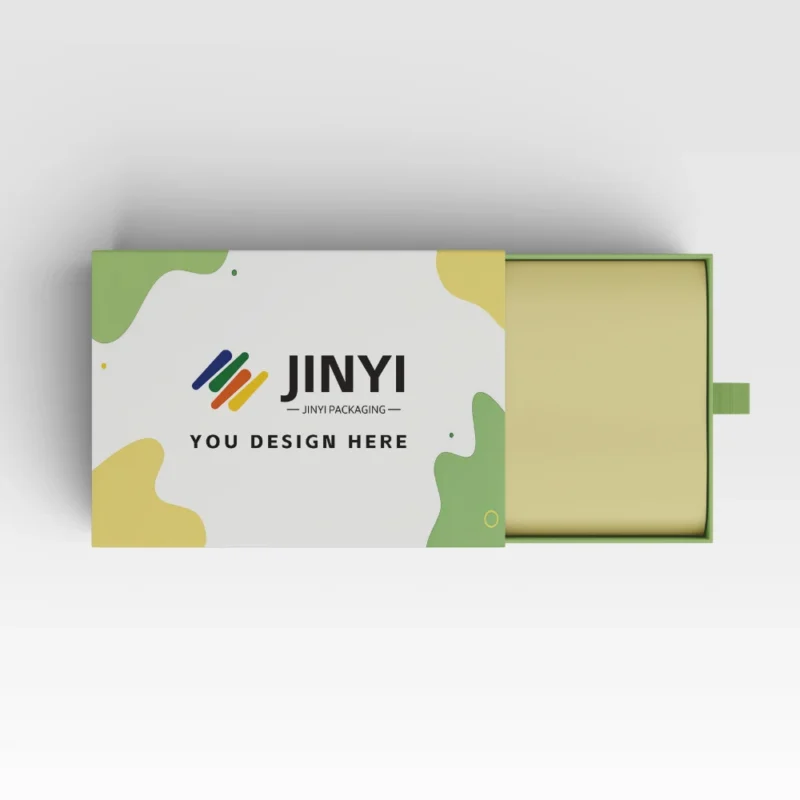
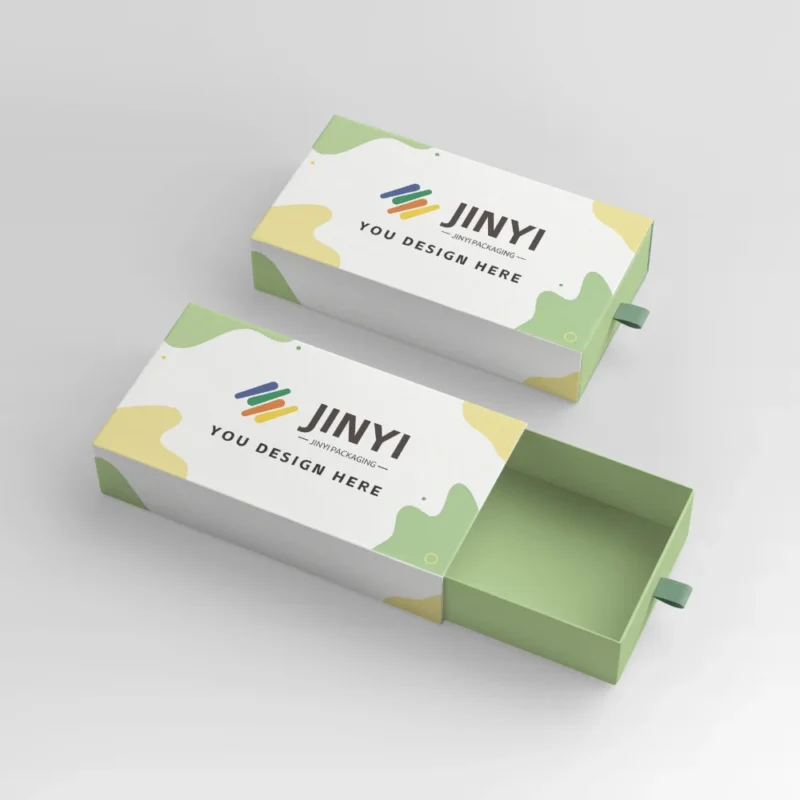
Necesito los datos sobre el material del paquete base y el acabado superficial, ya que el coeficiente de fricción (COF) depende de la combinación de materiales. Necesito la forma y la geometría de las esquinas, ya que estas determinan la aparición de desgarros y arrugas. Necesito la velocidad lineal objetivo y el método de alimentación, ya que eso define el grado de tensión que puede soportar la funda sin dejar de funcionar. Necesito conocer vuestros estándares de aspecto, ya que algunos acabados muestran más marcas de roce que otros. También necesito saber si utilizáis recubrimientos, laminados o procesos especiales, ya que estos alteran la fricción y la rigidez. Por último, te pregunto qué es lo que más te preocupa: las marcas de roce, los atascos en la línea de producción, los deslizamientos o las repeticiones de trabajo. Eso me indica dónde dejar margen en la ventana de ajuste. Si quieres un proceso directo, suelo partir de una base probada y luego la adapto a tu producto: Cajas de embalaje tipo funda de JINYI para un ajuste estable y un funcionamiento más fluido. Prefiero validar una especificación clara por cada ejecución que tener que revisar la estructura una vez que se haya ampliado el sistema.
| Entrada |
¿Por qué lo necesito? |
Qué evita |
| Material del paquete básico + acabado |
Configura el emparejamiento COF |
Resbalones y arañazos |
| Forma + esquinas |
Predice los puntos de tensión |
Desgarros y arrugas |
| Velocidad objetivo de la línea + alimentación |
Define la ventana de ejecución |
Tiempo de inactividad y atascos |
| Principales temores (rasguños, atascos, resbalones) |
Da prioridad a las compensaciones |
Decisiones erróneas sobre la “tensión” |
Conclusión: ¿Lo suficientemente ajustado para controlar, lo suficientemente holgado para correr?
He configurado el ajuste de la manga como una ventana de ajuste que controla la alineación, equilibra el COF y protege la velocidad de la línea en lotes reales.
Envíame las dimensiones del paquete y la velocidad de la línea, y te indicaré un margen práctico para el ajuste del manguito.
Preguntas frecuentes: ¿Ajuste de la manga, coeficiente de arrastre (COF) y velocidad de la línea?
1) ¿Qué grado de ajuste debe tener una funda para la mayoría de los productos?
Busco una ventana que se ajuste bien y mantenga su posición sin provocar arrugas ni rozaduras. Lo compruebo realizando una prueba de velocidad y una inspección básica para detectar posibles rozaduras.
2) ¿Qué rango de COF debería intentar alcanzar?
Mi objetivo es conseguir un coeficiente de coeficiente de fricción (COF) equilibrado que evite el deslizamiento sin aumentar la resistencia aerodinámica. Compruebo el COF con respecto al acabado real de tu mochila, no con hipótesis teóricas de papel sobre papel.
3) ¿Por qué mi manguito funciona bien a baja velocidad pero falla a alta velocidad?
La alta velocidad acentúa la desalineación, el calor generado por la fricción y los atascos en las esquinas. Un manguito que queda justo al límite de lo ajustado suele romperse o rayarse cuando aumenta el rendimiento.
4) ¿Cómo puedo reducir el roce sin que la manga quede demasiado holgada?
Reduzco la presión de contacto, ajusto el coeficiente de fricción (COF) eligiendo la combinación adecuada de superficies y regulo las guías y la postura de alimentación antes de sacrificar el control de la alineación.
5) ¿Cuál es el plan de validación más reducido que sigue funcionando?
Pongo en marcha un lote pequeño, compruebo el ajuste estático tras el reposo, realizo pruebas de funcionamiento de la línea en diferentes rangos de velocidad y, a continuación, llevo a cabo comprobaciones sencillas de compresión y vibración, además de inspeccionar si hay marcas de roce.
Sobre mí
Marca: JINYI
Lema: De la película a lo bien hecho.
Página web: https://jinyipackage.com/
Dirijo JINYI como socio de embalaje que da prioridad a la fábrica. Estandarizo el muestreo, la producción y el control de calidad porque me preocupo por el control y la uniformidad. Quiero que vuestros embalajes funcionen bien en vuestro canal de distribución, resistan las tensiones del transporte y sigan siendo fáciles de usar en el lineal.
 Velocidad de línea frente a ajuste: ¿En qué punto el alto rendimiento empieza a desgastarte la manga?