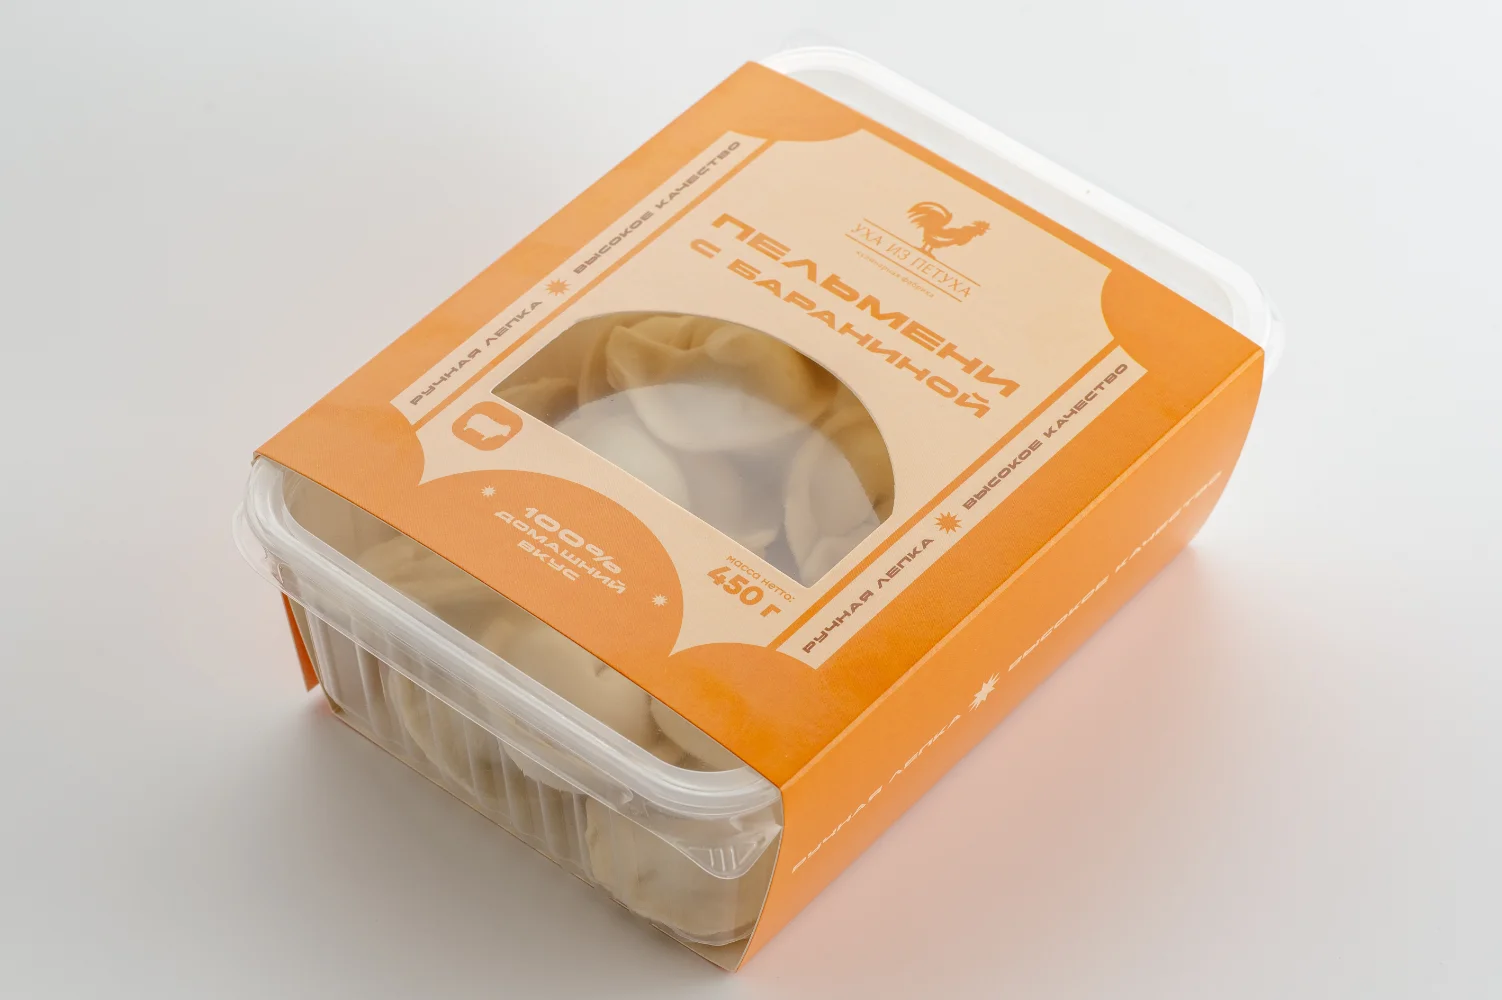
Je constate que les manches sont parfaites lors des échantillons, puis qu'elles glissent, s'abîment ou se coincent sur la chaîne de production, ce qui oblige l'équipe à supporter les coûts liés aux retouches et aux temps d'arrêt.
Un manchon doit être suffisamment serré pour maintenir le bon positionnement, mais suffisamment ample pour permettre de courir. Je recherche avant tout une taille adaptée à la pratique, et non un chiffre “ parfait ”. Si vous cherchez un point de départ, je me base sur les spécifications suivantes : boîtes d'emballage à manchon qui s'adaptent parfaitement sans nuire à la vitesse de la chaîne de production et je vérifie le COF avant la mise à l'échelle.

J'écris ces lignes en tant que personne qui doit vivre avec le résultat. Je me soucie de l'aspect en rayon, mais je me soucie davantage de la cohérence de la pochette d'un lot à l'autre, d'une saison à l'autre et d'un opérateur à l'autre.

Que signifie réellement “ serré ” dans le domaine de l'emballage sous manchon ?
On me dit souvent “ resserre-le un peu ”, et je constate que cette demande entraîne l'apparition d'éraflures, de plis et un avancement plus lent.
Un manchon bien serré ne signifie pas “ friction maximale ”. Un manchon bien serré permet un positionnement contrôlé sans provoquer de déformation ni d’arrêt de la ligne.
Je définis le terme “ serré ” comme un contrôle sans causer de dommages
Je ne considère pas le terme “ serré ” comme une sensation. Je le considère comme le résultat d’un système. Une pochette doit être correctement positionnée sur l’emballage, rester bien à plat et présenter des bords nets. En même temps, elle ne doit pas augmenter la friction au point de provoquer des rayures, une accumulation de chaleur ou des blocages. C’est pourquoi je définis l’ajustement comme une fourchette de tolérance. Si le manchon est trop lâche, il dérive, il pivote et donne une impression de mauvaise qualité en rayon. Si le manchon est trop serré, il se froisse aux coins, il se déchire lors de la mise en place et il ralentit votre ligne de production. Je surveille également l’emballage de base. Un plateau rigide, une boîte en carton et un bac souple réagissent tous différemment lorsqu’un manchon exerce une pression sur eux. Si l’emballage de base se comprime, le manchon peut glisser après la mise en place et vous constaterez un déport par la suite. Mon objectif est d’obtenir un maintien qui résiste à la manutention, et non un manchon qui semble “ bien ajusté ” pendant cinq minutes.
| Niveau de serrage |
Ce que je vois sur la ligne |
Ce que je vois en rayon |
| Trop lâche |
Rotation et dérive |
Logo de travers, présentation désordonnée |
| Ajuster la fenêtre |
Alimentation fluide, positionnement stable |
Des bords nets, un alignement homogène |
| Trop serré |
Défauts d'affichage, déchirures, ralentissements |
Éraflures, usure des coins, pièces rejetées |
Comment la tolérance d'ajustement varie-t-elle selon les matériaux et les saisons ?
Je constate que les équipes fixent une tolérance, puis qu'un nouveau lot ou une semaine humide fait que le manchon se comporte comme s'il s'agissait d'un produit différent.
La tolérance d'ajustage n'est pas fixe. Je tiens compte des variations de dimensions et de rigidité dues au matériau, au revêtement, à l'humidité et aux cycles thermiques.
Pourquoi une même spécification peut fonctionner différemment le mois prochain
Je considère la tolérance comme une cible mouvante, car la production réelle n’est pas un laboratoire. Le carton peut absorber de l’humidité et changer de dimensions. Les films et les surfaces enduites peuvent voir leur coefficient de frottement et leur rigidité varier en fonction des variations de température. Même les conditions de stockage peuvent avoir leur importance, car un manchon peut se détendre ou se resserrer après une période d’inactivité. J’observe également des variations saisonnières. Un itinéraire hivernal et un itinéraire estival n’exercent pas la même contrainte sur l’emballage. Les cycles thermiques peuvent modifier la façon dont un manchon tient sur les bords, et ils peuvent altérer le comportement des revêtements lors de l’application. C’est pourquoi je ne cherche pas à atteindre une seule valeur “ parfaite ” de tension. Je définis une plage de valeurs qui garantit une bonne tenue même lorsque l’emballage de base est légèrement plus grand, lorsque le manchon est un peu plus souple ou lorsque l’opérateur l’applique à une vitesse différente. Je demande également où le produit est stocké avant utilisation. Si l’usine, l’entrepôt et la ligne d’emballage se trouvent dans des climats différents, le manchon doit être conçu pour la pire condition réaliste, et non pour la meilleure journée d’échantillonnage.
| Variable |
Ce qu'il change |
Ses causes |
| Humidité |
Dimensions et rigidité de la planche |
Coupe ample, asymétrie, plis |
| Variations de température |
Comportement au revêtement et rigidité |
Risque d'éraflures, contraintes au niveau des angles |
| Durée de conservation |
Détente et boucles |
Problèmes d'alimentation et désalignement |
COF 101 : Quand les manchons glissent, quand ils s'abîment, et pourquoi ces deux phénomènes se produisent-ils ?
Je constate que certaines équipes mettent cela sur le compte du “ matériel ”, alors que le véritable problème réside dans un coefficient de frottement (COF) trop faible ou trop élevé pour le pack de base et la ligne.
Un faible coefficient de frottement (COF) fait glisser les manchons. Un COF élevé provoque des rayures et des blocages. Je cherche à obtenir une plage de COF adaptée à la maniabilité et à la vitesse.
J'explique le COF en opposant “ glissement ” et « blessure »
Pour moi, le COF n’est pas un simple terme théorique. Le COF est la cause cachée de la plupart des problèmes liés aux manchons. Lorsque le COF est trop faible, le manchon ne tient pas en place. Il glisse lors de l’emballage, pivote pendant le transport et semble mal aligné en rayon. Lorsque le COF est trop élevé, le manchon accroche. Cela peut créer des traces de frottement sur les surfaces brillantes, générer de la chaleur par frottement sur les lignes à grande vitesse et provoquer des bourrages intermittents lorsque le manchon s'accroche aux guides ou aux angles. Je constate également des cas de surfaces mixtes, où un côté adhère tandis que l'autre glisse. Cela peut entraîner un déport, car le manchon “ dévie ” lors de son application. C’est pourquoi je teste le COF sur la surface réelle de l’emballage de base, et pas seulement en partant d’hypothèses « papier contre papier ». Si l’emballage de base présente un revêtement, un vernis ou une surface texturée, le COF peut varier. Je privilégie un COF stable d’un lot à l’autre, car un COF instable entraîne une vitesse de ligne instable et un aspect instable en rayon.
| État du COF |
Symptôme de ligne |
Symptôme de l'étagère |
| Trop bas |
Facile à faire glisser, difficile à repérer |
Glissement, rotation, inclinaison |
| Équilibré |
Alimentation et placement réguliers |
Une identité visuelle épurée et cohérente |
| Trop élevé |
Éraflures, traces de frottement, blocages occasionnels |
Marques, usure des bords, rebuts |
 Vitesse de production ou ajustement : à partir de quand un débit élevé commence-t-il à user votre manchon ?
Je constate que les modules fonctionnent correctement à une vitesse de démonstration réduite, mais qu'ils tombent en panne lorsque l'équipe atteint un débit réel.
Une vitesse de ligne élevée accentue le désalignement, la chaleur de frottement et les accrochages dans les virages. Je règle l'ajustement et le coefficient de frottement (COF) en fonction de la vitesse cible, et non de la vitesse d'échantillonnage.
Pourquoi la rapidité transforme les petits problèmes en temps d'arrêt
Je considère la vitesse de la ligne comme un test de résistance. À un débit plus élevé, le manchon a moins de temps pour se stabiliser et s’aligner correctement. Le moindre écart dans la tolérance d’ajustement se traduit par un désalignement. Le moindre déséquilibre du coefficient de frottement se traduit par des éraflures ou une résistance. La vitesse augmente également la chaleur de frottement, et cette chaleur modifie le comportement de la surface d’une manière à laquelle la plupart des équipes ne s’attendent pas. Je surveille également les bords et les angles. Un manchon serré qui est “ tout juste acceptable ” à faible vitesse peut commencer à se déchirer au niveau des angles lorsque les guides et les dispositifs d’alimentation se déplacent plus rapidement. Il en va de même pour les plis. Les plis résultent souvent d’une tension inégale, et la vitesse accentue cette irrégularité. C’est pourquoi je demande très tôt quelle est la vitesse de ligne cible réelle. Je m’informe également sur le mode d’alimentation des manchons. Les lignes à alimentation manuelle, semi-automatique et entièrement automatique génèrent chacune des schémas de défaillance différents. Je ne veux pas d’un manchon qui ne fonctionne que lorsque l’opérateur est au meilleur de sa forme. Je veux un manchon qui fonctionne quelle que soit l’équipe de travail, quel que soit le lot et quelle que soit l’augmentation réaliste du rythme de production.
| Effet d'augmentation de la vitesse |
Ce qu'il amplifie |
Résultat type |
| Temps de décantation réduit |
Inadéquation de la taille |
Inclinaison et rotation |
| Plus d'énergie de frottement |
Coefficient de frottement élevé / résistance de surface |
Éraflures et coincements |
| Contact plus rapide en virage |
Prise par le bord |
Déchirures et plis |
Les 5 types de défauts que je constate le plus souvent : glissement, déformation, plis, déchirure et éraflures ?
Je constate que les équipes se concentrent souvent sur un seul symptôme, alors que la cause profonde réside généralement dans l'ajustement, le coefficient de frottement (COF), la posture d'alimentation ou la géométrie des virages.
Lorsque j'identifie la cause de chaque défaillance, je répare le système au lieu de changer les composants à l'aveuglette.
Je fais le lien entre le symptôme et la cause avant de citer
Je regroupe ces cinq types de défauts sur une seule page car ils apparaissent dans toutes les catégories. Le glissement est généralement dû à un faible coefficient de frottement (COF) ou à un manchon trop lâche aux endroits stratégiques. Le décalage résulte souvent d’un frottement asymétrique ou d’une tension inégale lors de l’application, et il survient également lorsque le paquet de base est légèrement compressible. Les plis apparaissent souvent lorsqu’un manchon est trop serré et ne présente aucun dégagement au niveau des angles, ou lorsque le manchon est alimenté avec un léger angle. La déchirure est souvent un problème lié aux angles. Un bord tranchant, un ajustement serré et une vitesse élevée constituent une combinaison prédisposant à la déchirure. Les éraflures sont presque toujours le résultat du COF, de la pression de contact et de la vitesse. Je ne blâme pas d’abord le “ papier ” ou le “ film ”. Je blâme le système. Si je connais la surface de votre emballage de base, la vitesse de votre ligne et votre principale plainte, je peux généralement prédire quel défaut va se produire ensuite. Je peux alors définir une plage d’ajustement qui réduit le risque d’un lot à l’autre.
| Mode de défaillance |
Causes les plus courantes |
Ce que je règle en premier |
| Chute |
COF trop faible / ajustement trop ample |
Solde COF, fenêtre d'ajustement |
| Asymétrie |
Angle de frottement / d'alimentation asymétrique |
Appariement de surfaces, guides |
| Ride |
Trop serré / pas de dégagement d'angle |
Fenêtre sur mesure, conception d'angle |
| Larme |
Prise de virage à grande vitesse |
Géométrie des arêtes, tolérance de vitesse |
| Éraflure |
Coefficient de frottement élevé + pression + vitesse |
Cible COF, points de contact |
Comment définir une fourchette de tailles réaliste (et non un seul chiffre “ idéal ”) ?
Je constate que les équipes se fixent un objectif chiffré, puis passent des mois à lutter contre les variations liées aux lots et aux opérateurs.
J'ai défini une fenêtre d'ajustement qui préserve l'alignement tout en garantissant une exécution rapide, car la production réelle nécessite une marge de manœuvre.
Mon approche de la fenêtre d'ajustement repose sur le principe “ contrôle plus marge ”.”
Je définis une fourchette, car la réalité est un intervalle. Je commence par ce qui doit rester sous contrôle : l’alignement de la marque, la netteté des bords et la nécessité pour le manchon de résister au glissement lors de la manutention. Ensuite, je prévois une marge pour ce qui peut varier : la taille de base de l’emballage, la rigidité du manchon, l’humidité de stockage et la posture de la ligne. Je détermine également les endroits où le manchon peut être plus serré et ceux où il doit être plus souple. Les angles ont souvent besoin d’être ménagés, car c’est là que les contraintes se concentrent. Les panneaux plats peuvent supporter davantage de contact, car ils ne se déchirent pas aussi facilement. Je prends également en compte les finitions décoratives, car celles-ci peuvent modifier le frottement et la sensibilité aux éraflures. Lorsque j’explique cela aux équipes, je leur dis une chose : un manchon peut être “ serré ” tout en restant fragile. Une fourchette d’ajustement bien définie le rend résistant. C’est la différence entre un produit qui ne fonctionne que dans des conditions parfaites et un produit qui tient le coup pendant toute une semaine de production.
| Zone |
Ce que je veux |
Pourquoi |
| Coins |
Soulagement et tolérance |
Prévient les déchirures et les plis |
| Écrans plats |
Contact stable |
Contrôle l'inclinaison et le glissement |
| Bords d'entrée |
Alimentation en douceur |
Empêche le moteur de caler à grande vitesse |
Plan de test : comment valider l'ajustement, le coefficient de frottement et la vitesse de la ligne avant la production en série ?
Je constate que certaines équipes négligent la validation, puis en font les frais à leurs dépens, avec des rejets et des commandes urgentes à passer.
Je procède à la validation selon une séquence peu coûteuse : d'abord l'ajustement statique, puis les essais dynamiques en ligne, ensuite la contrainte sur le tracé, et enfin les contrôles d'usure de la surface.
Je procède à des validations pour réduire les risques, et non pour garantir la perfection
J'utilise la validation car je ne veux pas qu'un “ excellent échantillon ” se transforme en lot défectueux. Tout d'abord, je mesure l'ajustement statique avec de véritables paquets de base, puis je vérifie comment le manchon se positionne après un court temps de repos. Ensuite, je réalise un test dynamique à différentes vitesses de ligne, car c'est à cette vitesse que les petits problèmes de coefficient de frottement et d'ajustement se traduisent par des temps d'arrêt. Troisièmement, je simule les contraintes de transport de base. Je n’ai pas besoin d’un laboratoire complet pour tirer des enseignements utiles. Je vérifie la compression et les vibrations, car ce sont des sources courantes de déformation et de glissement pendant le transport. Quatrièmement, j’inspecte les éraflures et les marques superficielles sous un éclairage normal, car c’est ce que les clients remarquent en premier. Si le projet nécessite un scellage ou un cerclage spécial, je vérifie également si les points de contact ne provoquent pas de contamination ou une adhérence insuffisante, car des micro-déplacements peuvent apparaître ultérieurement. Je consigne les résultats par lot afin que les équipes puissent comparer les évolutions au fil du temps. L’objectif est simple : valider la plage d’ajustement et la valeur cible du coefficient de frottement avant de passer à la production à grande échelle.
| Étape |
Ce que je teste |
Ce qu'il prévoit |
| 1 |
Ajustement statique + repos |
Tendance à la distorsion et relaxation |
| 2 |
Fonctionnement de la ligne dans une plage de vitesses |
Risques d'immobilisation et points de rupture |
| 3 |
Compression + vibration |
Glissement et dérive d'alignement |
| 4 |
Contrôle des éraflures |
Réclamations visibles par les clients |
Quand une manche ample est-elle en réalité préférable à une manche moulante ?
Je vois des équipes qui forcent le jeu, et la ligne les punit par des « scruffs » et des « jams ».
Un manchon légèrement plus lâche peut réduire le risque global lorsque la surface est sensible aux éraflures, que la ligne est rapide ou que les virages sont serrés.
Je choisis “ risque total le plus faible ”, et non “ maximum serré ”
Je choisis délibérément un ajustement lâche dans certaines situations courantes. Si la surface du pack de base s’abîme facilement, un manchon trop serré augmente la pression de contact et des marques apparaîtront rapidement. Si la ligne est très rapide, le frottement supplémentaire causé par un manchon trop serré peut augmenter la chaleur et les accrochages, et la ligne finira de toute façon par ralentir. Si le paquet de base présente des angles vifs ou de légères variations dimensionnelles, un manchon trop serré risque de se déchirer. Dans ces cas-là, un ajustement légèrement plus lâche, offrant un meilleur équilibre du coefficient de frottement, permet de maintenir l’alignement tout en garantissant la sécurité à grande vitesse. C’est là que de nombreuses équipes se trompent : l’objectif n’est pas que le manchon donne l’impression d’être serré. L’objectif est de faire en sorte que le manchon semble bien maîtrisé à l’arrêt et fonctionne de manière constante d’un lot à l’autre. Je préfère accepter une légère augmentation de la marge d’ajustement plutôt que des temps d’arrêt fréquents. C’est également pour cette raison que je pose des questions sur les conditions de stockage et de transport, car un manchon qui est à la limite du serré dans l’usine peut devenir trop serré après des variations d’humidité ou de température.
| Scénario |
Pourquoi le « loose » est utile |
Ce que je peux contrôler, en revanche |
| Surface sensible aux rayures |
Moins de pression et de frottements |
Solde COF et points de contact |
| Vitesse de ligne élevée |
Moins d'adhérence et de chaleur |
Guides et position d'alimentation |
| Angles vifs / variation |
Moins de concentration de contraintes |
Ajustement de la fenêtre et du renfoncement d'angle |

Liste de contrôle des spécifications : de quoi ai-je besoin avant d'établir un devis pour un projet d'emballage sous manchon ?
Je constate que les projets traînent en longueur lorsque le cahier des charges est vague, et que le projet finit alors par se transformer en une source de dépenses liée à des essais et des erreurs.
Je fais des devis plus rapidement et plus efficacement lorsque je connais le pack de base, la cadence cible, les critères de finition et le pire scénario que vous redoutez.
Mes devis sont établis en fonction de votre niveau de risque
J'ai besoin de connaître le matériau de base et la finition de surface de votre produit, car le coefficient de frottement (COF) dépend de la combinaison des matériaux. J'ai besoin de connaître la forme et la géométrie des angles de votre produit, car ceux-ci permettent de prédire les risques de déchirure et de plis. J'ai besoin de connaître la vitesse de ligne cible et la méthode d'alimentation, car cela détermine le degré de serrage maximal que le manchon peut supporter tout en restant fonctionnel. J’ai besoin de connaître vos exigences en matière d’aspect, car certaines finitions laissent apparaître les éraflures plus que d’autres. J’ai également besoin de savoir si vous utilisez des revêtements, des laminages ou des procédés spéciaux, car ceux-ci modifient le frottement et la rigidité. Enfin, je vous demande ce qui vous inquiète le plus : les éraflures, les bourrages de ligne, les glissements ou les retouches. Cela m’indique où prévoir une marge dans la fenêtre d’ajustement. Si vous souhaitez une approche directe, je pars généralement d’une base éprouvée, puis je l’adapte à votre produit : Boîtes d'emballage à manchon JINYI pour un ajustement stable et un fonctionnement plus fluide. Je préfère valider un cahier des charges clair à chaque itération plutôt que de devoir revoir la structure une fois que le projet aura pris de l'ampleur.
| Entrée |
Pourquoi j'en ai besoin |
Ce qu'il prévient |
| Matériau de base + finition |
Définit l'appariement COF |
Glissades et éraflures |
| Forme + coins |
Prédit les points de contrainte |
Déchirures et plis |
| Vitesse de ligne cible + alimentation |
Définit la fenêtre d'exécution |
Temps d'arrêt et bourrages |
| Principales craintes (rayures, blocages, glissements) |
Hiérarchise les compromis |
Mauvaises décisions concernant le “ serrage ” |
Conclusion : assez serré pour garder le contrôle, assez lâche pour courir ?
J'ai défini le serrage du manchon comme une plage d'ajustement qui contrôle l'alignement, équilibre le coefficient de frottement et préserve votre vitesse de ligne sur l'ensemble des lots réels.
Indiquez-moi la taille de votre paquet et la vitesse de la ligne, et je vous proposerai une fourchette de tailles de manchons adaptées.
FAQ : Ajustement du manchon, coefficient de frottement (COF) et vitesse de la ligne ?
1) Quel doit être le degré d'ajustement d'un manchon pour la plupart des produits ?
Je vise un ajustement parfait de la vitre, qui reste bien en place sans créer de plis ni de rayures. Je vérifie le résultat en effectuant un essai de conduite à différentes vitesses et en procédant à un contrôle de base pour détecter d'éventuelles rayures.
2) Quelle fourchette de COF dois-je viser ?
Je cherche à obtenir un coefficient de frottement (COF) équilibré qui empêche le glissement tout en évitant la résistance à l'avancement. Je teste le COF par rapport à la finition réelle de votre sac à dos, et non sur la base d'hypothèses théoriques « papier contre papier ».
3) Pourquoi mon manchon fonctionne-t-il correctement à faible vitesse, mais pas à grande vitesse ?
La vitesse élevée accentue les problèmes de désalignement, la chaleur due au frottement et les accrochages dans les virages. Un manchon dont le serrage est à la limite de l'admissible se déchire ou s'abîme souvent lorsque le débit augmente.
4) Comment puis-je réduire le frottement sans que la manche soit trop ample ?
Je réduis la pression de contact, j'optimise le coefficient de frottement en choisissant la bonne combinaison de surfaces, et j'ajuste les guides ainsi que la posture d'alimentation avant de renoncer au contrôle de l'alignement.
5) Quel est le plan de validation le plus succinct qui reste efficace ?
Je lance un petit lot, je vérifie l'ajustement statique après le temps de repos, je teste le fonctionnement de la ligne sur toute une plage de vitesses, puis j'effectue des contrôles simples de compression et de vibrations et j'inspecte l'usure.
À propos de moi
Marque : JINYI
Titre d'appel : Du film au produit fini - bien fait.
Site web : https://jinyipackage.com/
Je dirige JINYI en tant que partenaire d'emballage axé sur la production en usine. Je standardise l'échantillonnage, la production et le contrôle qualité, car j'accorde une grande importance au contrôle et à la cohérence. Je souhaite que vos emballages s'intègrent parfaitement à votre réseau de distribution, résistent aux contraintes du transport et restent faciles à utiliser en rayon.
 Vitesse de production ou ajustement : à partir de quand un débit élevé commence-t-il à user votre manchon ?