Rollos de alto rendimiento diseñados para una producción de envases rápida, uniforme y escalable.
Bolsa de Mylar troquelada
Presencia de gran impacto en el lineal con una fuerte protección de barrera para mantener los productos frescos y listos para cumplir la normativa.
Bolsas planas
Un formato económico que ahorra espacio y ofrece un rendimiento de sellado fiable para el comercio minorista y los envíos cotidianos.
Bolsas con boquilla para líquidos
Envase fácil de verter y resistente a las fugas que mejora la comodidad del usuario y reduce el desorden en la entrega.
Embalaje de bolsas de almohada
Envasado ligero y rápido tipo bolsa, ideal para productos de gran volumen y marcas limpias.
Bolsa Quad Seal
Estabilidad similar a la de una caja con un atractivo de estantería superior: ideal para rellenos más pesados y un aspecto más “vertical”.
Bolsas con fuelle lateral
Bolsas de gran capacidad que ocupan poco espacio y maximizan el volumen de llenado manteniendo una forma limpia y estructurada.
Fundas de pie
Uno de los formatos de más rápido crecimiento, que combina una gran exposición en el lineal, un menor coste de transporte y una gran protección de la frescura.
Bolsas de fondo plano
Joyero con cajón
Cajas de joyería con cajón para un desempaquetado de primera calidad y una protección rígida.
Joyero abatible
Joyeros abatibles de construcción rígida y presentación de lujo.
Estuche rígido retráctil de dos piezas
Cajas rígidas de dos piezas para una protección y presentación de lujo.
Buzones
Cajas de cartón ondulado para un envío seguro y un desempaquetado de marca.
Cajas de exposición
Cajas expositoras personalizadas para ventas en mostrador y gran visibilidad en los estantes.
Cajas de regalo
Cajas de regalo personalizadas con estructura y opciones de acabado de primera calidad.
Cajas de embalaje para mangas
Cajas con fundas y envoltorios impresos para una imagen de marca flexible.
Caja inferior con cierre automático
Cajas con fondo de cierre automático de montaje rápido para el comercio minorista y electrónico.
Caja de fondo de cerradura
Cajas con fondo de bloqueo para un embalaje rápido y un fuerte soporte de carga.
Cajas de cartón rectas
Cajas con extremos rectos para un cierre ordenado y una exposición al por menor.
Bolsa de papel personalizada
Bolsas de papel de regalo personalizadas con asas resistentes y una nítida impresión de marca.
Vasos de PET transparentes
Vasos de PET transparentes para bebidas heladas: cristalinos, resistentes y estancos.
Bolsa de regalo personalizada
Bolsas de papel de regalo personalizadas con asas resistentes y una nítida impresión de marca.
Vaso de papel
Vasos de papel para bebidas calientes con sujeción cómoda e impresión limpia y uniforme.
Bolsas planas para cannabis
Bolsas planas de cannabis con alta barrera y espacio libre para etiquetado.
Bolsas Mylar para malas hierbas
Bolsas de mylar para malas hierbas con barrera resistente, cremalleras y opciones de control de olores.
Cajas de hojalata personalizadas
Cajas de hojalata personalizadas para una mayor protección, reutilización e impresión a todo color.
Etiquetas retráctiles
Etiquetas de funda retráctil con cobertura de envoltura de 360° e impacto en el estante.
Etiquetas en rollo personalizadas
Etiquetas en rollo personalizadas para una aplicación rápida y un etiquetado de marca uniforme.
Adhesivo troquelado
Adhesivos troquelados con bordes limpios y opciones de materiales duraderos.
Hojas adhesivas Kiss Cut
Hojas de pegatinas cortadas a besos para facilitar el despegado y diseños flexibles.
JINYI comparte orientaciones prácticas de envasado para sus decisiones.
Prometer sustituir el papel de aluminio o el PET por una estructura a base de PE es fácil. Lo difícil es mantener el producto protegido y la bolsa estable en todas las máquinas.
Sí, una bolsa de PE monomaterial puede ofrecer una alta barrera cuando se diseñan conjuntamente sus requisitos en cuanto a oxígeno, humedad, sellado y vida útil. La respuesta depende del producto, de la capa de barrera funcional, de la estructura completa de la película y de los resultados de las pruebas realizadas con las bolsas acabadas, y no solo de las palabras “monomaterial”.
Cuando analizo este cambio en nuestra fábrica, empiezo por lo que el producto debe soportar. A continuación, voy retrocediendo paso a paso: el objetivo de barrera, la banda de impresión, la banda de sellado, la capa funcional, el adhesivo, el formato de la bolsa, el método de llenado, la ruta de transporte y las directrices de reciclaje. Una estructura solo está lista cuando protege el producto y funciona de forma constante desde el film hasta la bolsa terminada.
«Monomaterial» no significa una sola capa física. Varias capas a base de PE permiten la impresión, aportan rigidez, garantizan el sellado y protegen el producto.
El PE ya gestiona bien la humedad. Los alimentos sensibles al oxígeno suelen necesitar una función de barrera adicional que sea compatible con ellos.
La alta barrera es uno de los objetivos del proyecto. He establecido la tasa de transmisión de oxígeno y la tasa de transmisión de vapor de agua basándome en el producto real y en su vida útil.
El EVOH puede ser compatible con una vía de reciclaje de PE. Aún es necesario comprobar su cantidad y la construcción completa con arreglo a la normativa correspondiente.
Los datos de la película plana no constituyen una aprobación definitiva. Las costuras, los refuerzos, la flexión, el calor y la transformación pueden alterar el resultado final de la bolsa.
La protección es lo primero, antes que la reclamación. No comercializo ninguna estructura reciclable que no pueda contener el producto de forma segura durante su llenado, transporte, almacenamiento y uso.
¿Puede una bolsa de polietileno monomaterial ofrecer realmente una alta barrera?
El error más habitual es comparar el “PE” con el “foil”, como si cada término describiera un nivel fijo de protección.
Una bolsa con predominio de PE puede alcanzar unos niveles exigentes de oxígeno y humedad, pero el resultado se debe a la estructura en su conjunto y no únicamente a la resina de PE. Los distintos grados de PE, el PE orientado, los recubrimientos, el EVOH, las capas de unión, los adhesivos, la cobertura de impresión y el diseño del sellado influyen en el rendimiento final.
Lo que apruebo es la función que puede cumplir la bolsa, no el nombre que figura en las especificaciones.
Una bolsa monomaterial puede contener varias capas físicas. El término “mono” hace referencia a la familia principal de polímeros y a la vía de reciclaje prevista. No significa que esperemos que una sola lámina fina de PE común sirva para mostrar el diseño, se mantenga plana bajo el calor de la impresión, bloquee el oxígeno, resista los pinchazos, forme un pliegue de refuerzo y se selle dentro del mismo estrecho rango de temperaturas.
En una estructura práctica de polietileno, una capa puede aportar imprimibilidad y estabilidad en el sentido de la máquina, otra puede desempeñar la función de barrera y la capa interior puede servir de contacto con el producto y de termosellado. Las capas se seleccionan de tal forma que el polietileno siga siendo la familia de materiales predominante y que los demás materiales funcionales sigan siendo compatibles con el flujo de reciclaje previsto.
Por eso no respondo a un comprador diciendo que “el PE es de alta barrera” o que “el PE es de baja barrera”. Ambas afirmaciones son demasiado imprecisas. Pregunto qué se va a envasar, qué es lo que lo daña en primer lugar, cuánto tiempo debe durar y en qué condiciones de temperatura y humedad. Solo entonces “alta barrera” se convierte en una especificación útil.
¿Qué significa “barrera elevada” para el producto?
Una cifra muy baja en la ficha técnica de una película puede parecer impresionante y, aun así, ser la respuesta incorrecta para el pedido.
Por «alta barrera» se entiende que el envase mantiene el oxígeno, la humedad, el aroma, la luz o la grasa dentro de unos límites que protegen el producto original durante su vida útil prevista. El nivel requerido varía en función de la formulación, el tamaño del envase, el espacio libre, las condiciones de almacenamiento, transporte y llenado.
Antes de elegir la película, distingo entre el riesgo relacionado con el oxígeno y el riesgo relacionado con la humedad.
La tasa de transmisión de oxígeno (OTR) mide la cantidad de oxígeno que atraviesa un material en unas condiciones de ensayo determinadas. La tasa de transmisión de vapor de agua (WVTR) hace lo mismo con el vapor de agua. Los valores más bajos indican una barrera más resistente, pero una cifra que no incluya la temperatura, la humedad relativa, la composición de la muestra y el método de ensayo es incompleta.
Riesgo del producto
Lo que compruebo
¿Por qué cambia la respuesta?
Oxidación
OTR, espacio de cabeza, oxígeno residual, integridad del cierre y del sellado
Las grasas, los colorantes, las vitaminas y los aromas no reaccionan al mismo ritmo
Aumento de la humedad
WVTR, humedad, superficie de embalaje y sensibilidad del producto seco
Un polvo puede apelmazarse antes de que cambie su sabor
Pérdida de humedad
Actividad del agua, trayectoria de sellado y temperatura de almacenamiento
Los productos blandos pueden endurecerse incluso cuando la protección frente al oxígeno es adecuada
Aroma u olor
Compuestos volátiles del producto, sorción en la película y fugas en todo el envase
Un film puede cumplir con el objetivo de permeabilidad al oxígeno y, aun así, perder o absorber olores
El tamaño de la bolsa también es importante. Los resultados de la transmisión suelen expresarse por unidad de superficie, mientras que el producto está expuesto a toda la superficie total del envase, además de las fugas a través de las juntas y los cierres. Un sobre pequeño y una bolsa grande de pie fabricadas con el mismo film no exponen al producto a la misma cantidad total de entrada de aire. El peso de llenado y el espacio libre en la parte superior también influyen en el resultado.
Documentación · Métodos de ensayo de barrera de la ASTM
La norma ASTM D3985-24 regula los ensayos de transmisión de oxígeno a través de películas y láminas de plástico, mientras que la norma ASTM F1249-25 regula los ensayos de transmisión de vapor de agua a través de materiales de barrera flexibles. Ambos resultados deben interpretarse teniendo en cuenta las condiciones de ensayo y las muestras acordadas. Consultar la norma ASTM D3985-24 →Consultar la norma ASTM F1249-25 →
En nuestra guía específica se explica cómo elijo entre protección contra la humedad, el oxígeno, la luz y la pérdida de aroma. En este artículo, la idea clave es sencilla: no ajusto todos los productos a los valores OTR y WVTR más bajos disponibles. Especifico una protección suficiente para el riesgo real y la verifico en las condiciones pertinentes.
¿Por qué el PE gestiona mejor la humedad que el oxígeno?
Muchas bolsas de polietileno ya resisten bien el vapor de agua, pero los alimentos sensibles al oxígeno ponen de manifiesto el punto débil de una estructura convencional fabricada únicamente con polietileno.
El polietileno resulta naturalmente útil por su resistencia a la humedad y su capacidad de termosellado, aunque su barrera contra el oxígeno no suele ser suficiente para productos con requisitos exigentes en cuanto a oxidación o aroma. Por lo tanto, un diseño de mono-PE de alta barrera aporta protección frente al oxígeno sin renunciar al reciclaje del PE.
Utilizo cada capa de PE para la función que mejor cumple.
La capa interior debe sellar de forma fiable y proteger la superficie en contacto con el producto. La capa exterior debe admitir la impresión, resistir el estiramiento y mantener su comportamiento durante los procesos de registro, laminación, corte longitudinal y fabricación de bolsas. El polietileno orientado, como el MDO-PE, puede aportar rigidez y control dimensional, pero no elimina la necesidad de comprobar la respuesta térmica y el rendimiento de barrera.
En el caso de los alimentos secos sensibles al oxígeno, los frutos secos, los polvos nutricionales, los productos relacionados con el café o los ingredientes sensibles al aroma, el film suele necesitar una barrera funcional independiente. Puede tratarse de EVOH, un recubrimiento adecuado u otra solución probada que sea compatible con la normativa de reciclaje seleccionada. Lo elijo en función del objetivo, no por el nombre de un material que esté de moda.
La humedad requiere una atención especial, ya que algunos materiales de barrera al oxígeno pierden eficacia a medida que aumenta la exposición a la humedad. Por lo tanto, son importantes las capas protectoras de PE, el diseño del recubrimiento, la posición de las capas y las condiciones de ensayo. No se debe trasladar un valor de OTR obtenido en condiciones secas a una ruta de distribución húmeda sin comprobar si dicho valor sigue siendo representativo del envase acabado.
Por eso mismo, basarse únicamente en el grosor es un atajo poco acertado. Añadir más PE convencional puede mejorar la resistencia y, en ocasiones, la resistencia a la humedad, pero no proporciona la misma protección frente al oxígeno que una capa funcional diseñada adecuadamente. Aumentar la cantidad de material puede incrementar el coste y el consumo de resina sin resolver el riesgo real.
¿Qué estructuras de mono-PE ofrecen una mayor barrera?
No existe un único “film de PE reciclable” que se adapte a todos los alimentos, máquinas de envasado y mercados de venta.
Entre las opciones prácticas se incluyen los laminados de PE/PE, los laminados de PE orientado sobre PE sellante, las estructuras de PE coextruidas con una barrera funcional y las películas de PE recubiertas homologadas. Cada método supone un equilibrio diferente entre barrera, rigidez, transparencia, estanqueidad, reciclabilidad y estabilidad en la producción.
Elijo la estructura una vez que conozco la ruta de conversión.
Estructura de la ruta
Ventaja principal
Pregunta sobre la producción
PE / sellado con PE
Construcción sencilla basada en el polietileno (PE) con buena resistencia a la humedad
¿Es suficiente la protección habitual contra el oxígeno para este producto?
MDO-PE / PE de sellado
Mayor rigidez, mejor control de la impresión y mejor manejo de las bolsas
¿Pueden las telas funcionar sin que se estiren, se enrollen o se deformen por el calor?
Coextrusión a base de PE con EVOH
Mayor barrera contra el oxígeno en el interior de una malla de diseño específico
¿Cumple la composición completa con las directrices de reciclaje establecidas?
PE con recubrimiento de barrera
Recubrimiento funcional fino con menor masa añadida
¿El doblado, la conversión y el sellado térmico dañarán el recubrimiento?
Un laminado de dos capas puede resultar más fácil de imprimir y procesar que una sola capa muy compleja. Una película coextruida puede proteger la capa de barrera entre las capas de PE y evitar un paso de laminación adicional. Una estructura recubierta puede reducir la cantidad de material añadido, pero requiere una manipulación cuidadosa, ya que los arañazos, las grietas por flexión, los pliegues y el calor pueden afectar a una superficie de barrera delgada. No hay una opción claramente ganadora.
El acabado superficial también influye en el proceso. Los recubrimientos mates densos, los barnices táctiles, la gran cobertura de tinta y los efectos decorativos añaden material y pueden alterar la fricción, el atasco, la contaminación de las juntas y la compatibilidad con el reciclaje. Establezco la estructura de rendimiento antes de aprobar un acabado que pueda dificultar la fabricación o la evaluación.
¿Cómo puede el EVOH mejorar la barrera al oxígeno sin obstaculizar el proceso de reciclaje del PE?
El EVOH es útil, pero considerar que un porcentaje es una autorización válida para todas las bolsas y todos los países es una imprudencia.
El EVOH puede ofrecer una elevada protección frente al oxígeno en una estructura con predominio de PE cuando su proporción, las capas de unión, la estructura total y la evaluación de su reciclabilidad sean compatibles con el flujo de PE previsto. El resultado obtenido corresponde al diseño completo sometido a ensayo, y no a la palabra «EVOH» por sí sola.
Considero ese porcentaje como un punto de referencia, no como un argumento de marketing.
El EVOH desempeña la función de barrera contra el oxígeno en una proporción mucho menor que las capas de PE, que constituyen la mayor parte del envase. Los materiales de unión lo unen al PE circundante, ya que las capas no se adhieren lo suficientemente bien por sí solas. Esos materiales de soporte también se tienen en cuenta a la hora de evaluar la estructura.
RecyClass informó de que, en sus pruebas de reciclaje de películas de PE, un contenido de EVOH de hasta el 5% del peso total de la película de PE tenía un impacto menor, mientras que un contenido superior a ese nivel producía un impacto inmediato en la extrusión, según el estudio publicado. Utilizo ese hallazgo como una referencia útil para el diseño de películas de PE en Europa. No lo convierto en una afirmación universal, ya que la bolsa completa, el compatibilizador, otras capas y el mercado de destino siguen siendo factores determinantes del resultado.
Datos · Ensayos de RecyClass sobre películas de polietileno
RecyClass ha sometido el EVOH a pruebas en el reciclaje de PE flexible y ha observado un comportamiento de extrusión diferente por debajo y por encima del umbral evaluado. Estos datos ayudan a establecer un límite de diseño, pero el envase completo sigue requiriendo un análisis específico para cada mercado. Lee las conclusiones de RecyClass →
La pregunta técnica correcta no es “¿Contiene EVOH?”, sino “¿Qué cantidad de material funcional hay en el envase completo?, ¿qué lo sustenta?, ¿qué rendimiento ofrece? y ¿cómo se clasifica la estructura final en la vía de reciclaje prevista?”. Esa pregunta ofrece a los equipos de compras, producción y diseño gráfico algo que pueden verificar.
¿Qué cambios se producen en las líneas de impresión, laminación y fabricación de fundas?
Una buena lámina de laboratorio puede acabar convirtiéndose en una bolsa de mala calidad cuando las bandas se estiran, se enrollan, se apelmazan o se sellan de forma irregular.
Las estructuras de mono-PE requieren un control más riguroso de la tensión de la banda, el aporte de calor, el registro, la adhesión del laminado, la fricción y el sellado, ya que el PE responde de forma diferente a un laminado convencional de PET/PE. La estabilidad de la producción debe formar parte de las especificaciones.
Superviso la película en cada etapa del proceso antes de darla por lista para su producción.
En la línea de impresión, vigilo el registro y la dilatación de la banda. Una banda de PE más blanda puede deformarse más bajo tensión y calor que el PET. El PE orientado mejora el control, pero los ajustes de la línea deben seguir adaptándose al film. Un calor excesivo o una tensión inestable pueden alterar la longitud de la repetición, distorsionar el diseño y dificultar el mantenimiento de las dimensiones de las bolsas en las fases posteriores.
Durante el laminado, el adhesivo debe unir las superficies seleccionadas sin que se produzcan ondulaciones, burbujas, zonas débiles ni residuos excesivos. El tratamiento de la superficie, la elección del adhesivo, el gramaje del recubrimiento, el secado, el bobinado y el curado influyen en la siguiente operación. No acorto el tiempo de curado simplemente porque el exterior del rollo parezca seco. La unión debe estar lista para el corte longitudinal y la fabricación de bolsas.
En la fabricación de bolsas, la capa exterior de PE debe soportar el calor necesario para activar el sellador interior. Si el margen de resistencia al calor es demasiado estrecho, la bolsa puede encogerse, arrugarse, pegarse a la barra de sellado o perder el control dimensional antes de que la capa interior forme un sellado fiable. La temperatura de las mordazas que se muestra en la máquina es solo un punto de partida. La presión, el tiempo de permanencia, el contacto con el film, la velocidad de la máquina, el grosor del pliegue y la contaminación del producto son factores que modifican el margen de trabajo.
El refuerzo inferior y los sellados laterales son especialmente importantes en una bolsa vertical, ya que varias capas se unen en una zona reducida. Compruebo la transición del sellado, no solo la sección plana, que es más sencilla. Un sellado que parezca impecable puede resultar débil justo donde el material pasa de dos capas a cuatro.
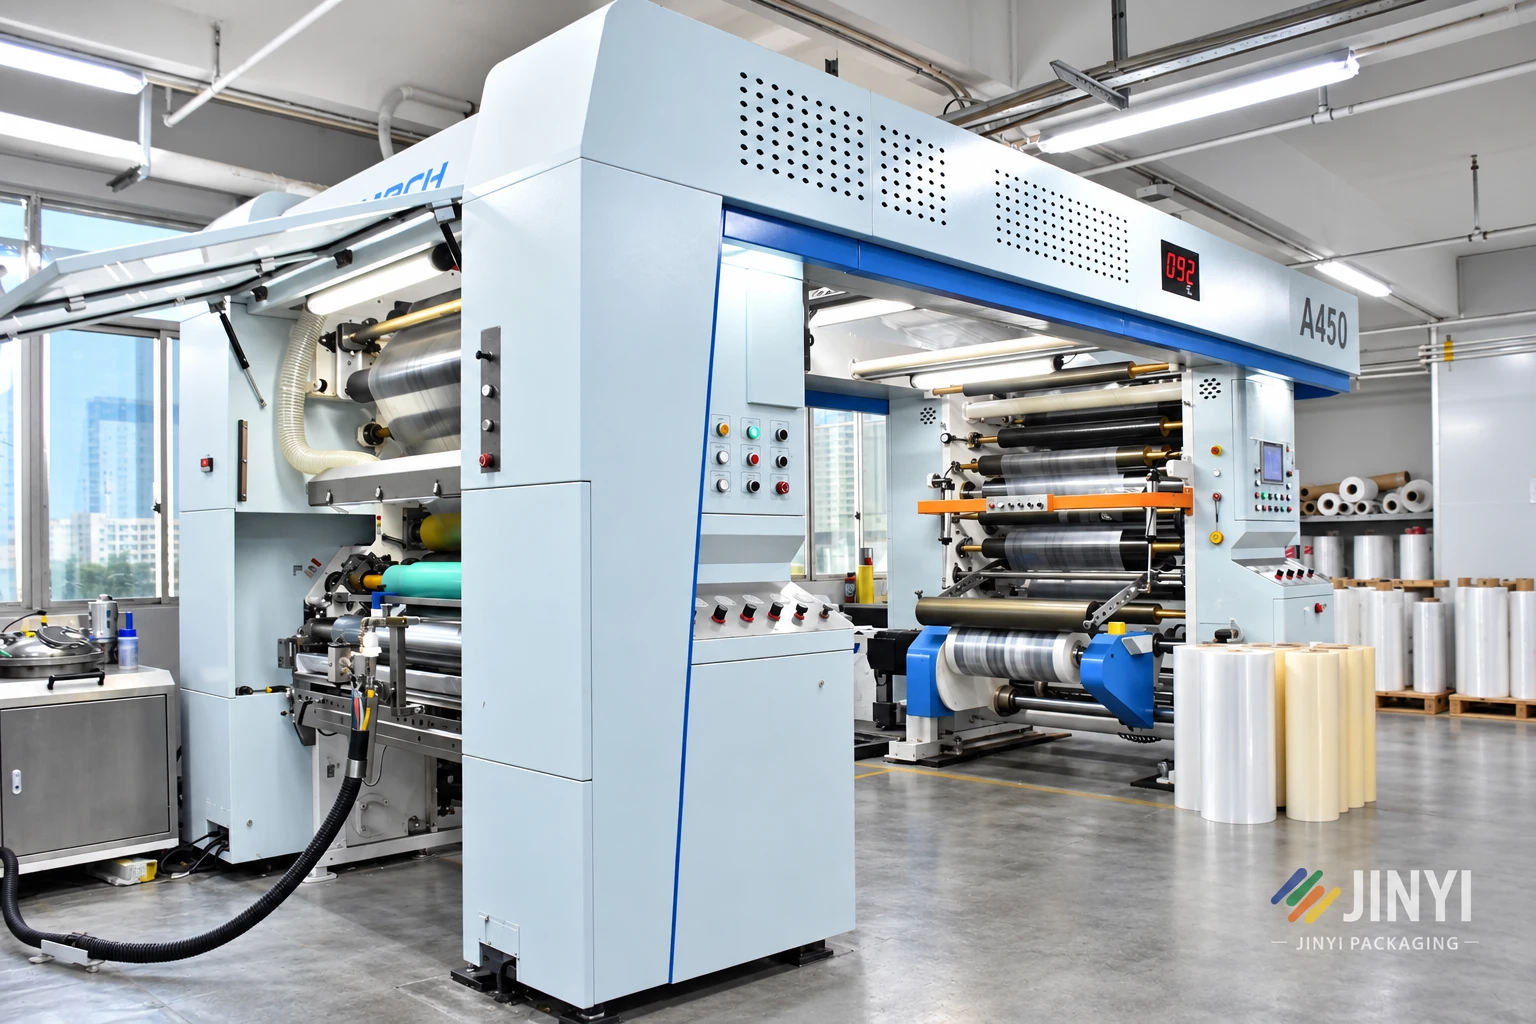
Máquina de curado de láminas laminadas Jinyi
Un caso real de JINYI: una bolsa de PE monomaterial de alta barrera para el envasado de alimentos
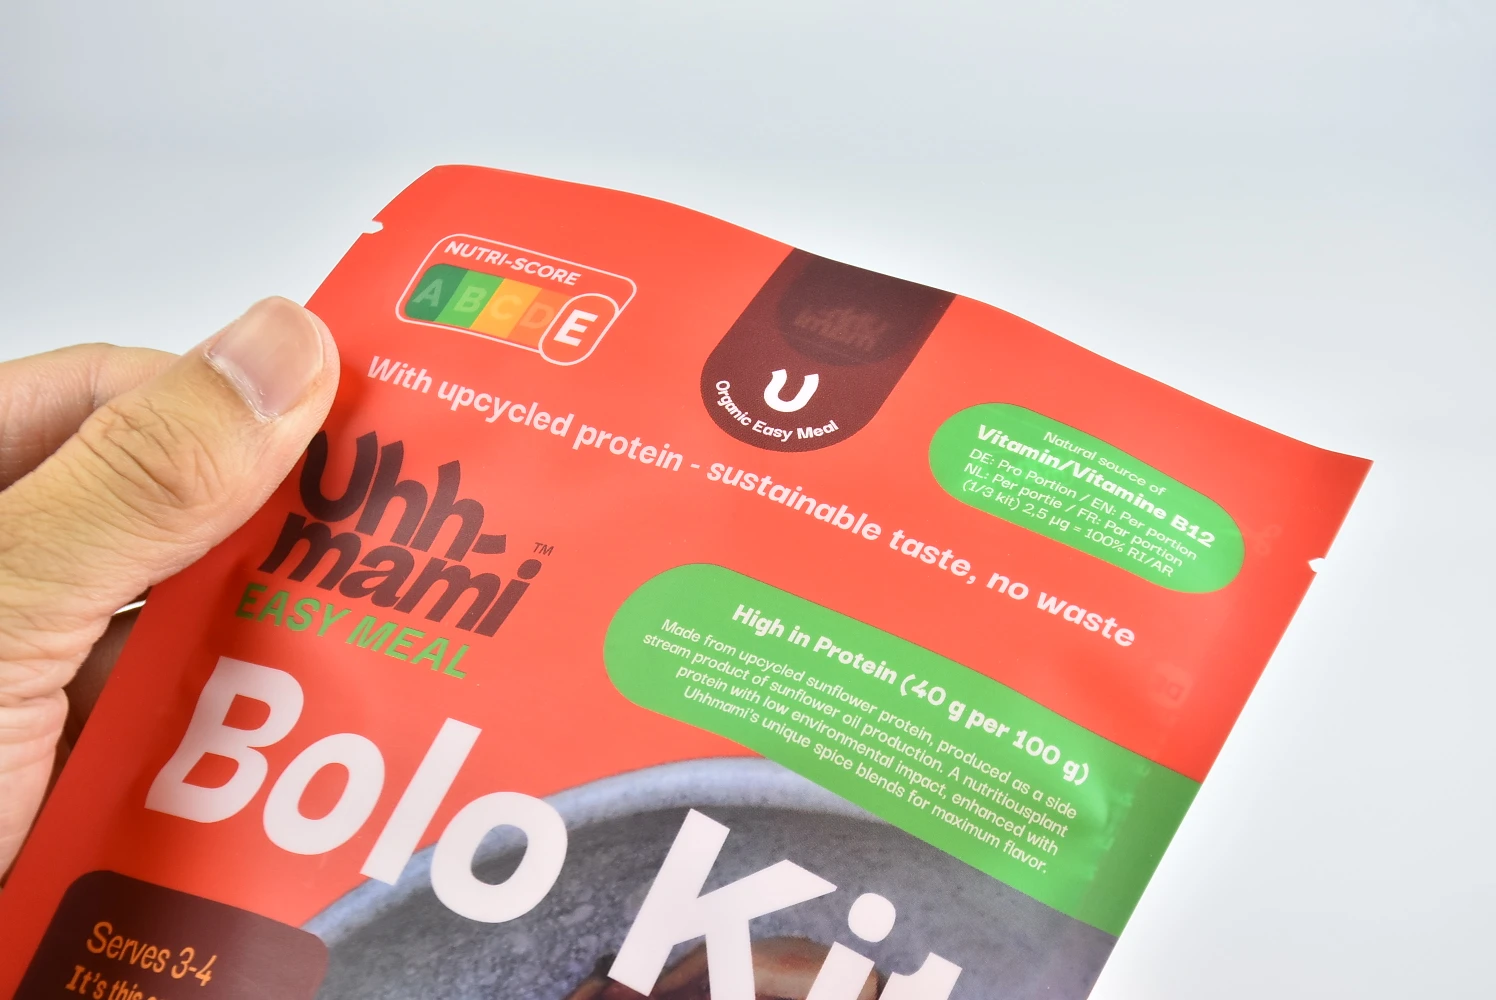
Esta bolsita tiene un aspecto sencillo y es suave al tacto. Su función exigía algo más que sustituir un laminado convencional por PE.
JINYI fabricó esta bolsa vertical de alta barrera, con predominio de polietileno, para una base de comida seca de larga conservación de 80 g. El envase final combina un material de polietileno (PE) reciclable con las prestaciones de protección frente al oxígeno, la humedad, la impresión, el sellado y la manipulación que exige el sector alimentario.
Mantuve la estructura centrada en el producto y eliminé los componentes innecesarios
La bolsa cuenta con un fuelle en la base para que el producto pueda mantenerse de pie en el estante. No lleva cremallera, boquilla, válvula, capa de papel, PET, papel de aluminio ni película metalizada. Esto elimina varias dudas sobre la compatibilidad y permite que el diseño se centre en la opción del polietileno. El cuerpo sigue siendo flexible, ya que la suavidad es una característica habitual de esta familia de películas; la rigidez es solo uno de los factores que determinan si la bolsa puede funcionar y mantenerse en pie correctamente.
No intentamos que la bolsa tuviera el tacto de un laminado de PET/PE o de papel de aluminio. La diseñamos para que funcionara como el PE. La capa exterior debía mostrar el diseño gráfico y mantener su integridad durante el proceso de transformación. La estructura interior debía garantizar el sellado y el contacto con el producto. La función de barrera debía proteger los alimentos secos sin introducir una capa de barrera convencional incompatible.
La revisión de la producción se centró en los verdaderos puntos débiles: el registro durante la impresión, la calidad de la unión tras el laminado, el estado del rollo antes del corte longitudinal, la formación de los sellados laterales y del fondo, las dimensiones finales, la capacidad de mantenerse en pie y la integridad de la bolsa terminada. Este caso demuestra que una bolsa de PE blando puede seguir siendo apta para una aplicación exigente de envasado de alimentos cuando las capas y el proceso de transformación se diseñan de forma conjunta.
Esto no significa que haya que copiar el mismo diseño de envase para todos los alimentos secos. Un producto con más grasas sensibles a la oxidación, una vida útil más larga, una superficie de envasado mayor, unas condiciones de humedad más adversas o una línea de envasado diferente puede requerir un objetivo de barrera y un diseño de sellado distintos. Utilizo ese caso como referencia de producción y, a continuación, reviso las especificaciones para el siguiente producto.
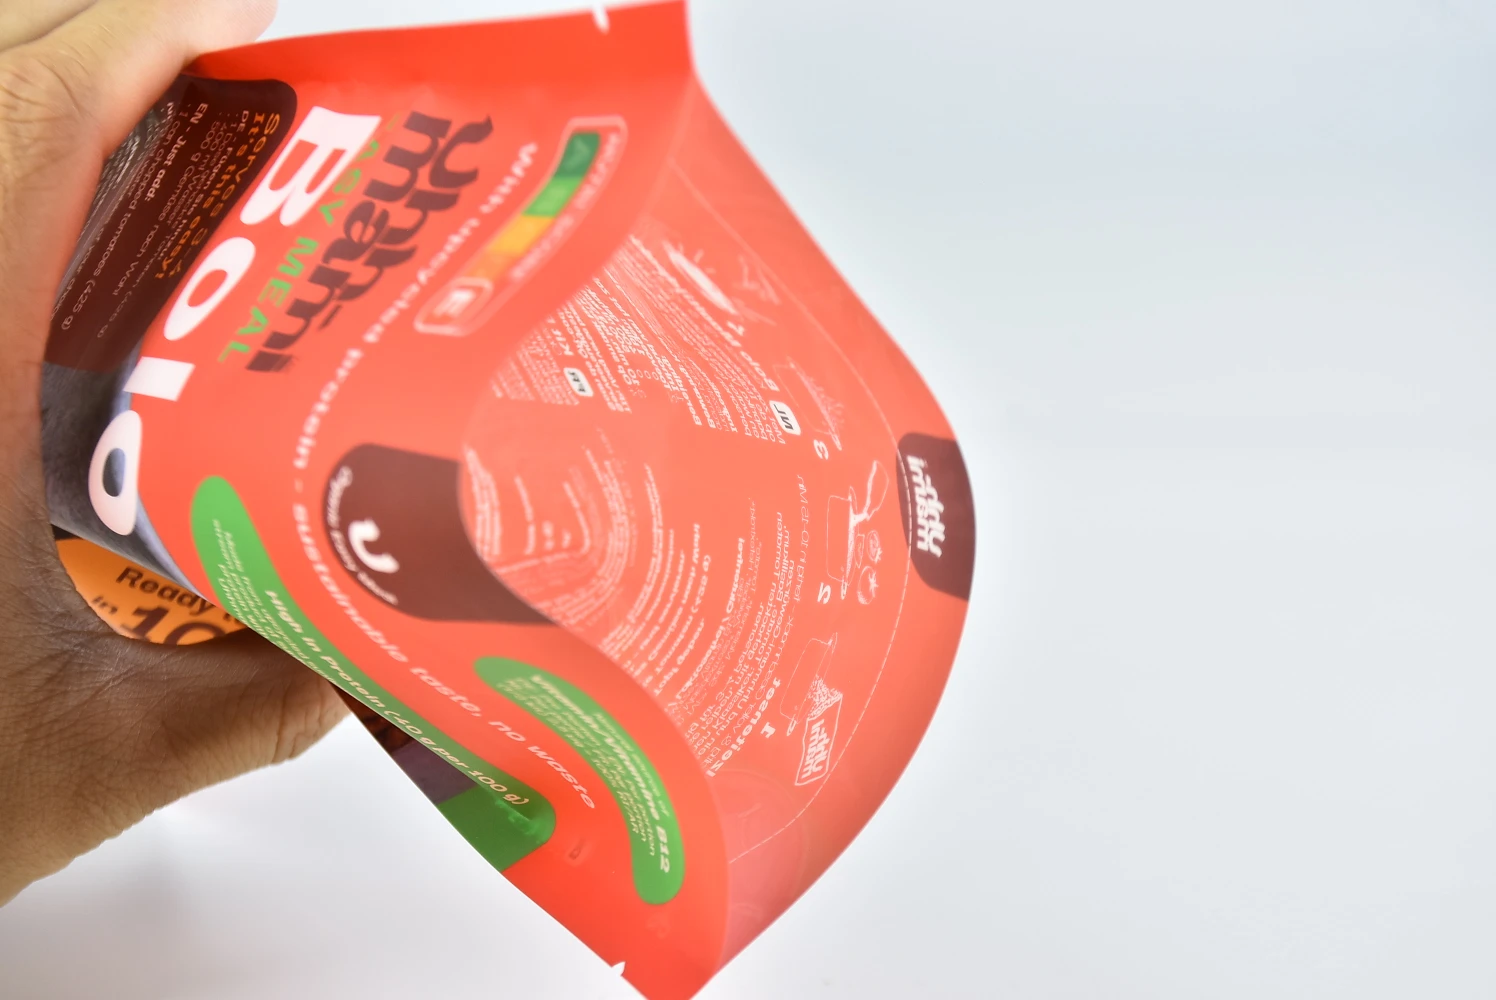
JINYI inspecciona de cerca la zona de impresión y el sellado superior antes de dar el visto bueno a la bolsita. Una estructura reciclable debe seguir garantizando un registro de impresión nítido, una manipulación estable del film y un sellado uniforme a lo largo de todo el proceso de producción.En JINYI, realizamos una prueba de flexión manual para comprobar las características de manejo de esta bolsa de PE reciclable. La estructura blanda del PE mantiene su flexibilidad al tiempo que proporciona la resistencia necesaria para los sellados y el pliegue del fondo.
¿Qué pruebas debe superar la bolsa una vez fabricada?
El resultado del proveedor de película describe una muestra. El cliente adquiere un paquete impreso, laminado, cortado, sellado, provisto de asas y enviado.
Calculo la estructura a partir del riesgo de la bolsa terminada, no solo a partir de los datos de la película plana. El plan de ensayo debe abarcar las condiciones relativas a la barrera, la adhesión, los sellados, las fugas, la manipulación mecánica, la compatibilidad de llenado y la vida útil del producto.
Pruebo las áreas en las que fallan los paquetes reales
Comprobar
Qué detecta
Condiciones de puesta en libertad
OTR y WVTR
Si la estructura cumple los objetivos de oxígeno y humedad
Se registran el método, la temperatura, la humedad y la muestra
Enlace de laminación
Adhesión deficiente, curado incompleto o riesgo de separación de capas
El resultado se ajusta a la estructura y al método de publicación aprobados
Prueba de la ventana de sellado
Ajustes demasiado ajustados, deformaciones, sellados incompletos o perforaciones por sobrecalentamiento
Existe una ventana de tiempo estable para el equipo de embalaje real
Comprobaciones de fugas y de compresión
Fugas en los canales, fugas en los refuerzos, poros y transiciones defectuosas
Las muestras acabadas superan el método acordado
Simulación de caída y transporte
Impacto, abrasión, fisuración por flexión y tensiones en la capa secundaria
La prueba refleja el peso de llenado y la ruta de distribución
Prueba del producto
Problemas reales de llenado, contaminación del precinto, olores, apelmazamiento o interacción entre productos
El cliente aprueba una muestra y unas especificaciones pertinentes
Si el producto es nuevo, el plazo de conservación previsto es largo o las condiciones de distribución son adversas, también quiero un estudio de almacenamiento con el producto real. Los ensayos acelerados pueden ayudar a comparar estructuras, pero la marca sigue necesitando un plan de validación que refleje las condiciones reales de conservación y venta del alimento. El envase por sí solo no puede determinar un plazo de conservación fiable.
El resultado de la prueba debe especificar qué se ha sometido a prueba. No basta con indicar “OTR superado”. Quiero conocer el tipo de película o envase acabado, el espesor o la estructura, la temperatura, la humedad relativa (cuando sea pertinente), el método, las unidades, el estado de la muestra y el valor de aceptación. Esos detalles evitan que dos cifras técnicamente diferentes se consideren equivalentes.
¿En qué casos puede sustituir el mono-PE al papel de aluminio y en cuáles no debería hacerlo?
Las indicaciones sobre reciclaje son importantes, pero no constituyen un motivo para reducir el nivel de protección por debajo de los requisitos de seguridad del producto.
El mono-PE es una opción muy recomendable cuando sus propiedades de barrera, sellado, resistencia mecánica y compatibilidad con el llenado se ajustan plenamente al caso de uso concreto. El papel de aluminio u otra estructura convencional de alta barrera sigue siendo la opción adecuada cuando la solución de PE aún no puede hacer frente al riesgo de forma fiable.
No voy a rebajar la calidad del paquete solo para mejorar una línea del diseño gráfico.
Los productos secos con una sensibilidad al oxígeno manejable, unos niveles de humedad adecuados, una vida útil realista y una distribución controlada suelen ser buenos candidatos para el mono-PE de alta barrera. Lo mismo ocurre cuando el producto y la línea de envasado pueden funcionar dentro de los parámetros de sellado del PE y el mercado objetivo cuenta con una vía de distribución consolidada para el PE flexible.
Me replanteo el cambio cuando el producto requiere una protección casi total frente a la luz, una transmisión de gases extremadamente baja, una resistencia química elevada, un tratamiento térmico severo, un almacenamiento muy prolongado en condiciones de calor y humedad, o una respuesta de sellado que la estructura de PE seleccionada no puede proporcionar. El procesamiento en autoclave es un claro ejemplo en el que la resistencia a la temperatura y la integridad del envase pueden suponer un límite mucho más estricto que en el caso de una bolsa para alimentos en ambiente seco.
La comparación debe tener en cuenta los residuos generados por el producto. Un envase más ligero o más reciclable no supone un mejor resultado si la pérdida de propiedades de barrera acorta la vida útil, provoca devoluciones o daña los alimentos. Lo primero que hago es eliminar la protección innecesaria. No elimino la protección necesaria.
¿Qué datos debe facilitar el comprador antes de que le recomendemos la estructura?
“Bolsa reciclable de alta barrera” es una indicación. No es información suficiente para una especificación de producción.
Envíe el producto, el peso de llenado, el plazo de conservación previsto, la estructura actual, el objetivo de OTR o WVTR conocido, el método de llenado, el equipo de sellado, la ruta de transporte, el mercado de venta, las características de la bolsa y la declaración medioambiental. Estos datos nos permiten decidir si el mono-PE es adecuado para esta tarea.
Necesito suficiente información para elegir, probar y lanzar al mercado la bolsa.
Producto: ingredientes, contenido en grasa, sensibilidad a la humedad, aroma, comportamiento del polvo o de las partículas y requisitos relativos al contacto con los alimentos.
Paquete: peso de llenado, dimensiones, espacio libre, cierre, pliegue, ventana, boquilla, válvula, cierre de cremallera y cobertura de impresión.
Proceso: temperatura de llenado, método de sellado, velocidad de la máquina, contaminación en el punto de sellado, pasteurización u otros tratamientos.
Distribución: vida útil, temperatura, humedad, altitud, manipulación en el comercio electrónico, ruta de exportación y embalaje secundario.
Pruebas: las especificaciones actuales del film, el informe sobre la barrera, las muestras defectuosas, las observaciones sobre la vida útil y el método de aceptación del cliente.
Afirmación: país de destino, directrices de reciclaje, texto de la etiqueta, certificación o evaluación necesaria, y si la solicitud se refiere a que el producto está “diseñado para el reciclaje” o a una declaración más amplia.
Aunque esos datos estén incompletos, puedo sugerir una estructura inicial y una ruta de muestra. No presentaré ese punto de partida como aprobación definitiva. El comprador y JINYI deben acordar por escrito una especificación definitiva, la muestra correspondiente, las condiciones de ensayo y los criterios de aceptación antes de iniciar la producción en serie.
En JINYI, vinculamos la elección del material con el proceso de producción. Nuestro equipo supervisa la impresión, el laminado, el curado, el corte longitudinal, la confección de las bolsas, el sellado, las dimensiones finales y la inspección de las bolsas como si se tratara de una cadena integrada. Así es como una idea reciclable se convierte en un pedido de envases reproducible, en lugar de una simple afirmación sobre el material que solo funciona sobre el papel.
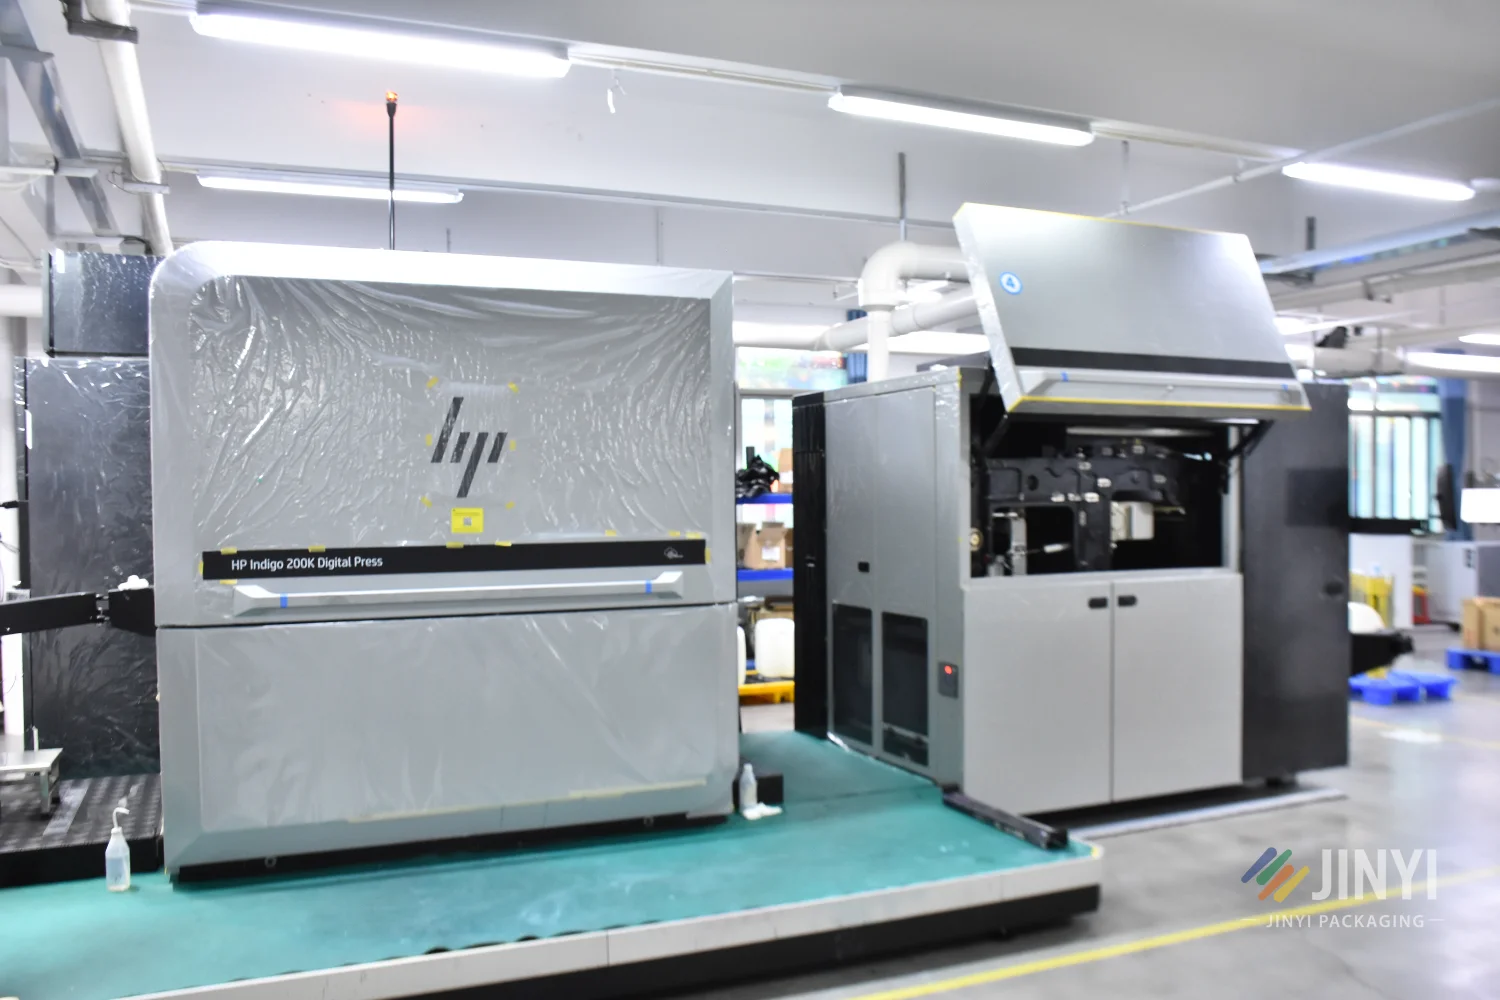
HP Indigo 200K - La prensa más reciente de JINYI, puesta en servicio en 2025, amplía la capacidad de impresión digital y reduce los plazos de entrega
Conclusión
Una bolsa de PE monomaterial puede ofrecer una alta barrera cuando la estructura, la vía de reciclaje, el proceso de producción y las pruebas realizadas a la bolsa acabada cumplen los requisitos reales del producto.
JINYI es una fábrica de origen de envases flexibles personalizados con más de 15 años de experiencia en producción, que sirve a marcas de alimentación, suplementos, café, alimentos para mascotas y bienes de consumo en más de 70 países. Producimos bolsas stand-up, bolsas de fondo plano, bolsas almohada y bolsas con fuelle lateral en PET/AL/PE, PET/VMPET/PE y otras especificaciones de barrera, mediante impresión digital HP Indigo a partir de 500 unidades e impresión en huecograbado por volumen, con documentación completa del material incluida de serie con cada pedido.
Eso es lo que De la película al acabado: bien hecho significa en la práctica.
Mark
Jefe de Gestión de Producción - JINYI Packaging
Mark dirige la programación de la producción y la coordinación de pedidos en JINYI. Con formación en Administración de Empresas y experiencia práctica en fabricación, se centra en mantener estables la calidad, los plazos de entrega y la ejecución de los pedidos de envasado personalizados.
Planificación de la producción Entrega puntual Coordinación entre equipos
¿Puede una bolsa de PE monomaterial ofrecer una alta barrera?
Sí. Una estructura con predominio de PE puede combinar capas de PE resistentes a la humedad con una capa o recubrimiento compatible que actúe como barrera al oxígeno, y posteriormente someterse a una verificación en función del producto, la vida útil y las directrices de reciclaje previstas.
¿«Monomaterial» significa que la bolsa tiene una sola capa?
No. Una bolsa de PE monomaterial puede utilizar varias capas físicas para la impresión, la rigidez, la barrera, la resistencia y el sellado, aunque el polietileno sigue siendo la familia de polímeros predominante.
¿Es el PE una buena barrera contra el oxígeno?
El PE común es más conocido por su resistencia a la humedad y su capacidad de termosellado que por ofrecer una protección eficaz contra el oxígeno. Los productos sensibles al oxígeno suelen necesitar una barrera funcional compatible, como el EVOH o un recubrimiento homologado.
¿Cuánto EVOH puede contener una bolsa de PE reciclable?
No existe una cifra universal válida para todos los mercados. RecyClass ha señalado un impacto menor de hasta 5% EVOH en su protocolo de ensayo de películas de PE, pero aún es necesario revisar la bolsa completa, las capas de refuerzo, las directrices de reciclaje y las afirmaciones del mercado.
¿Puede el mono-PE de alta barrera sustituir al papel de aluminio?
Puede sustituir al papel de aluminio cuando se compruebe que la barrera, la protección contra la luz, los sellados, la resistencia mecánica, las condiciones de envasado y la vida útil cumplen plenamente los requisitos del producto. No debe sustituir al papel de aluminio cuando no sea posible cumplir esas condiciones de forma fiable.
¿Qué hay que comprobar antes de encargar una bolsa de PE de alta barrera?
Verificar el OTR, el WVTR, la adherencia de la laminación, la ventana de sellado, la estanqueidad, el comportamiento ante la compresión o las caídas, la compatibilidad con el relleno, la interacción con el producto y la bolsa acabada en las condiciones pertinentes de almacenamiento y transporte.