Rollos de alto rendimiento diseñados para una producción de envases rápida, uniforme y escalable.
Bolsa de Mylar troquelada
Presencia de gran impacto en el lineal con una fuerte protección de barrera para mantener los productos frescos y listos para cumplir la normativa.
Bolsas planas
Un formato económico que ahorra espacio y ofrece un rendimiento de sellado fiable para el comercio minorista y los envíos cotidianos.
Bolsas con boquilla para líquidos
Envase fácil de verter y resistente a las fugas que mejora la comodidad del usuario y reduce el desorden en la entrega.
Embalaje de bolsas de almohada
Envasado ligero y rápido tipo bolsa, ideal para productos de gran volumen y marcas limpias.
Bolsa Quad Seal
Estabilidad similar a la de una caja con un atractivo de estantería superior: ideal para rellenos más pesados y un aspecto más “vertical”.
Bolsas con fuelle lateral
Bolsas de gran capacidad que ocupan poco espacio y maximizan el volumen de llenado manteniendo una forma limpia y estructurada.
Fundas de pie
Uno de los formatos de más rápido crecimiento, que combina una gran exposición en el lineal, un menor coste de transporte y una gran protección de la frescura.
Bolsas de fondo plano
Joyero con cajón
Cajas de joyería con cajón para un desempaquetado de primera calidad y una protección rígida.
Joyero abatible
Joyeros abatibles de construcción rígida y presentación de lujo.
Estuche rígido retráctil de dos piezas
Cajas rígidas de dos piezas para una protección y presentación de lujo.
Buzones
Cajas de cartón ondulado para un envío seguro y un desempaquetado de marca.
Cajas de exposición
Cajas expositoras personalizadas para ventas en mostrador y gran visibilidad en los estantes.
Cajas de regalo
Cajas de regalo personalizadas con estructura y opciones de acabado de primera calidad.
Cajas de embalaje para mangas
Cajas con fundas y envoltorios impresos para una imagen de marca flexible.
Caja inferior con cierre automático
Cajas con fondo de cierre automático de montaje rápido para el comercio minorista y electrónico.
Caja de fondo de cerradura
Cajas con fondo de bloqueo para un embalaje rápido y un fuerte soporte de carga.
Cajas de cartón rectas
Cajas con extremos rectos para un cierre ordenado y una exposición al por menor.
Bolsa de papel personalizada
Bolsas de papel de regalo personalizadas con asas resistentes y una nítida impresión de marca.
Vasos de PET transparentes
Vasos de PET transparentes para bebidas heladas: cristalinos, resistentes y estancos.
Bolsa de regalo personalizada
Bolsas de papel de regalo personalizadas con asas resistentes y una nítida impresión de marca.
Vaso de papel
Vasos de papel para bebidas calientes con sujeción cómoda e impresión limpia y uniforme.
Bolsas planas para cannabis
Bolsas planas de cannabis con alta barrera y espacio libre para etiquetado.
Bolsas Mylar para malas hierbas
Bolsas de mylar para malas hierbas con barrera resistente, cremalleras y opciones de control de olores.
Cajas de hojalata personalizadas
Cajas de hojalata personalizadas para una mayor protección, reutilización e impresión a todo color.
Etiquetas retráctiles
Etiquetas de funda retráctil con cobertura de envoltura de 360° e impacto en el estante.
Etiquetas en rollo personalizadas
Etiquetas en rollo personalizadas para una aplicación rápida y un etiquetado de marca uniforme.
Adhesivo troquelado
Adhesivos troquelados con bordes limpios y opciones de materiales duraderos.
Hojas adhesivas Kiss Cut
Hojas de pegatinas cortadas a besos para facilitar el despegado y diseños flexibles.
JINYI comparte orientaciones prácticas de envasado para sus decisiones.
Un rollo laminado puede parecer listo por fuera, aunque la unión interior siga siendo débil. Si se traslada demasiado pronto, el problema se traslada al rollo durante el corte longitudinal y la fabricación de bolsas.
Las bolsas laminadas necesitan un tiempo de curado porque el adhesivo de poliuretano sigue reaccionando después de que las láminas salgan de la laminadora. Esta espera permite que la unión adquiera la resistencia y la solidez suficientes para la siguiente máquina y el producto embalado.
En nuestra fábrica, no doy el visto bueno a un rollo simplemente porque haya transcurrido un número determinado de horas. Compruebo el adhesivo, la estructura de la película, el registro de curado, el proceso siguiente y el uso final. El calendario me indica cuándo debo comprobar el rollo. El estado del rollo me indica si puede pasar a la siguiente fase.
Si ya conoces la estructura de la película y las condiciones de llenado, envíalas a nuestro equipo de producción antes de fijar la fecha de fabricación de las bolsitas.
El hecho de que la superficie esté seca no significa que el adhesivo entre las láminas haya terminado de secarse.
No existe un tiempo de curado único para todos los laminados; el adhesivo, las láminas, la temperatura, la tinta y el uso final son factores que influyen.
En el caso de los laminados estándar no tratados en autoclave, JINYI suele prever un periodo de curado controlado de entre 24 y 72 horas a una temperatura de entre 40 y 50 °C, tras lo cual comprueba el trabajo antes de su entrega.
El corte longitudinal, la fabricación de bolsas, el llenado y el uso en contacto con alimentos son puntos de liberación distintos y pueden requerir controles diferentes.
El tiempo adicional no puede subsanar una proporción de mezcla incorrecta, una película sucia, un tratamiento superficial deficiente, un recubrimiento irregular o una combinación incompatible de tinta y adhesivo.
Si el plazo de entrega es ajustado, el momento más adecuado para hablar sobre un adhesivo de secado más rápido y un plan de validación es antes de que comience la producción.
¿Por qué un laminado de aspecto seco no está listo para la fabricación de bolsas?
Es posible que la superficie parezca seca mientras el adhesivo entre las láminas sigue desarrollando las propiedades necesarias para que el laminado se comporte como una única estructura.
El secado se refiere a la eliminación de un disolvente o del agua como medio de transporte. El curado se refiere a la reacción continua y al desarrollo de las propiedades del adhesivo. Ambos procesos pueden solaparse, pero no se trata de la misma condición de liberación.
No considero que la sequedad superficial signifique que el curado haya finalizado
Cuando dos películas salen de la zona de laminación, es posible que ya se mantengan lo suficientemente unidas como para ser bobinadas. Esa resistencia inicial a la manipulación resulta útil, ya que el rollo debe permanecer alineado y estable. Sin embargo, esto no garantiza que el laminado esté preparado para soportar la tensión del corte longitudinal, las flexiones repetidas en el pliegue inferior, la instalación de la cremallera o el calor y la presión durante la fabricación de la bolsa.
La resistencia inicial de la unión puede ser engañosa. Las capas pueden resistir al tirón manual, pero comportarse de forma diferente cuando la siguiente máquina aplique calor, tensión y pliegues repetidos. No solo compruebo si las películas permanecen unidas hoy, sino que compruebo si se mantendrán estables durante la siguiente operación y durante su uso.
Lo que puede ver un comprador
Lo que aún podría estar desarrollándose
La superficie se nota seca
La reacción adhesiva entre las películas
El rollo tiene un aspecto liso
Resistencia final de la unión y resistencia a la tensión
Las capas se unen a mano
Resistencia al calor, a los productos químicos, al plegado y al llenado
No se aprecian burbujas evidentes
Rendimiento uniforme en las interfaces entre la tinta, la capa de barrera y el sellador
Por eso no estoy de acuerdo con la fabricación de bolsas en el mismo día, simplemente porque un rollo recién laminado tenga un aspecto impecable. El comprador debería considerar el curado como una fase activa de la producción, y no como un tiempo ocioso entre la laminación y la transformación.
¿Qué debo comprobar antes de establecer el intervalo de curado?
El intervalo de curado depende inicialmente del adhesivo y de la estructura del laminado, y luego varía en función de la temperatura, la tinta, el recubrimiento, las tensiones posteriores y el producto que se vaya a embalar.
Nunca parto de una cifra universal. Empiezo por las instrucciones del adhesivo homologado y las especificaciones concretas del trabajo, y luego decido cuándo debe realizarse la primera inspección y cada una de las fases de aprobación posteriores.
Establezco el tiempo de curado en función de la estructura, no del reloj
Lo primero que compruebo es el sistema adhesivo. Los adhesivos con disolvente, sin disolvente, a base de agua, estándar, de alto rendimiento y para autoclave no se secan siguiendo un mismo calendario. Incluso dos productos de la misma categoría pueden estar listos para la fabricación de bolsas en momentos diferentes.
A continuación, compruebo qué es lo que debe unir el adhesivo. El PET/PE no supone la misma decisión de producción que una estructura impresa de PET/barrera metalizada/sellador. Las láminas, los films metalizados, el nailon, los recubrimientos, la alta cobertura de tinta, los films de barrera transparentes y los selladores resistentes a los productos químicos pueden alterar el comportamiento de la interfaz. Una estructura que parezca similar desde el exterior puede requerir un plan de fijación y verificación diferente.
También distingo el uso final del comprador de la descripción del film. Una bolsita de polvo seco almacenada a temperatura ambiente, una bolsita llena de un producto oleoso, una aplicación de llenado en caliente y un envase para autoclave someten al laminado a diferentes tensiones. Es posible que un mismo rollo tenga la resistencia suficiente para su manipulación durante el corte longitudinal antes de que haya alcanzado el rendimiento necesario para su uso final.
Comprobar
Por qué esto cambia mi decisión
Sistema adhesivo e instrucciones del proveedor
Define las condiciones previstas de mezcla, recubrimiento, curado y cumplimiento normativo
Interfaces entre películas y recubrimientos
Modifica la forma en que el adhesivo se adhiere, reacciona y transmite la tensión
Cobertura y compatibilidad de la tinta
Puede afectar a la interfaz entre la tinta y el adhesivo y al comportamiento local de la unión
Temperatura de la sala de curado
Modifica la velocidad de reacción y debe tenerse en cuenta en las instrucciones de uso del adhesivo.
Siguiente paso de la conversión
El corte longitudinal, el plegado de fuelles, la colocación de cremalleras o de accesorios ejercen diferentes tensiones
Producto envasado y condiciones de uso
El calor, el aceite, los ácidos, los compuestos aromáticos y el transporte pueden poner de manifiesto debilidades ocultas
Nuestra guía de fábrica sobre cómo se fabrican las bolsas autoportantes a medida muestra en qué fase del proceso completo se sitúa la laminación. El curado es el punto de control entre la unión de las películas y la necesidad de que esa estructura resista las posteriores operaciones de transformación.
¿Qué es lo que realmente cambia en el interior del adhesivo durante el curado?
El adhesivo pasa de una adhesión inicial, que nos permite enrollar el rollo, a una adhesión más fuerte, capaz de soportar las tensiones propias de la producción y el uso reales.
Muchos laminados para envases flexibles utilizan un adhesivo de poliuretano de dos componentes. Ambos componentes siguen reaccionando en el interior del rollo bobinado tras la laminación. A medida que avanza esa reacción, la unión suele adquirir una mayor resistencia al calor, al contacto con el producto, a la flexión y a la tensión de la maquinaria. La velocidad a la que se produce este proceso depende del adhesivo, la mezcla, el peso de la capa, los films, la temperatura y el uso final.
Considero que la «curación» es un proceso de mejora del rendimiento
En la práctica, la cuestión es sencilla: no esperamos simplemente para rellenar un hueco en el calendario. Esperamos a que el rollo alcance el nivel necesario para la siguiente fase del proceso. Un rollo puede ser lo suficientemente resistente como para enrollarlo y transportarlo, pero aún no estar listo para la fabricación de bolsas o para el tratamiento final de recubrimiento para el contacto con alimentos.
La norma ASTM F904-22 describe técnicas para separar las capas con el fin de poder medir la resistencia de la unión o la adhesión entre ellas. En su apartado sobre importancia, se distingue explícitamente entre una unión «en bruto», sin curar, y una unión curada cuando el agente adhesivo es reactivo. Esa distinción coincide con lo que observamos en la producción: el laminado puede manipularse antes de que el adhesivo haya alcanzado su pleno rendimiento.
Documentación · ASTM F904-22
La norma ASTM distingue entre la adhesión en verde y la adhesión curada en el caso de los agentes adhesivos para laminados reactivos, y describe las técnicas de separación de capas utilizadas para respaldar la evaluación de la resistencia de la adhesión. Ver la norma ASTM F904-22 →
El desarrollo de la adhesión tampoco es uniforme si los materiales de partida son inadecuados. Esperar más tiempo no puede corregir una proporción de mezcla incorrecta, una película contaminada, un tratamiento superficial inadecuado, un exceso de disolvente residual, un recubrimiento desigual o una combinación incompatible de tinta y adhesivo. El tiempo favorece la reacción prevista, pero no corrige un proceso de laminación incorrecto.
¿Qué variables de producción influyen en el tiempo real de curado?
El proveedor del adhesivo puede ofrecer una recomendación inicial sobre el curado, pero la decisión final sobre cuándo separarlo sigue dependiendo de cómo se haya fabricado el laminado y de cuál sea su siguiente paso.
Reconsidero el intervalo de curado cada vez que cambia el adhesivo, la interfaz del material, la temperatura, la cobertura de tinta, el peso de la capa, el estado del rodillo o los requisitos de uso final.
Reconsidero la ventana cuando cambian las condiciones de producción
La temperatura es una de las variables más evidentes. Una sala de curado controlada puede ayudar a que la reacción se produzca más rápidamente que en un espacio frío y sin control. Pero subir la temperatura no es una forma de eludir las indicaciones de la ficha técnica del adhesivo. Un exceso de calor también puede causar problemas en las películas, las tintas, los recubrimientos o los rollos muy apretados.
El peso de la capa y la mezcla influyen en la composición química presente en la interfaz. El tratamiento y la limpieza del film influyen en la humectación y la adhesión. La cobertura de tinta puede introducir otra interfaz entre el adhesivo y el film exterior. El ancho del rollo, la tensión de bobinado y el tiempo necesario para que el núcleo y las capas exteriores alcancen un entorno estable también pueden influir en la fiabilidad con la que interpreto un valor del calendario.
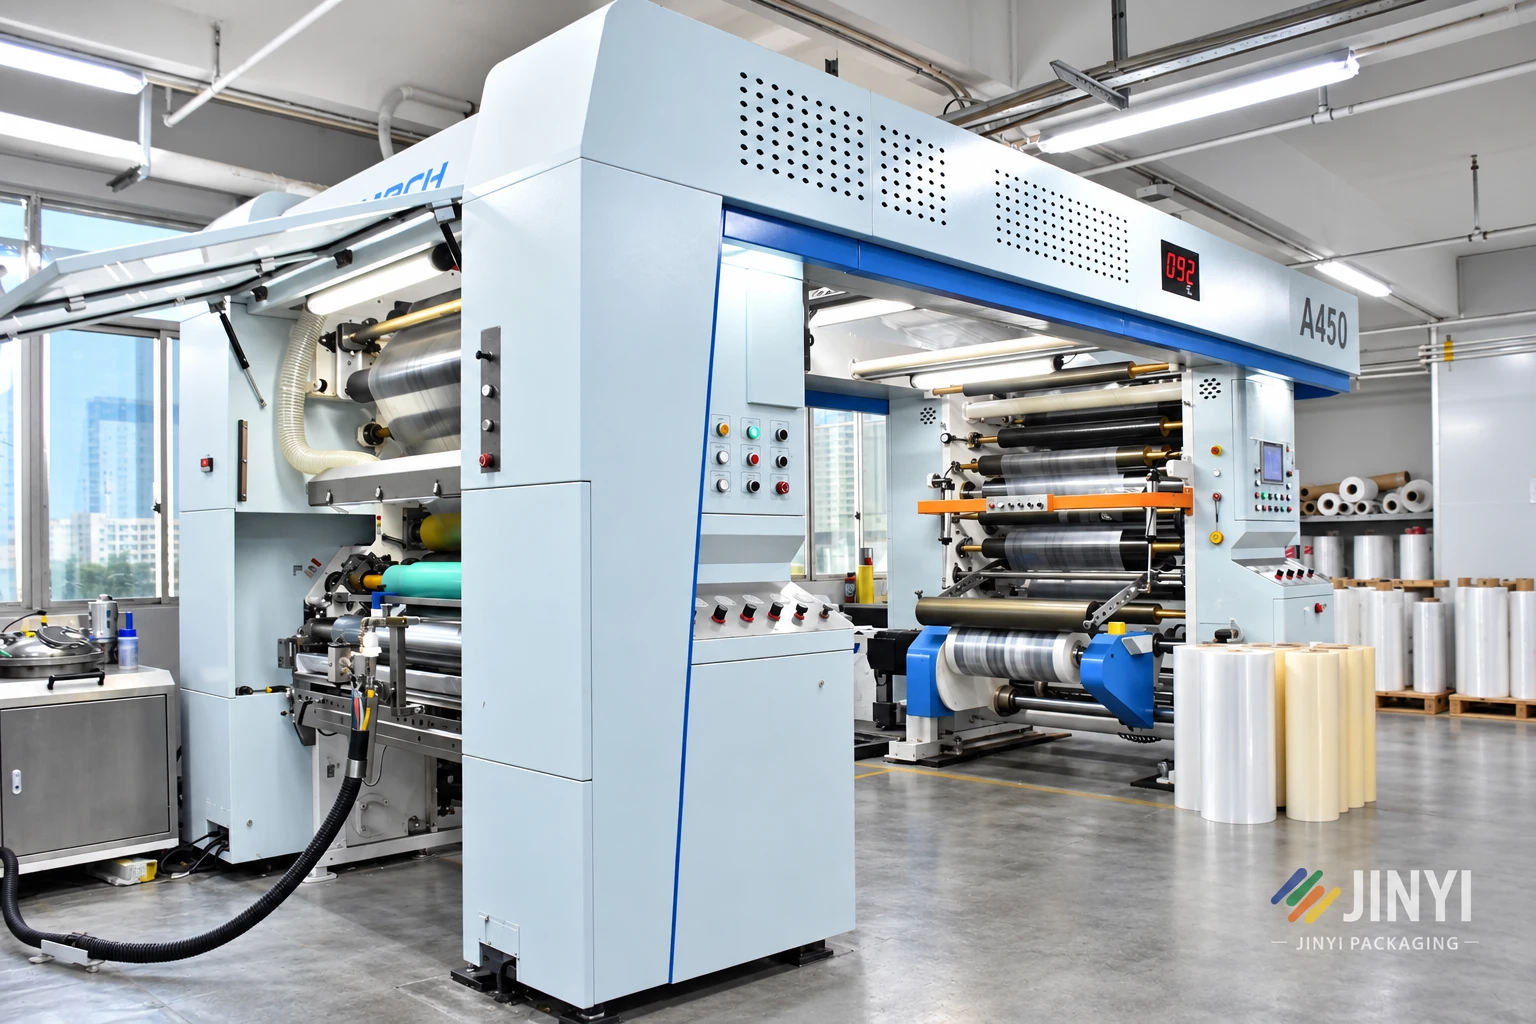
Máquina de curado de láminas laminadas Jinyi
El grosor del material es otro factor que suele llevar a confusión. Una bolsa acabada más gruesa no requiere automáticamente un tiempo de curado más largo, y una bolsa más fina no está automáticamente lista antes. El grosor por sí solo no determina el adhesivo, las superficies de unión ni la tensión final. Por esta misma razón, los compradores no deberían juzgar las especificaciones de un embalaje basándose únicamente en el grosor total, tal y como se explica en nuestro artículo sobre ¿Qué grosor debería tener realmente una bolsa?.
Variable de producción
Cómo puede influir en la decisión sobre el curado
Grado de adhesividad
Modifica el perfil de reacción, la procesabilidad, la resistencia y los plazos de cumplimiento
Temperatura de curado
Puede acelerar o ralentizar la reacción dentro del intervalo operativo validado
Peso de la capa y mezcla
Influye en la distribución del adhesivo y en la reacción prevista entre los dos componentes
Tinta y estado de la superficie
Modifica la resistencia y la consistencia de la interfaz de unión
Láminas metalizadas, de papel de aluminio, de nailon o recubiertas
Puede que sea necesario realizar una validación específica para cada estructura, en lugar de seguir un calendario estándar.
Producto final envasado
El aceite, los ácidos, el calor o los ingredientes agresivos pueden requerir una resistencia mayor.
Exposición en autoclave o en llenado en caliente
Aumenta los requisitos de liberación más allá del uso habitual a temperatura ambiente
Datos técnicos · Planificación de la producción de JINYI
En el caso de los laminados flexibles estándar no esterilizados en autoclave, nuestra planificación de producción actual suele reservar un intervalo de curado controlado de entre 24 y 72 horas antes de la liberación para la fabricación de las bolsas, y las condiciones de la sala de curado suelen mantenerse entre 40 y 50 °C. Se trata de un rango de producción inicial, no de una especificación universal. La recomendación sobre el adhesivo, la estructura del laminado, las condiciones registradas y los resultados de la inspección determinan el momento real de la entrega.
Ese margen es deliberadamente amplio. Un adhesivo de secado rápido puede permitir una transformación más temprana siempre que se cumplan las condiciones del proveedor y nuestras comprobaciones. Una estructura exigente, con alta barrera, resistente a los productos químicos o al calor, puede requerir un tiempo de secado más prolongado. Los compradores no deben incluir este margen en las especificaciones de compra sin identificar el sistema adhesivo y la aplicación.
La capa de sellador también influye en lo que ocurre tras el curado, ya que controla la interfaz de termosellado y el contacto con el producto envasado. Nuestra guía sobre Por qué es importante la elección de la capa de sellador explica por qué la última capa no puede separarse de la decisión final del proceso.
¿Qué puede salir mal si cortamos o hacemos las bolsas demasiado pronto?
La conversión temprana añade tensión, flexión, calor, presión y esfuerzo local antes de que el adhesivo haya alcanzado el rendimiento esperado del laminado acabado.
Los primeros indicios pueden ser una unión débil entre las capas, túneles, burbujas, delaminación local, deformaciones o problemas en torno a los pliegues y los sellados. El problema más grave es una bolsa que parece estar en buen estado en la línea de producción y que posteriormente se vuelve inestable.
No permito que un calendario adelantado traslade el riesgo a fases posteriores
El corte longitudinal rebobina el laminado bajo tensión y crea nuevos bordes cortados. La fabricación de bolsas implica guiar, plegar, detener, calentar, prensar y enfriar el material de forma repetida. Una bolsa vertical añade pliegues en el fuelle inferior e intersecciones entre varias capas. Las cremalleras, los accesorios y los recorridos de sellado complejos añaden más tensión local. Si el adhesivo aún está en fase de desarrollo, estas operaciones pueden poner de manifiesto una zona débil que no resultaba evidente en el rollo original.
Una bolsa ya terminada puede superar una inspección visual rápida y, aun así, fallar debido a las tensiones a las que se ve sometida durante el almacenamiento o el transporte. El calor, las vibraciones, las flexiones repetidas, los contenidos aceitosos, los productos ácidos y la presión ejercida por el contenido de la bolsa pueden convertir una interfaz marginal en una delaminación visible o en una debilidad cerca del sellado. Por eso, nuestro artículo sobre las bolsas de aperitivos que parecen asegurados, pero fracasan en la cuarta semana distingue entre la impresión inicial y el rendimiento a lo largo del tiempo.
Caso práctico de producción · Bolsa vertical de alta barrera para Tailandia
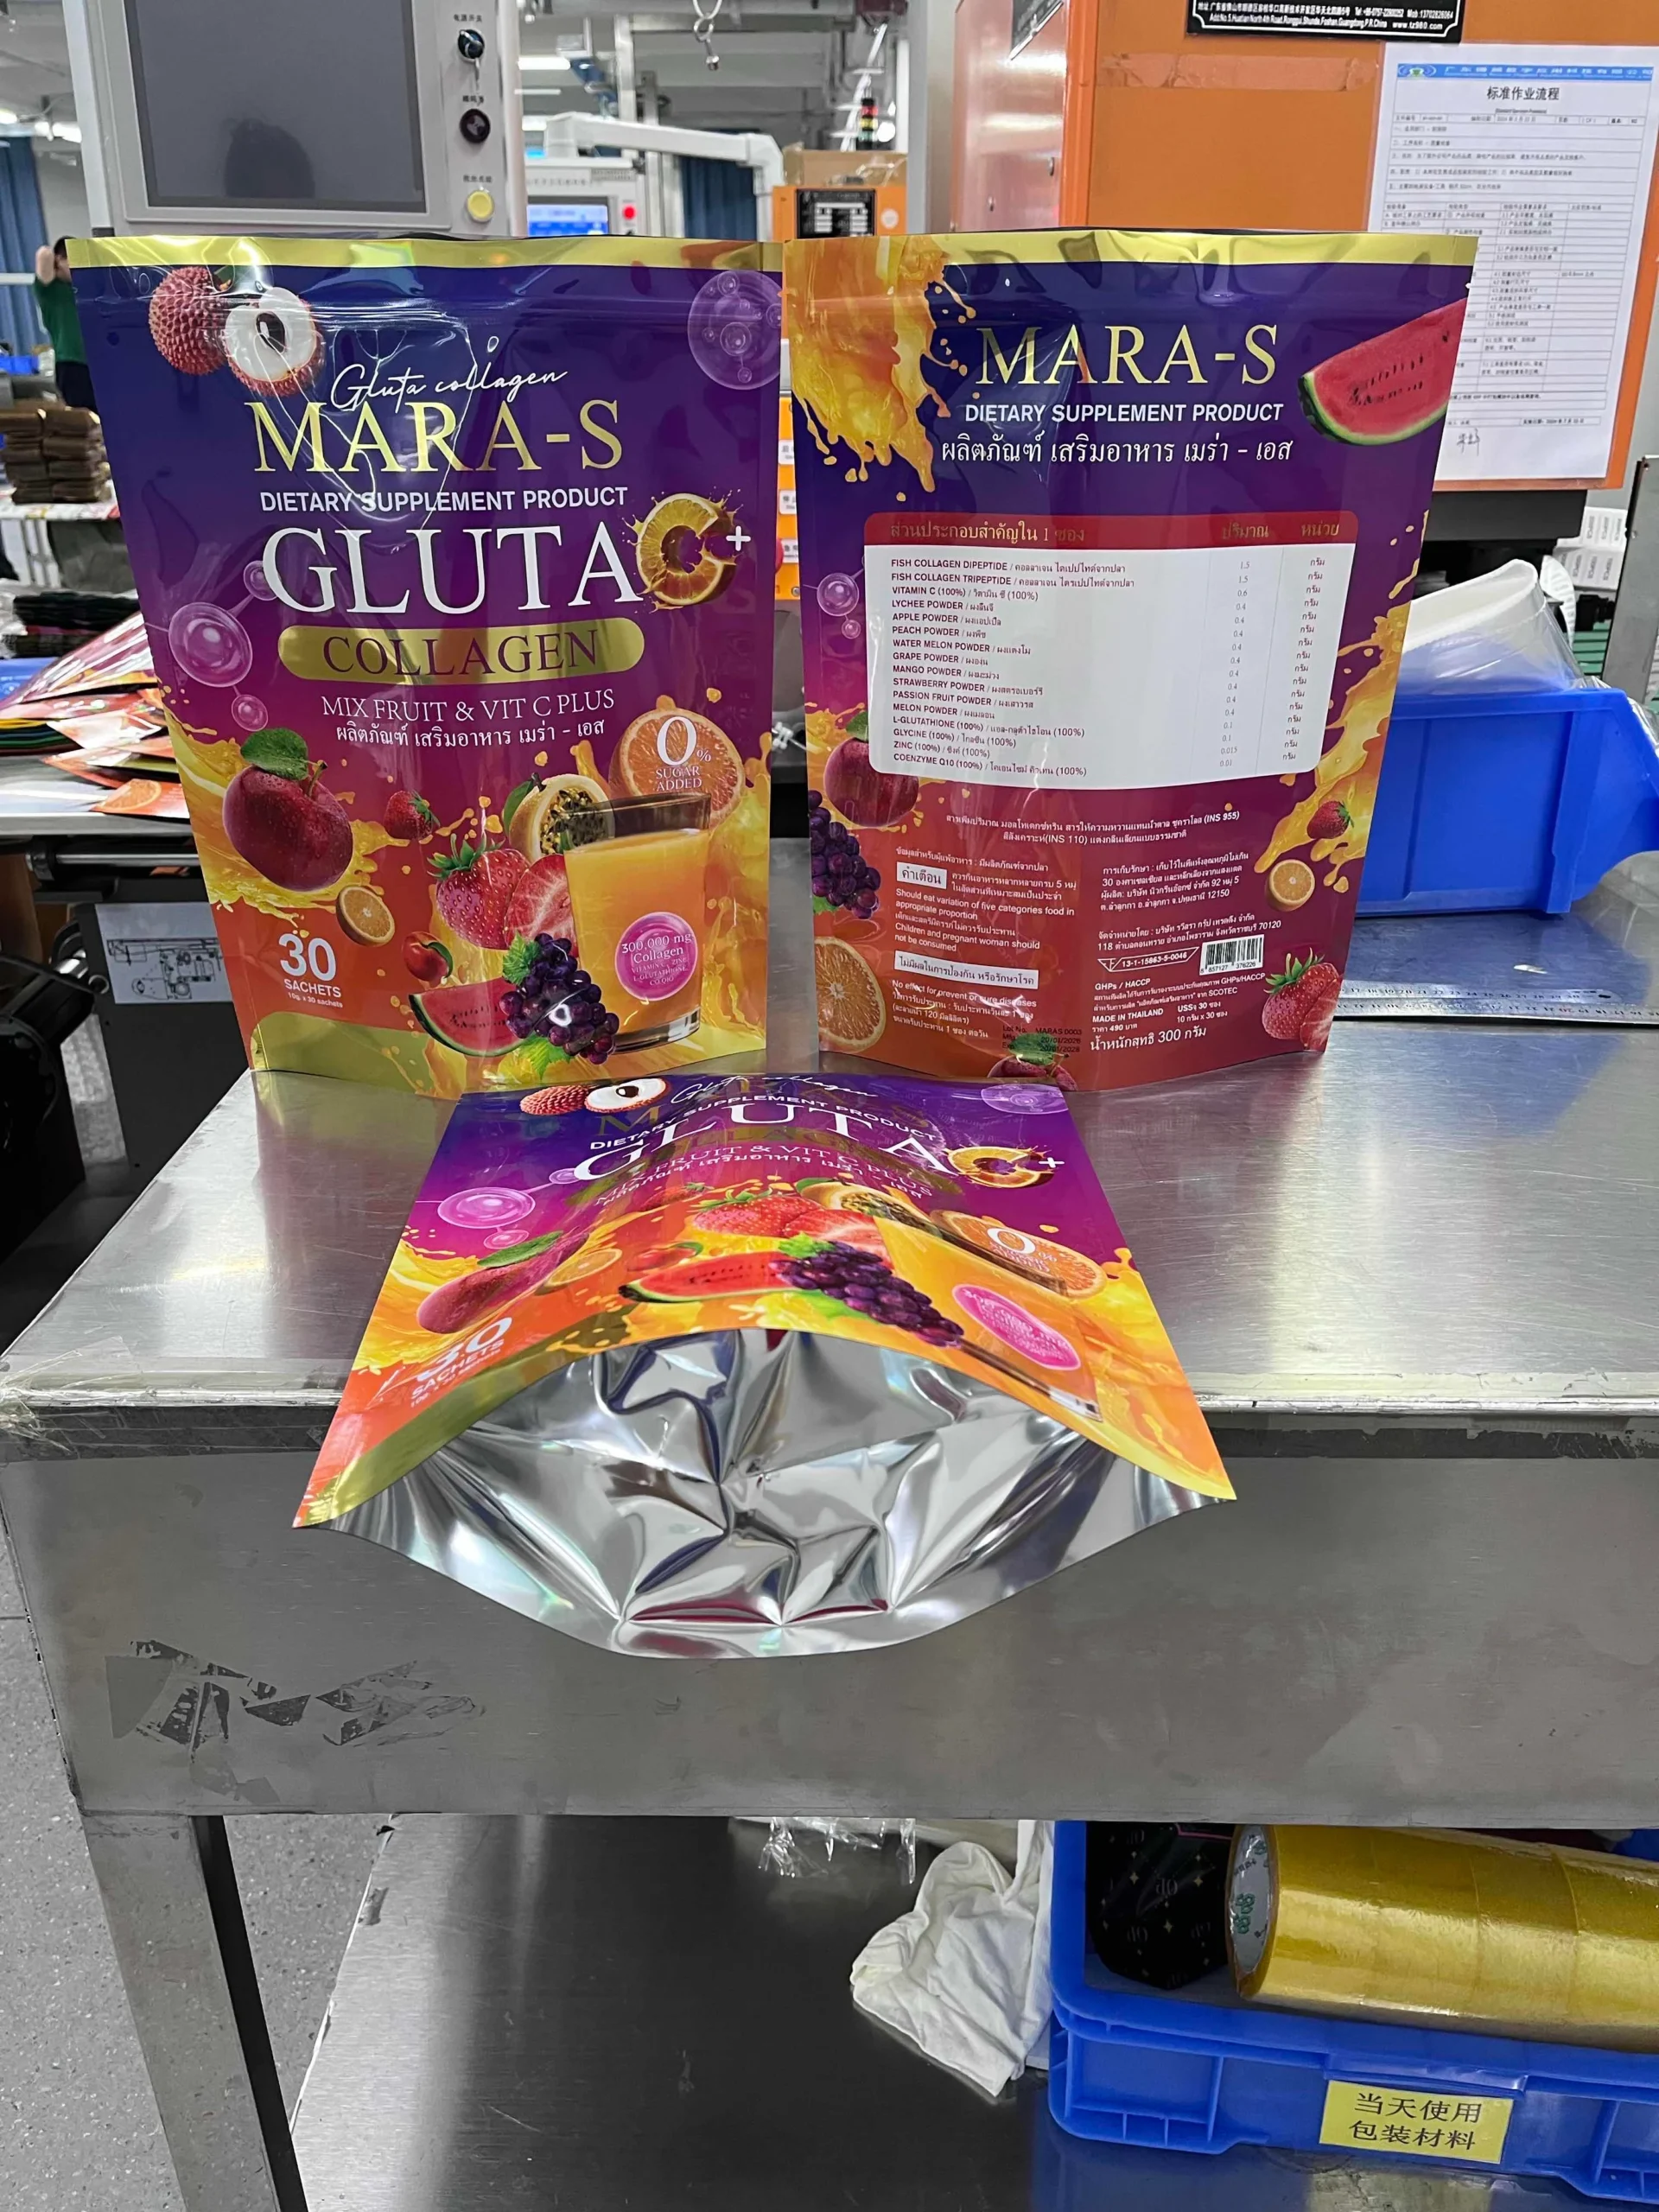
Uno de nuestros proyectos en Tailandia consistió en una bolsa vertical impresa de gran tamaño para una empresa dedicada al procesamiento de alimentos y complementos alimenticios. La bolsa terminada contenía 30 sobres individuales de bebida de colágeno en polvo. El exterior brillante con impresión inversa, el aspecto de barrera metalizada, el gran formato y el fuelle inferior la convirtieron en un ejemplo claro de por qué no considero el curado como una fase pasiva en el calendario de producción.
Tras el laminado, el rollo tenía un aspecto impecable y se podía manipular. Pero ese no era el punto de liberación para la fabricación de las bolsas. La estructura aún tenía que pasar por el corte longitudinal, la formación del pliegue inferior, el sellado lateral y tensiones repetidas de la banda. Mantuve el rollo laminado en la fase de curado controlado prevista y, a continuación, comprobé el comportamiento de las capas en puntos representativos antes de autorizar el siguiente proceso.
La primera comprobación de la fabricación de las bolsas se centró en las zonas donde se acumula la tensión de conversión: el pliegue inferior, los sellados laterales, las intersecciones entre capas y los bordes cortados. También comprobamos si el laminado se mantenía estable tras el termosellado, en lugar de limitarnos a evaluar únicamente el film sin sellar. Una vez que el laminado y las bolsas de prueba mostraron un comportamiento estable para el proceso previsto, el pedido pasó a la fase de producción completa.
La lección importante no es que todas las bolsitas de suplementos requieran el mismo número de horas. Es que un plan de producción real debe incluir la fase de espera y verificación específica de la estructura. Eliminar esa fase no aceleraría la producción de las bolsitas de forma significativa. Lo que haría es trasladar la incertidumbre al producto acabado y a la operación de llenado del cliente.
¿Cómo puedo saber si el laminado está listo para el corte longitudinal, la fabricación de bolsas o el llenado?
Utilizo capas antiadherentes independientes porque el laminado no está sometido a los mismos requisitos durante el corte longitudinal, la fabricación de las bolsas, el llenado y el uso final en contacto con los alimentos.
El tiempo transcurrido es solo uno de los datos que tengo en cuenta. También utilizo el registro de curado, las instrucciones del adhesivo, el estado visual, el comportamiento de las capas, las pruebas de conversión, la respuesta del sellado y cualquier documentación relativa al contacto con alimentos que sea necesaria para el trabajo.
Utilizo diferentes compuertas de descarga para los distintos procesos
Un «desprendimiento para manipulación» significa que el rollo se puede mover sin sufrir daños. Un «desprendimiento para corte longitudinal» significa que el laminado puede soportar la tensión de la banda y el rebobinado. Un «desprendimiento para la fabricación de bolsas» significa que puede soportar el plegado, el sellado, el enfriamiento y la manipulación repetida por parte de la maquinaria. Un «desprendimiento para el llenado o el uso final» puede requerir compatibilidad, resistencia al calor, migración u otros datos específicos de la aplicación.
Válvula de descarga
Lo que necesito confirmar
Manejo
Bobinado estable, alineación correcta y sin daños evidentes en el laminado
Corte longitudinal
Comportamiento aceptable de las capas durante la inspección de los bordes cortados, la tensión y el rebobinado
Fabricación de bolsitas
Plegados estables, refuerzos, sellados, bordes, aspecto y comportamiento de las bolsitas de prueba
Relleno y uso
Compatibilidad con el producto, la temperatura, la presión, el almacenamiento y el transporte
Liberación en contacto con alimentos
Documentación pertinente sobre adhesivos y cualquier evaluación de migración o de PAA que sea necesaria
La comprobación depende de la estructura. Podemos inspeccionar el rollo, separar capas de muestra, comparar el comportamiento de la unión a lo largo de la banda, fabricar bolsas de prueba, inspeccionar las zonas selladas y volver a comprobar las muestras tras el acondicionamiento. Si las especificaciones del cliente exigen un ensayo formal, registramos las condiciones de ensayo y los criterios de aprobación, en lugar de basarnos en una simple tirada manual rápida.
La unión mecánica no es lo mismo que la autorización para el contacto con alimentos
Esto es especialmente importante en el caso de los envases alimentarios. Un laminado puede parecer mecánicamente resistente antes de que se hayan aclarado todas las dudas relativas al contacto con los alimentos. Algunos sistemas adhesivos de poliuretano pueden dejar isocianatos aromáticos reactivos; el contacto con la humedad puede dar lugar a la formación de aminas aromáticas primarias (PAA). Lo que hay que comprobar depende del adhesivo, la estructura, el curado, el alimento, las condiciones de contacto y el mercado de destino.
Un estudio revisado por pares e indexado en PubMed utilizó cromatografía líquida-espectrometría de masas para investigar la migración del PAA y siguió su evolución durante el curado industrial de laminados plásticos multicapa antes de su entrega a un usuario de la industria alimentaria. Esa investigación respalda una regla de producción sencilla: el aspecto mecánico por sí solo no es prueba suficiente para autorizar el contacto con alimentos.
Referencias · Lambertini et al., 2014
Los investigadores hicieron un seguimiento de la posible migración de aminas aromáticas primarias durante el curado industrial de laminados plásticos multicapa, lo que demuestra por qué el curado y la liberación en contacto con alimentos deben evaluarse más allá de una simple comprobación visual de la adherencia. Ver el registro de PubMed →
El olor tampoco es, por sí solo, una prueba fiable para determinar si el curado se ha producido. El olor puede provenir de la tinta, de residuos de disolvente, de la película, de los componentes adhesivos o del entorno circundante. La ausencia de olor no demuestra que el curado sea completo, y la presencia de olor no identifica la causa principal. Yo utilizo datos documentados y comprobaciones adecuadas en lugar de convertir una observación sensorial en una norma de aprobación.
¿Qué deben comprobar los compradores antes de pedirnos que acortemos el plazo de entrega?
Solo es aconsejable reducir el tiempo de curado cuando el adhesivo seleccionado, el laminado, las condiciones controladas, el proceso posterior y el plan de verificación lo permitan.
Los compradores deben confirmar el producto envasado, la temperatura de llenado, la estructura del film, el formato de la bolsa, el proceso de sellado, el almacenamiento, el transporte, el mercado regulatorio y la fecha de lanzamiento prevista antes de solicitar a la fábrica que reduzca el tiempo de curado.
Solo acorto el plazo cuando las pruebas lo respaldan
Los adhesivos de secado rápido existen, pero sus prestaciones dependen de cada producto concreto. H.B. Fuller afirma que su adhesivo sin disolventes Flextra Fast SF8400/XR1700 permite instalar bolsas y cremalleras o accesorios en un solo día, y que cumple con las directrices de la PAA para la mayoría de estructuras en tan solo un día. Esto constituye una prueba útil de que es posible diseñar procesos de conversión más rápidos. No es una prueba de que todos los adhesivos, todas las estructuras o todos los procesos de fábrica puedan completarse en un solo día.
Datos · H.B. Fuller Flextra Fast
H.B. Fuller afirma que, con un único sistema adhesivo específico, se consigue que la mayoría de las estructuras sean aptas para el proceso de fabricación de bolsas o accesorios en un solo día y que cumplan rápidamente con la normativa PAA. Esta afirmación se refiere a ese producto concreto y a las condiciones especificadas, y no a las bolsas laminadas en general. Ver la fuente de H.B. Fuller →
Si el plazo de entrega es crítico, prefiero comentarlo antes de que se hayan fijado el adhesivo y la estructura del material. De este modo, podremos evaluar si existe un sistema adhesivo más rápido adecuado que sea compatible con las películas, la tinta, el producto, el proceso de termosellado y los requisitos de conformidad. Intentar recuperar tiempo tras el laminado omitiendo el tiempo de secado validado es una decisión diferente y conlleva un riesgo distinto.
Comprueba el producto real envasado, incluyendo aceite, ácido, aromas, alcohol u otros componentes agresivos.
Confirma la temperatura de llenado, el método de sellado y cualquier proceso de pasteurización, llenado en caliente, ebullición o exposición a la autoclave.
Confirma la estructura del laminado y si incluye película metalizada, lámina, recubrimientos, nailon o selladores especiales.
Confirma si el próximo plazo corresponde al corte longitudinal, la fabricación de bolsas, el envasado, el envío o la autorización de contacto con alimentos.
Confirma el mercado de destino y cualquier requisito específico del cliente en materia de migración, declaración o pruebas.
Hay que prever tiempo para una comprobación representativa de la conversión, en lugar de considerar que la salida de la sala de curado supone una aprobación automática.
JINYI puede evaluar estas condiciones a través de nuestro soluciones de embalaje a medida. La pregunta más útil no es simplemente: ‘¿Se puede acelerar el proceso?’, sino: ‘¿Qué estructura, adhesivo, condiciones controladas y verificación permitirían cumplir con la fecha prevista sin trasladar el riesgo a la bolsa terminada?’.’
Cómo garantizamos la conexión entre el proceso de curado y el siguiente proceso en JINYI
En JINYI, la impresión, el laminado, el curado, el corte longitudinal y la fabricación de bolsas se gestionan como un único flujo de producción integrado. Un rollo no avanza simplemente porque el calendario indique que debe hacerlo. El historial de laminado y las condiciones de curado se mantienen asociados al encargo, y el siguiente equipo comprueba cómo se comporta el material antes de que continúe el pedido completo.
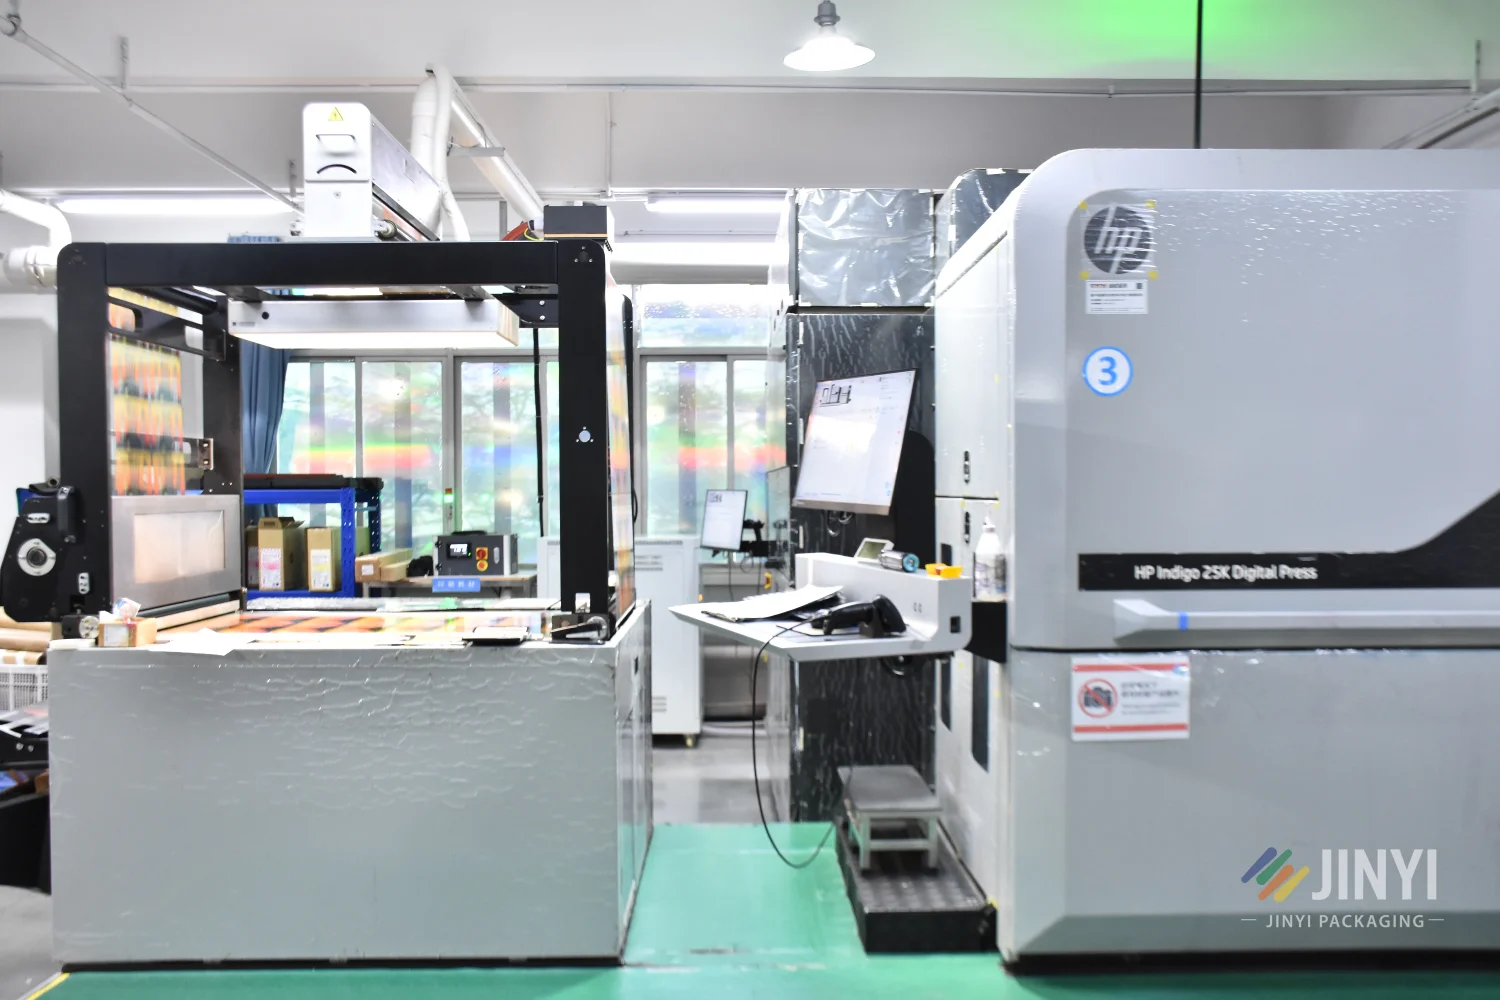
HP Indigo 25K en JINYI: salida de color uniforme en todos los sistemas de impresión gracias a ESKO Automation Engine
Esa conexión es importante cuando una estructura es grande, presenta un gran volumen de impresión, está metalizada o se prevé que se enfrente a condiciones exigentes de llenado y almacenamiento. Nuestros equipos nos permiten realizar la siguiente comprobación de transformación en la misma fábrica, mientras que nuestra documentación sobre los materiales y nuestros registros de calidad proporcionan al comprador una base más clara para su aprobación. Este es el valor oculto del control en fábrica: los problemas pueden detenerse antes de que se conviertan en bolsas acabadas.
Conclusión
Las bolsas laminadas necesitan un tiempo de curado para que la unión sea fiable. Solo libero el rollo cuando su estructura, el historial de curado, el proceso siguiente y el uso final lo permiten.
Si desea que evaluemos el riesgo de curado antes de la producción, envíenos el producto envasado, las condiciones de llenado, el formato de la bolsa, la composición del material, el mercado de destino y la fecha de entrega prevista.
JINYI es una fábrica de origen de envases flexibles personalizados con más de 15 años de experiencia en producción, que sirve a marcas de alimentación, suplementos, café, alimentos para mascotas y bienes de consumo en más de 70 países. Producimos bolsas stand-up, bolsas de fondo plano, bolsas almohada y bolsas con fuelle lateral en PET/AL/PE, PET/VMPET/PE y otras especificaciones de barrera, mediante impresión digital HP Indigo a partir de 500 unidades e impresión en huecograbado por volumen, con documentación completa del material incluida de serie con cada pedido.
Eso es lo que De la película al acabado: bien hecho significa en la práctica.
Mark
Jefe de Gestión de Producción - JINYI Packaging
Mark dirige la programación de la producción y la coordinación de pedidos en JINYI. Con formación en Administración de Empresas y experiencia práctica en fabricación, se centra en mantener estables la calidad, los plazos de entrega y la ejecución de los pedidos de envasado personalizados.
Planificación de la producciónEntrega puntualCoordinación entre equipos
¿Cuánto tiempo tardan normalmente en secarse las bolsas laminadas?
No existe un tiempo de curado universal. En el caso de las estructuras estándar no sometidas a autoclave, nuestra planificación de la producción suele partir de un intervalo controlado de entre 24 y 72 horas, pero el tiempo real viene determinado por el adhesivo, la estructura, la temperatura, el uso final y las comprobaciones de desmoldeo.
¿Se puede cortar la película laminada antes de que se haya curado por completo?
A veces, un laminado alcanza el punto de separación para el corte longitudinal antes de llegar al punto de separación para su uso final. Solo lo hacemos cuando las especificaciones del adhesivo, las condiciones registradas y las comprobaciones del laminado garantizan que se puedan soportar la tensión y el rebobinado que ello conlleva.
¿Se puede empezar a fabricar las bolsas inmediatamente después del laminado?
Normalmente, no. La fabricación de bolsas implica pliegues, calor, presión, tensión de la banda y esfuerzo en los fuelles y los bordes. El hecho de que un rollo tenga un aspecto seco no es prueba suficiente de que el laminado esté listo.
¿Una temperatura de curado más alta siempre hace que el proceso sea más seguro?
No. La temperatura puede acelerar la reacción en un proceso validado, pero debe seguir siendo compatible con el adhesivo, las películas, las tintas, los recubrimientos, las condiciones de bobinado y las instrucciones del proveedor.
¿Se puede solucionar una laminación defectuosa alargando el tiempo de curado?
No. El tiempo por sí solo no puede corregir de forma fiable una proporción de mezcla incorrecta, la contaminación, un tratamiento superficial deficiente, una tinta incompatible, una aplicación irregular u otro defecto del proceso. Es necesario identificar la causa y corregirla.
¿Es suficiente una alta resistencia de la unión para que el material sea apto para el contacto con alimentos?
No por sí solo. La unión mecánica, la documentación sobre adhesivos, las consideraciones relativas a la migración, los PAA, los alimentos a los que va destinado, las condiciones de contacto y los requisitos de mercado pueden requerir un análisis por separado.
¿Puede un adhesivo de secado rápido reducir el plazo de entrega de las bolsas?
Sí, siempre que un adhesivo específico de curado rápido sea compatible con el laminado y se cumplan las condiciones de proceso y conformidad indicadas. La afirmación de un proveedor sobre el curado rápido no puede trasladarse automáticamente a otro adhesivo o estructura.