Rouleaux de haute performance conçus pour la vitesse, la cohérence et la production d'emballages évolutifs.
Sac en Mylar découpé à l'emporte-pièce
Présence en rayon à fort impact avec une forte protection de la barrière pour garder les produits frais et prêts pour la conformité.
Pochettes plates
Un format peu encombrant et rentable qui offre des performances de scellage fiables pour la vente au détail et l'expédition au quotidien.
Pochettes à bec liquide
Emballage résistant aux fuites, facile à verser, qui améliore le confort de l'utilisateur et réduit le désordre lors de la livraison.
Emballage des sacs d'oreillers
Emballage léger, rapide à emballer, de type sachet, idéal pour les produits en grande quantité et les marques propres.
Pochette Quad Seal
Stabilité semblable à celle d'une boîte avec un attrait de premier ordre en rayon - idéal pour les remplissages plus lourds et un aspect plus “droit”.
Sacs à soufflets latéraux
Sacs de grande capacité, peu encombrants, qui maximisent le volume de remplissage tout en conservant une forme propre et structurée.
Sacs à dos
L'un des formats à la croissance la plus rapide - combinant une forte présentation en rayon, des frais de transport réduits et une grande protection de la fraîcheur.
Sacs à fond plat
Boîte à bijoux à tiroir
Boîtes à bijoux à tiroir pour un déballage de première qualité et une protection rigide.
Boîte à bijoux à couvercle rabattable
Boîtes à bijoux à couvercle rabattable, de construction rigide et de présentation luxueuse.
Étui rigide rétractable en deux parties
Boîtes rigides en deux parties pour une protection et une présentation de luxe.
Boîtes postales
Boîtes d'expédition en carton ondulé pour une expédition sécurisée et un déballage à l'effigie de la marque.
Boîtes d'exposition
Boîtes de présentation personnalisées pour les ventes au comptoir et une bonne visibilité en rayon.
Boîtes cadeaux
Boîtes-cadeaux personnalisées avec structure et options de finition haut de gamme.
Boîtes d'emballage à manchons
Boîtes à pochettes avec enveloppes imprimées pour un marquage flexible.
Boîte de fond à verrouillage automatique
Boîtes à fermeture automatique à montage rapide pour le commerce de détail et le commerce électronique.
Boîte de fond de serrure
Boîtes à fond verrouillé pour un emballage rapide et un support de charge solide.
Boîtes d'extrémité droites
Boîtes à couvercle droit pour une fermeture nette et une présentation au détail.
Sac en papier personnalisé
Sacs cadeaux en papier personnalisés avec des poignées solides et une impression nette de la marque.
Gobelets à froid en PET transparent
Gobelets en PET transparent pour boissons glacées - transparents, robustes et étanches.
Sac cadeau personnalisé
Sacs cadeaux en papier personnalisés avec des poignées solides et une impression nette de la marque.
Gobelet en papier
Gobelets en papier pour boissons chaudes avec une prise en main confortable et une impression propre et cohérente.
Sachets plats de cannabis
Sachets plats pour le cannabis avec une barrière élevée et un espace d'étiquetage clair.
Sacs Mylar pour le désherbage
Sacs de désherbage en mylar avec une barrière solide, des fermetures éclair et des options de contrôle des odeurs.
Boîtes en fer blanc personnalisées
Boîtes en fer blanc personnalisées pour une protection optimale, une réutilisation et une impression en quadrichromie.
Étiquettes à manchon thermorétractable
Étiquettes pour manchons thermorétractables avec couverture à 360° et impact en rayon.
Étiquettes en rouleau personnalisées
Étiquettes en rouleau personnalisées pour une application rapide et un étiquetage cohérent de la marque.
Autocollant découpé
Autocollants découpés à l'emporte-pièce avec des bords nets et des options de matériaux durables.
Feuilles d'autocollants Kiss Cut
Feuilles d'autocollants découpées pour un décollage facile et des motifs flexibles.
JINYI donne des conseils pratiques en matière d'emballage pour vous aider à prendre vos décisions.
Un rouleau laminé peut sembler prêt à première vue, alors que la liaison à l'intérieur est encore fragile. Si on le déplace trop tôt, le problème se répercute sur les étapes de découpe et de fabrication des sachets.
Les pochettes laminées nécessitent un temps de séchage, car l'adhésif polyuréthane continue de réagir une fois que les films sont sortis de la machine à laminer. Ce temps d'attente permet à la liaison d'acquérir suffisamment de solidité et de résistance pour supporter la machine suivante et le produit emballé.
Dans notre usine, je ne valide pas un rouleau simplement parce qu’un nombre d’heures défini s’est écoulé. Je vérifie l’adhésif, la structure du film, le rapport de durcissement, l’étape suivante du processus et l’utilisation finale. Le planning m’indique quand vérifier le rouleau. L’état du rouleau me permet de déterminer s’il peut passer à l’étape suivante.
Si vous connaissez déjà la structure de votre film et les conditions de remplissage, envoyez-les à notre équipe de production avant de fixer la date de fabrication des pochettes.
Le fait que la surface soit sèche ne signifie pas pour autant que l'adhésif entre les films a fini de durcir.
Il n'existe pas de temps de séchage unique valable pour tous les stratifiés ; l'adhésif, les films, la température, l'encre et l'utilisation finale sont autant de facteurs qui entrent en ligne de compte.
Pour les laminés standard non traités en autoclave, JINYI prévoit généralement un temps de durcissement contrôlé de 24 à 72 heures à une température comprise entre 40 et 50 °C, puis procède à une vérification du produit avant sa livraison.
Le refendage, la fabrication de sachets, le remplissage et l'utilisation en contact avec les denrées alimentaires constituent des étapes distinctes et peuvent nécessiter des contrôles différents.
Ni le temps supplémentaire, ni un film encrassé, ni un traitement de surface insuffisant, ni un revêtement irrégulier, ni une combinaison incompatible d'encre et d'adhésif ne peuvent remédier à un mauvais rapport de mélange.
Si les délais sont serrés, le moment le plus sûr pour discuter d'un adhésif plus rapide et d'un plan de validation est avant le début de la production.
Pourquoi un stratifié d'aspect sec n'est-il pas prêt pour la fabrication de sachets ?
La surface peut sembler sèche alors que l'adhésif entre les films est encore en train d'acquérir les propriétés nécessaires pour que le stratifié se comporte comme une structure unique.
Le séchage désigne l'élimination d'un véhicule, tel qu'un solvant ou de l'eau. Le durcissement désigne la poursuite de la réaction et le développement des propriétés de l'adhésif. Ces deux processus peuvent se chevaucher, mais ils ne correspondent pas à la même condition de démoulage.
Je ne considère pas la sécheresse superficielle comme le signe d'un durcissement complet
Lorsque deux films sortent de la ligne de laminage, ils peuvent déjà être suffisamment bien collés l’un à l’autre pour être enroulés. Cette résistance précoce à la manipulation est utile, car le rouleau doit rester aligné et stable. Cela ne signifie pas pour autant que le laminé soit prêt à supporter la tension liée au refendage, aux pliages répétés au niveau du soufflet inférieur, à la pose d’une fermeture à glissière, ni à la chaleur et à la pression lors de la fabrication des sachets.
La résistance initiale de l'adhérence peut être trompeuse. Les couches peuvent résister à une traction manuelle, puis se comporter différemment lorsque la machine suivante leur impose de la chaleur, une tension et des pliages répétés. Je ne me contente pas de vérifier si les films restent collés entre eux aujourd’hui. Je vérifie s’ils resteront stables tout au long de l’opération suivante et pendant leur utilisation.
Ce qu'un acheteur peut voir
Ce qui pourrait encore évoluer
La surface semble sèche
La réaction d'adhérence entre les films
Le rouleau a l'air de bien tourner
Résistance finale de l'adhérence et résistance aux contraintes
Les couches sont assemblées à la main
Résistance à la chaleur, aux produits chimiques, au pliage et au remplissage
Aucune bulle n'est visible à l'œil nu
Performances homogènes au niveau des interfaces entre l'encre, la couche barrière et le mastic d'étanchéité
C'est pourquoi je ne suis pas favorable à la fabrication de pochettes le jour même, simplement parce qu'un rouleau fraîchement laminé a l'air propre. L'acheteur doit considérer le séchage comme une étape active de la production, et non comme un temps perdu entre le laminage et la transformation.
Que dois-je vérifier avant de définir la plage de durcissement ?
La fenêtre de durcissement dépend initialement de l'adhésif et de la structure du stratifié, puis varie en fonction de la température, de l'encre, du revêtement, des contraintes en aval et du produit qui sera emballé.
Je ne pars jamais d'un chiffre unique et universel. Je commence par consulter les instructions d'utilisation de la colle et le cahier des charges du chantier, puis je détermine à quel moment doit avoir lieu la première inspection et chacune des étapes de validation suivantes.
Je détermine la durée de durcissement en fonction de la structure, et non de l'heure
Je commence par vérifier le système adhésif. Les adhésifs à base de solvant, sans solvant, à base d'eau, standard, haute performance et pour autoclave ne durcissent pas tous selon le même délai. Même deux produits appartenant à la même catégorie peuvent atteindre le stade où ils sont prêts pour la fabrication des sachets à des moments différents.
Ensuite, je vérifie ce que l'adhésif doit coller. Le PET/PE ne relève pas du même choix de fabrication qu'une structure imprimée composée de PET, d'une barrière métallisée et d'un mastic. Les feuilles métallisées, les films métallisés, le nylon, les revêtements, les couches d'encre épaisses, les films barrières transparents et les mastics résistants aux produits chimiques peuvent modifier le comportement de l'interface. Une structure qui semble similaire de l'extérieur peut nécessiter un plan de fixation et de vérification différent.
Je distingue également l’utilisation finale prévue par l’acheteur de la description du film. Un sachet de poudre sèche conservé à température ambiante, un sachet contenant un produit huileux, une application de remplissage à chaud et un emballage stérilisé soumettent le stratifié à des contraintes différentes. Un même rouleau peut présenter une résistance à la manipulation suffisante pour être découpé avant d’avoir atteint les performances requises pour son utilisation finale.
Vérifier
Pourquoi cela modifie ma décision
Système adhésif et instructions du fournisseur
Définit les conditions prévues pour le mélange, l'application, le durcissement et la conformité
Interfaces entre les films et les revêtements
Modifie la façon dont l'adhésif imprègne la surface, réagit et transmet les contraintes
Couverture et compatibilité des encres
Peut avoir une incidence sur l'interface encre-adhésif et sur le comportement local de l'adhérence
Température de la salle de séchage
Cela modifie la vitesse de réaction et doit être pris en compte dans les consignes d'utilisation de la colle
Étape suivante de la conversion
Le refendage, le pliage en soufflet, la pose de fermetures à glissière ou la mise en place d'accessoires entraînent des contraintes différentes
Conditions d'emballage et d'utilisation du produit
La chaleur, l'huile, l'acide, les composés aromatiques et le transport peuvent mettre en évidence des faiblesses cachées
Notre guide de l'usine sur Comment sont fabriqués les sachets à fond plat personnalisés ? montre où se situe le laminage dans l'ensemble du processus. Le durcissement constitue l'étape clé entre l'assemblage des films et la garantie que cette structure résistera aux étapes de transformation ultérieures.
Que se passe-t-il réellement au sein de la colle pendant le durcissement ?
L'adhésif passe d'une adhérence initiale, qui nous permet d'enrouler le rouleau, à une adhérence plus solide, capable de résister aux contraintes réelles liées à la production et à l'utilisation.
De nombreux laminés destinés aux emballages souples utilisent un adhésif polyuréthane à deux composants. Ces deux composants continuent de réagir à l'intérieur du rouleau enroulé après le laminage. Au fur et à mesure que cette réaction progresse, la liaison devient généralement plus résistante à la chaleur, au contact avec le produit, à la flexion et à la tension exercée par les machines. La vitesse à laquelle cette réaction se produit dépend de l'adhésif, du mélange, du poids de l'enduction, des films, de la température et de l'utilisation finale.
Je considère la « curing » comme un moyen de développement des performances
Concrètement, c'est simple : nous n'attendons pas simplement pour combler un créneau dans le planning. Nous attendons que le film atteigne le niveau requis pour l'étape suivante du processus. Un rouleau peut être suffisamment solide pour être enroulé et déplacé, mais ne pas être encore prêt pour la fabrication des sachets ou le traitement final de démoulage en contact alimentaire.
La norme ASTM F904-22 décrit les techniques permettant de séparer les couches afin de mesurer la résistance de l'adhérence ou l'adhérence entre les couches. Dans sa section consacrée à l'importance de la norme, celle-ci établit une distinction claire entre une adhérence « à l'état frais », non durcie, et une adhérence durcie lorsque l'agent de liaison est réactif. Cette distinction correspond à ce que l'on observe en production : le stratifié peut être manipulé avant que l'adhésif n'ait atteint sa pleine performance.
Références · ASTM F904-22
L'ASTM établit une distinction entre la liaison « verte » et la liaison « durcie » pour les agents de collage des stratifiés réactifs et décrit les techniques de séparation des couches utilisées pour faciliter l'évaluation de la résistance de la liaison. Consulter la norme ASTM F904-22 →
De même, la formation de la liaison n'est pas homogène si les paramètres de départ sont incorrects. Attendre plus longtemps ne permet pas de corriger un rapport de mélange inexact, un film contaminé, un traitement de surface inadéquat, une forte concentration en solvant résiduel, un enduit irrégulier ou une combinaison incompatible d'encre et d'adhésif. Le temps favorise la réaction souhaitée, mais il ne corrige pas un processus de laminage incorrect.
Quelles variables de production influent sur la durée réelle de durcissement ?
Le fournisseur d'adhésif peut donner une recommandation initiale concernant le durcissement, mais la décision finale quant au démoulage dépend toujours du mode de fabrication du stratifié et de l'utilisation prévue de celui-ci.
Je réévalue la durée de durcissement chaque fois que l'adhésif, l'interface entre les matériaux, la température, la couverture d'encre, le grammage de l'enduction, l'état des rouleaux ou les exigences liées à l'utilisation finale changent.
Je réévalue la fenêtre lorsque les conditions de production changent
La température est l'une des variables les plus évidentes. Une salle de séchage climatisée peut accélérer la réaction par rapport à un environnement froid et non contrôlé. Mais augmenter la température ne permet pas de contourner les recommandations figurant dans la fiche technique de la colle. Une chaleur excessive peut également poser des problèmes pour les films, les encres, les revêtements ou les rouleaux étroitement enroulés.
Le grammage du revêtement et le mélange influent sur les propriétés chimiques présentes à l’interface. Le traitement et la propreté du film ont une incidence sur le mouillage et l’adhérence. La couverture d’encre peut créer une interface supplémentaire entre l’adhésif et le film extérieur. La largeur du rouleau, la tension d’enroulement et le temps nécessaire pour que le mandrin et les couches extérieures atteignent un état stable peuvent également influencer la fiabilité de mon interprétation d’une valeur de calendrage.
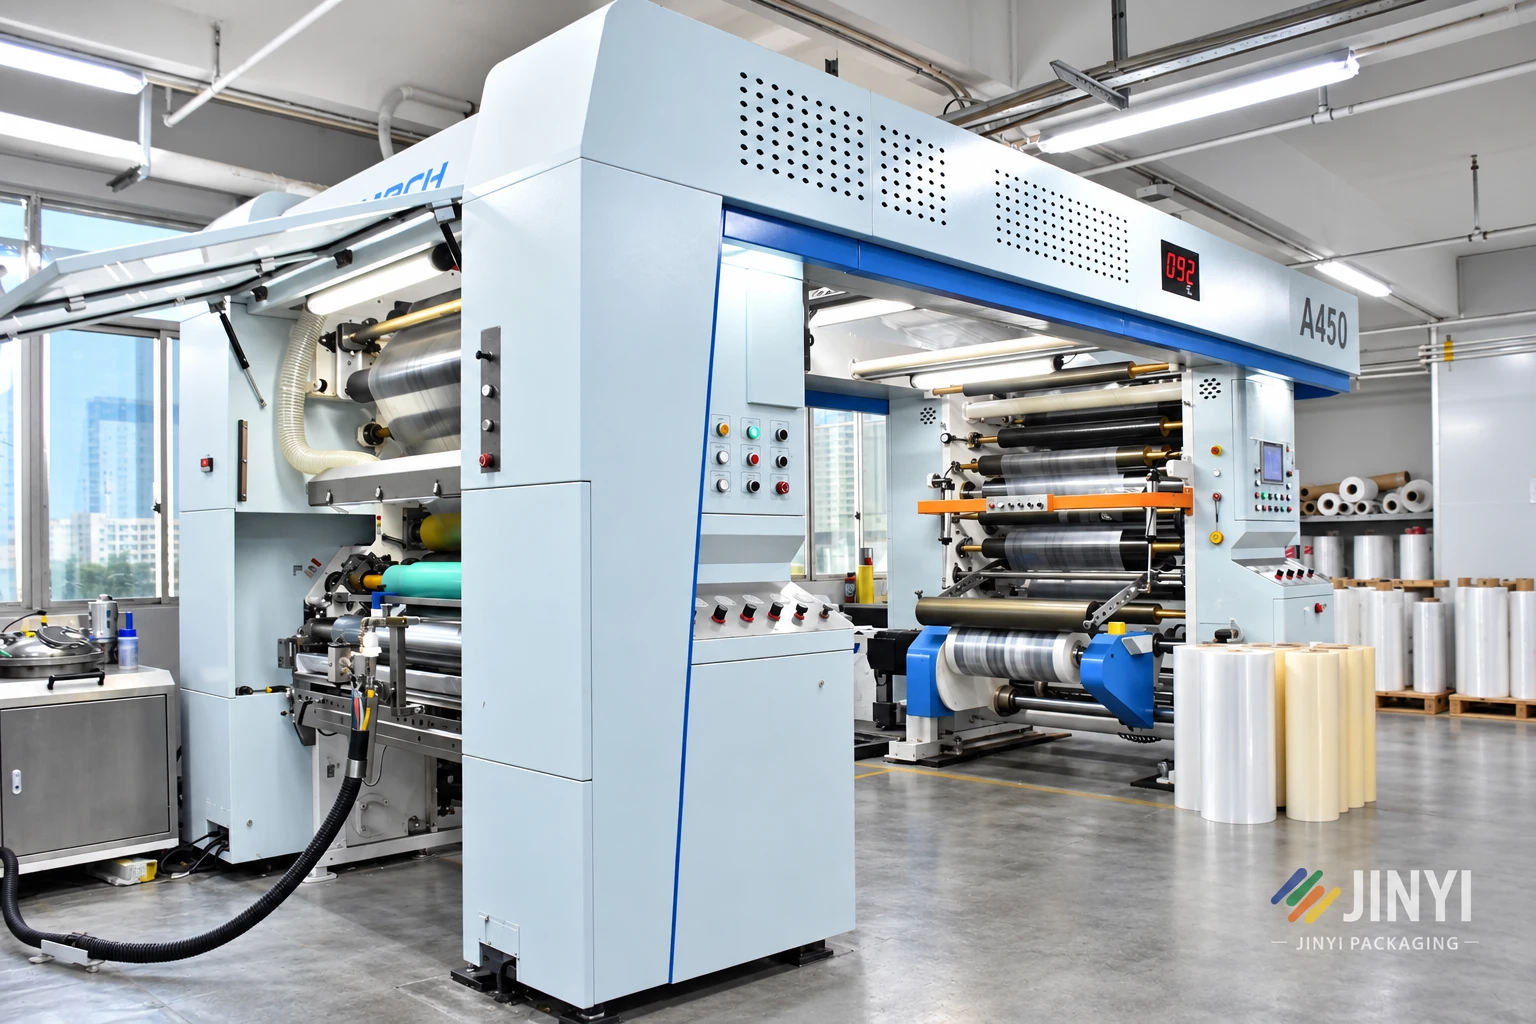
Machine de durcissement pour films laminés Jinyi
L'épaisseur du matériau constitue une autre source de confusion courante. Une pochette finie plus épaisse ne nécessite pas automatiquement un temps de durcissement plus long, et une pochette plus fine n'est pas automatiquement prête plus tôt. L'épaisseur à elle seule ne permet pas d'identifier l'adhésif, les interfaces collées ni la contrainte finale. C'est pour cette même raison que les acheteurs ne devraient pas évaluer les spécifications d'un emballage uniquement en fonction de son épaisseur totale, comme nous l'expliquons dans notre article sur Quelle doit être l'épaisseur réelle d'une pochette ?.
Variable de production
En quoi cela peut-il influencer le choix du mode de durcissement ?
Qualité adhésive
Modifie le profil de réaction, l'aptitude au traitement, la résistance et les délais de mise en conformité
Température de durcissement
Peut accélérer ou ralentir la réaction dans la plage de fonctionnement validée
Épaisseur de la couche et mélange
Cela influe sur la répartition de la colle et sur la réaction en deux étapes prévue
Encre et état de la surface
Modifie la résistance et la cohésion de l'interface de liaison
Films métallisés, en feuille, en nylon ou enduits
Peut nécessiter une validation spécifique à la structure plutôt qu'un calendrier standard
Produit fini emballé
L'huile, les acides, la chaleur ou certains ingrédients agressifs peuvent nécessiter une résistance plus élevée
Exposition en autoclave ou en remplissage à chaud
Augmente les exigences en matière de libération au-delà d'une utilisation normale à température ambiante
Données techniques · Planification de la production chez JINYI
Pour les laminés souples standard non stérilisés en autoclave, notre planification de production actuelle prévoit généralement une période de durcissement contrôlé de 24 à 72 heures avant le décollement en vue de la fabrication des sachets, les conditions dans la salle de durcissement étant souvent maintenues entre 40 et 50 °C. Il s'agit d'une fourchette de production de référence, et non d'une spécification universelle. Les recommandations relatives à l’adhésif, la structure du laminé, les conditions enregistrées et les résultats des contrôles déterminent la date de mise en production effective.
Cette fourchette est volontairement large. Un adhésif à séchage rapide peut permettre une transformation plus précoce dès lors que les conditions fixées par le fournisseur et nos contrôles sont respectées. Une structure exigeante, nécessitant une barrière élevée, une résistance chimique ou une résistance à la chaleur, peut nécessiter un temps de prise plus long. Les acheteurs ne doivent pas reprendre cette fourchette dans un cahier des charges d'achat sans préciser le système adhésif et l'application concernés.
La couche de scellant influe également sur ce qui se passe après le durcissement, car elle détermine l'interface de thermoscellage et le contact avec le produit conditionné. Notre guide sur Pourquoi le choix de la couche d'étanchéité est-il important ? explique pourquoi la dernière couche ne peut être dissociée de la décision finale relative au processus.
Quels problèmes peut-on rencontrer si l'on incise ou si l'on forme des poches trop tôt ?
Une transformation précoce entraîne l'apparition de tensions, de déformations, de chaleur, de pression et de contraintes locales avant que l'adhésif n'ait atteint les performances attendues du stratifié fini.
Les premiers signes peuvent être une adhérence insuffisante entre les couches, la formation de tunnels, de bulles, un décollement localisé, une déformation ou des problèmes au niveau des plis et des soudures. Le problème le plus épineux concerne les sachets qui semblent conformes sur la chaîne de production mais qui deviennent instables par la suite.
Je ne laisse pas un calendrier anticipé reporter les risques en aval
Le refendage enroule le laminé sous tension et crée de nouveaux bords coupés. La fabrication des sachets implique des opérations répétées de guidage, de pliage, d’arrêt, de chauffage, de pressage et de refroidissement du matériau. La fabrication de sachets à fond plat implique des plis de soufflet au fond et des intersections multicouches. Les fermetures à glissière, les raccords et les parcours de soudure complexes ajoutent des contraintes locales supplémentaires. Si l’adhésif est encore en cours de développement, ces opérations peuvent mettre en évidence une zone de faiblesse qui n’était pas apparente sur le rouleau d’origine.
Même un sachet qui semble conforme après un contrôle visuel rapide peut présenter des défaillances lorsqu'il est soumis aux contraintes liées au stockage ou au transport. La chaleur, les vibrations, les flexions répétées, les contenus huileux, les produits acides et la pression exercée par le contenu peuvent transformer une interface déjà fragile en un décollement visible ou en une faiblesse au niveau du joint de soudure. C'est pourquoi notre article sur les sachets de snacks qui semblent bien partis, mais échouent dès la quatrième semaine distingue l'impression de première vue des performances au fil du temps.
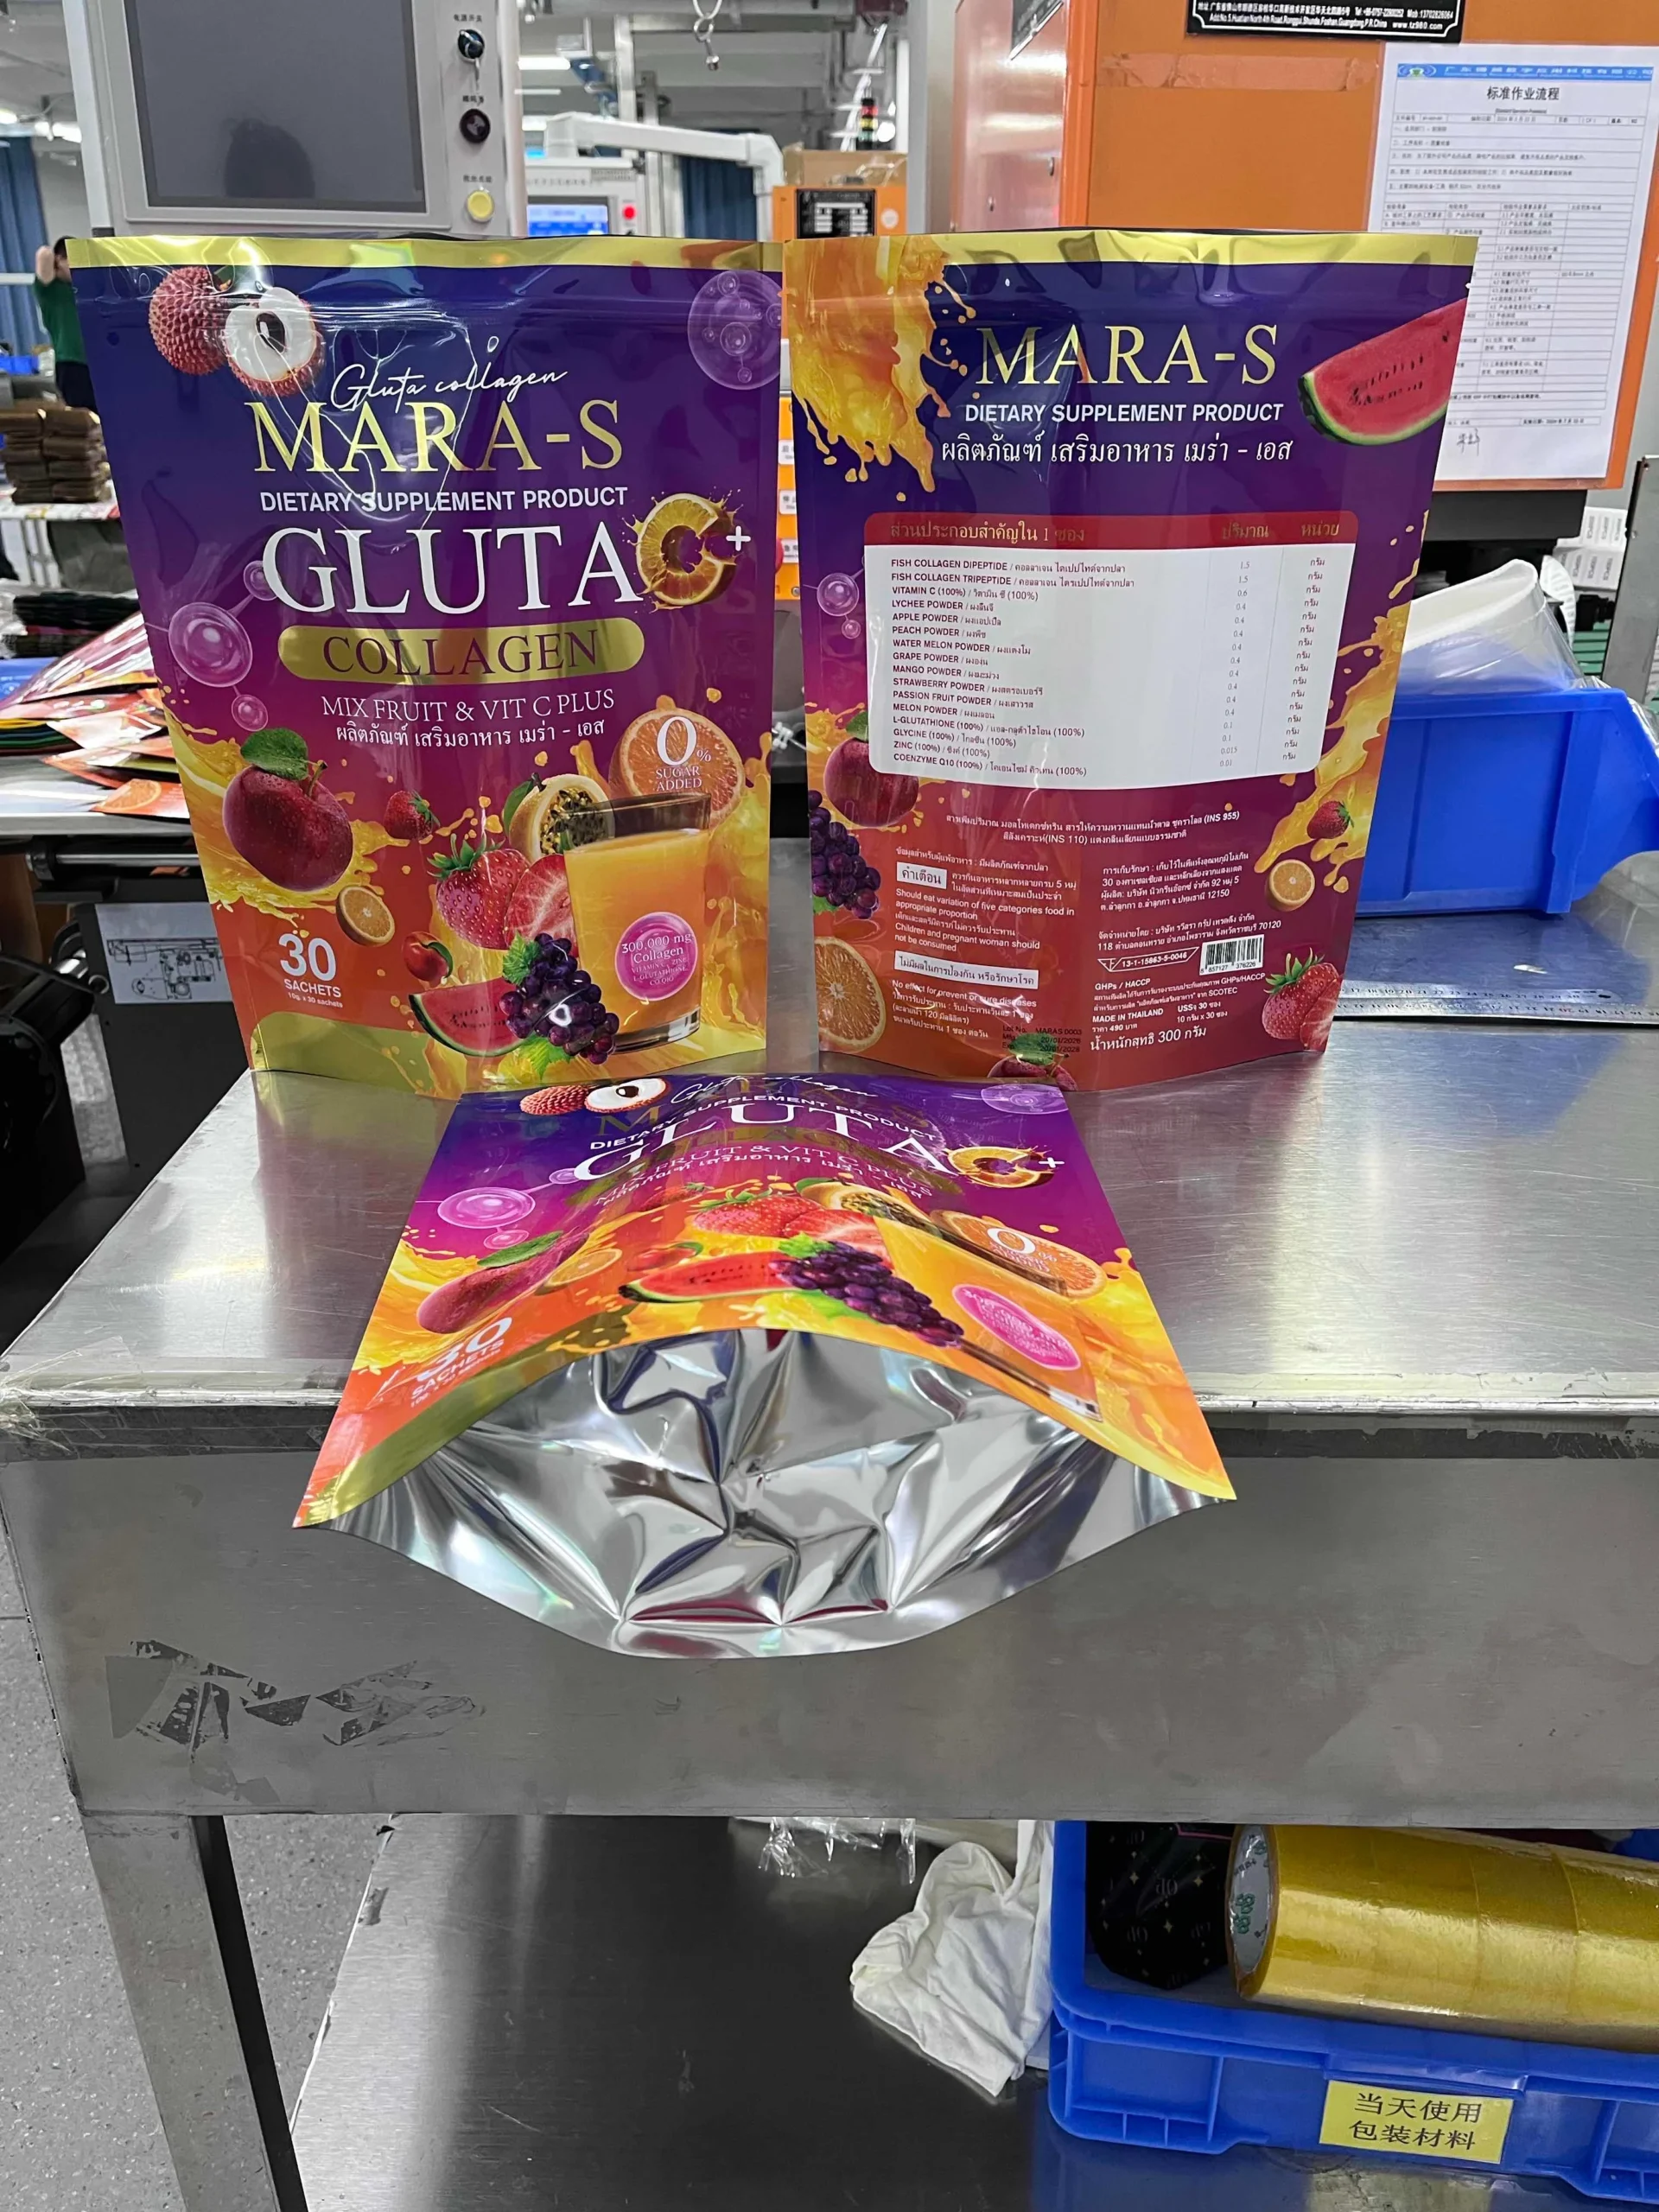
Exemple de production · Sachet à fond plat à haute barrière destiné au marché thaïlandais
L'un de nos projets en Thaïlande portait sur la fabrication d'un grand sachet imprimé à fond plat destiné à un transformateur de produits alimentaires et de compléments alimentaires. Le sachet fini contenait 30 sachets individuels de poudre de collagène à diluer dans une boisson. Son extérieur aux couleurs vives imprimé au verso, son aspect de barrière métallisée, son grand format et son soufflet de fond en faisaient un exemple parlant illustrant pourquoi je ne considère pas le temps de séchage comme une pause passive dans le calendrier.
Après le laminage, le rouleau semblait propre et prêt à être manipulé. Mais ce n’était pas encore le moment de passer à la fabrication des sachets. La structure devait encore subir les étapes de refendage, de formation du soufflet de fond, de soudure latérale et de tensions répétées sur la bande. J’ai maintenu le rouleau laminé dans la phase de durcissement contrôlée prévue, puis j’ai vérifié le comportement des couches à des emplacements représentatifs avant d’autoriser la suite du processus.
Le premier contrôle de fabrication des sachets s'est concentré sur les zones où s'accumulent les contraintes de transformation : le pli de fond, les soudures latérales, les intersections multicouches et les bords coupés. Nous avons également vérifié si le laminé restait stable après le thermoscellage, au lieu de nous contenter d'évaluer le film non scellé. Une fois que le laminé et les sachets d'essai ont démontré un comportement stable pour le processus prévu, la commande est passée à la phase de production à grande échelle.
La leçon importante à retenir n’est pas que chaque sachet de complément alimentaire nécessite le même nombre d’heures. C’est qu’un véritable calendrier de production doit inclure une étape de mise en attente et de vérification spécifique à la structure du produit. Supprimer cette étape ne permettrait pas d’accélérer de manière significative la fabrication du sachet. Cela ne ferait que reporter l’incertitude sur le produit fini et sur l’opération de remplissage effectuée par le client.
Pour un sachet comportant un film métallisé, une forte couverture d'encre, un grand soufflet ou des conditions de remplissage exigeantes, Découvrez nos options de sachets à fond plat personnalisés et envoyez-nous la structure prévue avant de fixer le délai de livraison.
Comment déterminer si le stratifié est prêt pour le découpage, la fabrication de sachets ou le remplissage ?
J'utilise des barrières anti-adhésives distinctes, car le stratifié n'est pas soumis aux mêmes exigences lors du refendage, de la fabrication des sachets, du remplissage et de l'utilisation finale en contact avec les aliments.
Le temps écoulé n'est qu'un critère parmi d'autres. Je tiens également compte du rapport de durcissement, des instructions relatives à l'adhésif, de l'aspect visuel, du comportement des couches, des essais de transformation, de la réaction du joint d'étanchéité, ainsi que de tous les documents relatifs au contact alimentaire requis pour la mission.
J'utilise différentes portes de décharge selon les processus
Une compatibilité de manutention signifie que le rouleau peut être déplacé sans subir de dommages. Une compatibilité de refendage signifie que le stratifié peut supporter la tension de la bande et le rembobinage. Une compatibilité de fabrication de sachets signifie qu’il peut supporter le pliage, le scellage, le refroidissement et les manipulations répétées par des machines. Une compatibilité de remplissage ou d’utilisation finale peut nécessiter des preuves de compatibilité, de résistance à la chaleur, de migration ou d’autres caractéristiques spécifiques à l’application.
Vanne de décharge
Ce que je dois vérifier
Manipulation
Enroulement et alignement stables, et aucun dommage apparent au niveau des couches
Découpe en bandes
Comportement acceptable des feuilles lors de l'inspection des bords coupés, de la mise en tension et du rembobinage
Fabrication de pochettes
Stabilité des plis, des goussets, des soudures, des bords, aspect et comportement des sachets d'essai
Remplissage et utilisation
Compatibilité avec le produit, la température, la pression, le stockage et le transport
Libération en contact avec les aliments
Documentation relative aux adhésifs concernés et toute évaluation requise en matière de migration ou de PAA
Le contrôle dépend de la structure du produit. Nous pouvons inspecter le rouleau, prélever des échantillons par couches, comparer le comportement de l'adhérence sur toute la largeur de la bande, réaliser des sachets d'essai, inspecter les zones scellées et revérifier les échantillons après conditionnement. Si le cahier des charges du client exige un essai formel, nous consignons les conditions d'essai et les critères de conformité au lieu de nous contenter d'un simple test manuel rapide.
La « liaison mécanique » ne doit pas être confondue avec l'autorisation de contact alimentaire
Cela revêt une importance particulière pour les emballages alimentaires. Un stratifié peut sembler résistant sur le plan mécanique avant même que toutes les questions relatives au contact alimentaire aient été clarifiées. Certains systèmes adhésifs à base de polyuréthane peuvent libérer des isocyanates aromatiques réactifs ; au contact de l'humidité, ceux-ci peuvent former des amines aromatiques primaires (ou PAA). Les vérifications à effectuer dépendent de l'adhésif, de la structure, du durcissement, des aliments, des conditions de contact et du marché de destination.
Une étude évaluée par des pairs et répertoriée dans PubMed a utilisé la chromatographie liquide couplée à la spectrométrie de masse pour étudier la migration de l'acide p-hydroxyacétique (PAA) et a suivi son évolution au cours du durcissement industriel de stratifiés plastiques multicouches avant leur mise sur le marché à destination d'un utilisateur du secteur agroalimentaire. Cette recherche vient étayer une règle de production simple : l'aspect mécanique ne suffit pas à lui seul à justifier la mise en contact avec les denrées alimentaires.
Références · Lambertini et al., 2014
Les chercheurs ont étudié la migration potentielle d'amines aromatiques primaires lors du durcissement industriel de stratifiés plastiques multicouches, démontrant ainsi pourquoi le durcissement et l'aptitude au contact alimentaire doivent être évalués au-delà d'un simple contrôle visuel de l'adhérence. Consulter la fiche PubMed →
L'odeur ne constitue pas non plus, à elle seule, un critère fiable pour vérifier le durcissement. Une odeur peut provenir de l'encre, de résidus de solvant, du film, des composants adhésifs ou de l'environnement immédiat. L'absence d'odeur ne prouve pas que le durcissement soit complet, et la présence d'une odeur ne permet pas d'identifier la cause profonde. Je m'appuie sur des données documentées et des contrôles appropriés plutôt que de faire d'une simple observation sensorielle une règle de validation.
Que doivent vérifier les acheteurs avant de nous demander de réduire les délais de livraison ?
Une durée de séchage plus courte n'est envisageable que si l'adhésif choisi, le stratifié, les conditions contrôlées, le processus en aval et le plan de vérification le permettent.
Les acheteurs doivent vérifier le conditionnement du produit, la température de remplissage, la structure du film, le format des sachets, le procédé de scellage, les conditions de stockage et de transport, le marché concerné par la réglementation et la date de lancement requise avant de demander à l'usine de réduire le temps de durcissement.
Je ne raccourcis la durée de détention que lorsque les éléments de preuve le justifient
Les adhésifs à durcissement rapide existent bel et bien, mais leurs performances dépendent du produit concerné. H.B. Fuller affirme que son adhésif sans solvant Flextra Fast SF8400/XR1700 permet l'assemblage de sachets et de fermetures à glissière ou de fixations en une seule journée, et qu'il est conforme aux directives de la PAA pour la plupart des structures dès le premier jour. Cela démontre clairement qu'il est possible de mettre au point des processus de transformation plus rapides. Cela ne signifie toutefois pas que tous les adhésifs, toutes les structures ou tous les procédés de fabrication puissent être validés en une seule journée.
Témoignages · H.B. Fuller Flextra Fast
H.B. Fuller indique que la plupart des structures peuvent être traitées en une seule journée pour la fabrication de sachets ou d’emballages, et qu’elles permettent une mise en conformité rapide avec la norme PAA grâce à l’utilisation d’un seul système adhésif spécifique. Cette affirmation concerne ce produit et les conditions indiquées, et ne s’applique pas aux sachets laminés en général. Consulter la source H.B. Fuller →
Si le délai de production est un facteur critique, je préfère en discuter avant que le choix de l'adhésif et la structure du matériau ne soient définitivement fixés. Nous pourrons alors évaluer si un système adhésif plus rapide est compatible avec les films, l'encre, le produit, le procédé de thermoscellage et les exigences de conformité. Tenter de gagner du temps après le laminage en sautant la phase de maintien validée est une décision différente qui comporte un risque différent.
Vérifiez la composition réelle du produit conditionné, notamment la présence d'huile, d'acide, d'arôme, d'alcool ou d'autres composants agressifs.
Vérifiez la température de remplissage, le mode de scellage, ainsi que toute opération de pasteurisation, de remplissage à chaud, d'ébullition ou de stérilisation en autoclave.
Vérifiez la structure du stratifié et déterminez s'il comporte un film métallisé, une feuille métallique, des revêtements, du nylon ou des produits d'étanchéité spéciaux.
Vérifiez si la prochaine échéance concerne le découpage, la fabrication des sachets, le remplissage, l'expédition ou l'autorisation de contact alimentaire.
Vérifiez le marché de destination ainsi que les éventuelles exigences spécifiques au client en matière de migration, de déclaration ou de tests.
Prévoyez le temps nécessaire pour effectuer un contrôle de conversion représentatif, au lieu de considérer la sortie de la salle de durcissement comme une validation automatique.
JINYI peut évaluer ces conditions grâce à notre solutions d'emballage sur mesure. La question la plus pertinente n’est pas simplement : ‘ Pouvez-vous accélérer le processus ? ’, mais plutôt : ‘ Quels sont la structure, l’adhésif, les conditions contrôlées et les contrôles qui permettraient de respecter la date que j’ai fixée sans pour autant faire peser de risques sur le sachet fini ? ’
Comment nous assurons la continuité entre les différentes étapes de traitement chez JINYI
Chez JINYI, l’impression, le laminage, le durcissement, le refendage et la fabrication des sachets sont gérés comme un flux de production continu et intégré. Un rouleau n’avance pas simplement parce que le calendrier le prévoit. Les données de laminage et les conditions de durcissement sont associées à chaque commande, et l’équipe suivante vérifie le comportement du matériau avant de poursuivre le traitement de la commande dans son intégralité.
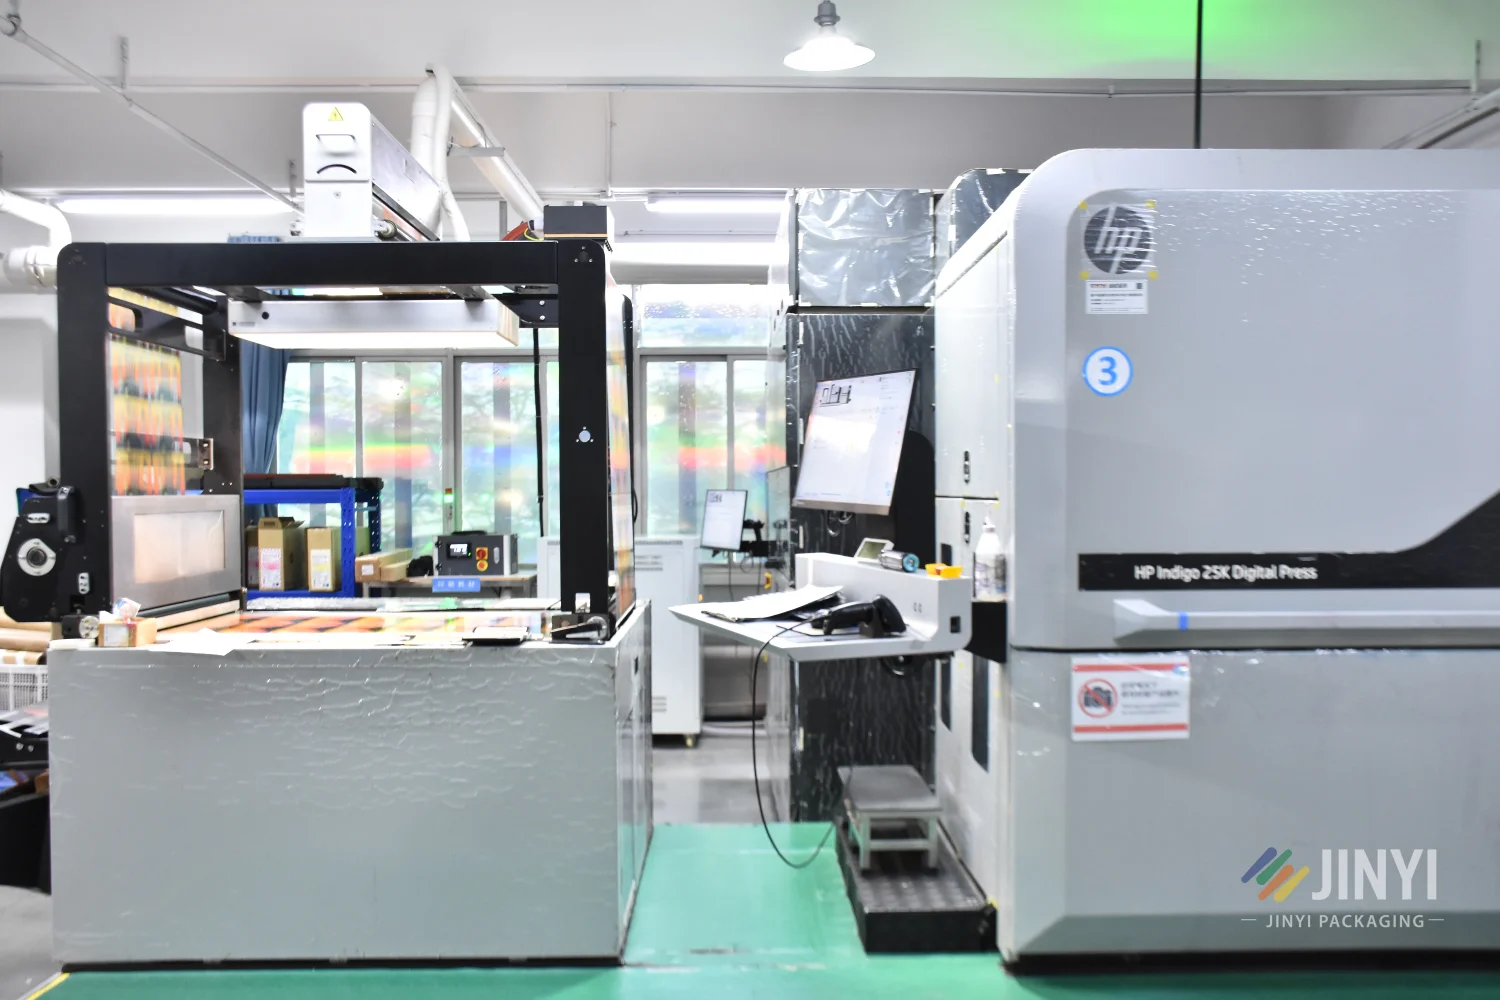
HP Indigo 25K à JINYI - sortie couleur cohérente sur tous les systèmes de presse grâce à ESKO Automation Engine
Cette cohérence est essentielle lorsque la structure est de grande taille, comporte de nombreux éléments imprimés, est métallisée ou est appelée à être soumise à des conditions de remplissage et de stockage exigeantes. Nos équipements nous permettent d'effectuer le contrôle de transformation suivant au sein même de l'usine, tandis que nos documents relatifs aux matériaux et nos registres de qualité fournissent à l'acheteur une base plus claire pour valider la production. C'est là toute la valeur cachée du contrôle en usine : les problèmes peuvent être résolus avant même que les sachets ne soient finis.
Conclusion
Les pochettes laminées nécessitent un temps de durcissement pour assurer une adhérence fiable. Je ne libère le rouleau que lorsque sa structure, son historique de durcissement, le processus suivant et son utilisation finale le permettent.
Si vous souhaitez que nous évaluions le risque lié au durcissement avant la production, veuillez nous envoyer le produit emballé, les conditions de remplissage, le format du sachet, la composition du matériau, le marché de destination et la date souhaitée.
JINYI est une usine de production d'emballages flexibles sur mesure, avec plus de 15 ans d'expérience dans la production, au service de marques de produits alimentaires, de compléments alimentaires, de café, d'aliments pour animaux de compagnie et de biens de consommation dans plus de 70 pays. Nous produisons des sachets à fond plat, des sachets coussins et des sachets à soufflets latéraux en PET/AL/PE, PET/VMPET/PE et autres spécifications de barrière - via l'impression numérique HP Indigo à partir de 500 unités et l'impression hélio en volume - avec une documentation complète sur les matériaux incluse en standard dans chaque commande.
C'est ce que Du film au produit fini - bien fait dans la pratique.
Mark
Responsable de la gestion de la production · JINYI Packaging
Mark est responsable de la planification de la production et de la coordination des commandes chez JINYI. Fort d'une formation en gestion d'entreprise et d'une expérience pratique dans le secteur de la fabrication, il veille à garantir la stabilité de la qualité, des délais de livraison et de l'exécution pour l'ensemble des commandes d'emballages sur mesure.
Planification de la productionLivraison dans les délaisCoordination entre les équipes
Combien de temps faut-il généralement pour que les sachets laminés durcissent ?
Il n'existe pas de temps de durcissement universel. Pour les structures standard non traitées en autoclave, notre planification de production prévoit généralement une plage de temps contrôlée de 24 à 72 heures, mais ce sont l'adhésif, la structure, la température, l'utilisation finale et les contrôles de démoulage qui déterminent la durée réelle.
Peut-on découper un film laminé avant qu'il ne soit complètement durci ?
Il arrive parfois qu'un stratifié atteigne la tension de découpe avant d'atteindre la tension d'utilisation finale. Nous ne procédons ainsi que lorsque les consignes relatives à l'adhésif, les conditions enregistrées et les contrôles effectués sur le stratifié permettent de garantir la tension et le rembobinage requis.
La fabrication des pochettes peut-elle commencer immédiatement après le pelliculage ?
En principe, non. La fabrication des sachets implique des plis, de la chaleur, de la pression, une tension de la bande ainsi que des contraintes au niveau des soufflets et des bords. Le fait qu'un rouleau ait l'air sec ne suffit pas à prouver que le stratifié est prêt.
Une température de durcissement plus élevée rend-elle toujours le processus plus sûr ?
Non. La température peut accélérer la réaction dans le cadre d'un procédé validé, mais elle doit rester compatible avec l'adhésif, les films, les encres, les revêtements, les conditions d'enroulement et les recommandations du fournisseur.
Un temps de durcissement supplémentaire peut-il remédier à un mauvais laminage ?
Non. Un délai supplémentaire ne permet pas de corriger de manière fiable un mauvais rapport de mélange, une contamination, un traitement de surface inadéquat, une encre incompatible, un enduit irrégulier ou tout autre défaut de fabrication. Il faut identifier la cause et y remédier.
Une résistance d'adhérence élevée est-elle suffisante pour garantir la libération des aliments ?
Pas en soi. L'adhérence mécanique, la documentation relative à l'adhésif, les considérations relatives à la migration, les PAA, les denrées alimentaires visées, les conditions de contact et les exigences du marché peuvent nécessiter un examen distinct.
Un adhésif à prise rapide peut-il réduire les délais de fabrication des pochettes ?
Oui, à condition qu’un adhésif à durcissement rapide spécifique soit compatible avec le stratifié et que les conditions de mise en œuvre et de conformité indiquées soient respectées. L’allégation de « durcissement rapide » formulée par un fournisseur ne peut pas être automatiquement transposée à un autre adhésif ou à une autre structure.