JINYI gibt Ihnen praktische Hilfestellungen für Ihre Verpackungsentscheidungen.
Eine laminierte Rolle kann äußerlich fertig aussehen, während die Verbindung im Inneren noch schwach ist. Wird sie zu früh weiterverarbeitet, zieht sich das Problem bis in die Schneide- und Beutelherstellung fort.
Laminierte Beutel benötigen eine Aushärtungszeit, da der Polyurethan-Klebstoff auch nach dem Verlassen des Laminiergeräts weiterreagiert. Durch das Warten kann die Verbindung genügend Festigkeit und Belastbarkeit für die nächste Maschine und das verpackte Produkt entwickeln.
In unserem Werk gebe ich eine Rolle nicht einfach frei, nur weil eine bestimmte Anzahl von Stunden verstrichen ist. Ich überprüfe den Klebstoff, den Folienaufbau, die Aushärtungsprotokolle, den Folgeprozess und den Endverwendungszweck. Der Zeitplan gibt mir vor, wann ich die Rolle überprüfen muss. Der Zustand der Rolle zeigt mir, ob sie weiterverarbeitet werden kann.
Wenn Sie die Struktur Ihrer Folie und die Befüllungsbedingungen bereits kennen, Leiten Sie diese an unser Produktionsteam weiter bevor der Termin für die Herstellung der Beutel festgelegt wird.
Eine trockene Oberfläche bedeutet nicht, dass der Klebstoff zwischen den Folien vollständig ausgehärtet ist.
Es gibt keine einheitliche Aushärtungszeit für alle Laminate; der Klebstoff, die Folien, die Temperatur, die Druckfarbe und der Verwendungszweck spielen alle eine Rolle.
Bei herkömmlichen Laminaten ohne Retort-Verfahren plant JINYI in der Regel eine kontrollierte Aushärtung von 24 bis 72 Stunden bei etwa 40 bis 50 °C ein und prüft die Ware anschließend vor der Freigabe.
Das Schneiden, die Beutelherstellung, das Abfüllen und der Einsatz in Lebensmittelkontaktbereichen sind unterschiedliche Verwendungszwecke und erfordern unter Umständen unterschiedliche Prüfungen.
Weder zusätzliche Zeit noch andere Maßnahmen können ein falsches Mischungsverhältnis, eine verschmutzte Folie, eine unzureichende Oberflächenbehandlung, eine ungleichmäßige Beschichtung oder eine ungeeignete Kombination aus Druckfarbe und Klebstoff beheben.
Wenn die Vorlaufzeit knapp bemessen ist, ist es ratsamer, bereits vor Produktionsbeginn über einen schnelleren Klebstoff und einen Validierungsplan zu sprechen.
Warum ist ein trocken aussehendes Laminat noch nicht bereit für die Beutelherstellung?
Die Oberfläche mag sich trocken anfühlen, während der Klebstoff zwischen den Folien noch dabei ist, die Eigenschaften zu entwickeln, die erforderlich sind, damit sich das Laminat wie eine einheitliche Struktur verhält.
Unter „Trocknung“ versteht man die Entfernung eines Trägers wie beispielsweise eines Lösungsmittels oder von Wasser. Unter „Aushärtung“ versteht man die fortschreitende Reaktion und die weitere Entwicklung der Eigenschaften des Klebstoffs. Beide Vorgänge können sich überschneiden, es handelt sich jedoch nicht um denselben Zustand.
Ich betrachte Oberflächentrocknung nicht als abgeschlossenes Aushärten
Wenn zwei Folien den Laminierspalt verlassen, haften sie möglicherweise bereits gut genug aneinander, um aufgewickelt zu werden. Diese frühe Handhabungsfestigkeit ist nützlich, da die Rolle ausgerichtet und stabil bleiben muss. Sie beweist jedoch nicht, dass das Laminat der Belastung durch das Schneiden, wiederholtes Biegen in einem Bodenfalz, den Einbau eines Reißverschlusses oder Hitze und Druck bei der Beutelherstellung gewachsen ist.
Eine anfängliche Haftfestigkeit kann irreführend sein. Die Schichten halten vielleicht einem Handzug stand, verhalten sich dann aber anders, wenn die nächste Maschine Wärme, Spannung und wiederholtes Falten einbringt. Ich prüfe nicht nur, ob die Folien heute zusammenhalten. Ich prüfe, ob sie auch beim nächsten Arbeitsschritt und während des Gebrauchs stabil bleiben.
Was ein Käufer sehen könnte
Was sich möglicherweise noch entwickeln könnte
Die Oberfläche fühlt sich trocken an
Die Haftwirkung zwischen den Folien
Die Rolle sieht glatt aus
Endgültige Haftfestigkeit und Belastbarkeit
Die Lagen werden von Hand zusammengehalten
Beständigkeit gegen Hitze, Chemikalien, Faltenbildung und Befüllung
Es sind keine offensichtlichen Blasen zu sehen
Gleichmäßige Leistung an den Grenzflächen zwischen Tinte, Barriere und Dichtungsmasse
Aus diesem Grund halte ich es nicht für sinnvoll, Beutel noch am selben Tag herzustellen, nur weil eine frisch laminierte Rolle sauber aussieht. Der Käufer sollte die Aushärtung als aktiven Produktionsschritt betrachten und nicht als ungenutzte Zeit zwischen Laminierung und Weiterverarbeitung.
Was muss ich überprüfen, bevor ich das Aushärtungsfenster festlege?
Ein Aushärtungsfenster hängt zunächst von der Klebstoff- und Laminatstruktur ab und ändert sich dann in Abhängigkeit von Temperatur, Druckfarbe, Beschichtung, nachgelagerter Belastung und dem zu verpackenden Produkt.
Ich gehe nie von einer einzigen allgemeingültigen Zahl aus. Ich gehe von den genehmigten Klebeanweisungen und der konkreten Auftragsspezifikation aus und lege dann fest, wann die erste Prüfung und die einzelnen nachfolgenden Freigabeschritte stattfinden sollen.
Ich lege das Aushärtungsfenster anhand der Struktur fest, nicht anhand der Uhrzeit
Als Erstes prüfe ich das Klebstoffsystem. Lösungsmittelhaltige, lösungsmittelfreie, wasserbasierte, Standard-, Hochleistungs- und Retortenklebstoffe härten nicht alle nach demselben Zeitplan aus. Selbst zwei Produkte derselben Kategorie können zu unterschiedlichen Zeitpunkten die Bereitschaft für die Beutelherstellung erreichen.
Als Nächstes prüfe ich, was der Klebstoff verkleben soll. PET/PE stellt eine andere Produktionsentscheidung dar als eine bedruckte Struktur aus PET, metallisierter Barrierefolie und Dichtungsmasse. Folien, metallisierte Folien, Nylon, Beschichtungen, hohe Farbdeckung, transparente Barrierefolien und chemisch beständige Dichtungsmassen können das Verhalten an der Grenzfläche verändern. Eine Struktur, die von außen ähnlich aussieht, erfordert möglicherweise einen anderen Haftungs- und Prüfplan.
Außerdem trenne ich den Endverwendungszweck des Käufers von der Folienbeschreibung. Ein bei Raumtemperatur gelagerter Beutel mit Trockenpulver, ein mit einem öligen Produkt gefüllter Beutel, eine Heißabfüllanwendung und eine Retortenverpackung setzen das Laminat unterschiedlichen Belastungen aus. Dieselbe Rolle kann zwar bereits über eine ausreichende Handhabungsfestigkeit für das Längsschneiden verfügen, bevor sie die für den Endverwendungszweck erforderliche Leistungsfähigkeit erreicht hat.
Überprüfen
Warum das meine Entscheidung beeinflusst
Klebstoffsystem und Anweisungen des Lieferanten
Legt die vorgesehenen Bedingungen für das Mischen, Beschichten, Aushärten und die Einhaltung der Vorschriften fest
Grenzflächen zwischen Folie und Beschichtung
Verändert die Art und Weise, wie der Klebstoff benetzt, reagiert und Spannungen überträgt
Tintenabdeckung und Tintenkompatibilität
Kann die Grenzfläche zwischen Tinte und Klebstoff sowie das lokale Haftverhalten beeinflussen
Temperatur im Aushärtungsraum
Beeinflusst die Reaktionsgeschwindigkeit und muss bei den Klebstoffempfehlungen berücksichtigt werden
Nächster Umwandlungsschritt
Das Schneiden, das Falten von Seitenfalten, das Anbringen von Reißverschlüssen oder das Einpassen führen zu unterschiedlichen Belastungen
Verpackung und Anwendungsbedingungen
Hitze, Öl, Säure, Aromastoffe und Transport können verborgene Schwachstellen aufdecken
Unser Werksrundgang zu Wie maßgeschneiderte Standbeutel hergestellt werden zeigt, wo die Laminierung im gesamten Prozess stattfindet. Die Aushärtung ist der entscheidende Schritt zwischen dem Zusammenfügen der Folien und der Sicherstellung, dass diese Struktur die nachfolgende Weiterverarbeitung übersteht.
Was passiert eigentlich im Klebstoff während der Aushärtung?
Der Klebstoff entwickelt sich von einer anfänglichen Haftung, die es uns ermöglicht, die Rolle aufzuwickeln, hin zu einer stärkeren Haftung, die den Belastungen im tatsächlichen Produktions- und Einsatzbetrieb standhält.
Bei vielen Laminaten für flexible Verpackungen kommt ein zweiteiliger Polyurethan-Klebstoff zum Einsatz. Die beiden Komponenten reagieren nach dem Laminieren im Inneren der aufgewickelten Rolle weiter miteinander. Im Verlauf dieser Reaktion wird die Klebeverbindung in der Regel widerstandsfähiger gegenüber Hitze, Produktkontakt, Biegung und maschineller Zugbelastung. Das tatsächliche Tempo hängt vom Klebstoff, der Mischung, der Auftragsmenge, den Folien, der Temperatur und der Endanwendung ab.
Ich betrachte das „Curing“ als Leistungsentwicklung
In der Praxis ist es ganz einfach: Wir warten nicht nur darauf, eine Lücke im Zeitplan zu füllen. Wir warten darauf, dass die Folie das für den nächsten Prozess erforderliche Niveau erreicht. Eine Rolle kann zwar fest genug sein, um aufgewickelt und transportiert zu werden, ist aber möglicherweise noch nicht bereit für die Beutelherstellung oder die abschließende Freigabe für den Lebensmittelkontakt.
Die Norm ASTM F904-22 beschreibt Verfahren zur Trennung von Lagen, um die Haftfestigkeit bzw. die Lagenhaftung messen zu können. Im Abschnitt „Bedeutung“ wird ausdrücklich zwischen einer „grünen“, noch nicht ausgehärteten Verbindung und einer ausgehärteten Verbindung unterschieden, wenn es sich um ein reaktives Bindemittel handelt. Diese Unterscheidung entspricht den Beobachtungen in der Produktion: Das Laminat kann bereits gehandhabt werden, bevor der Klebstoff seine volle Leistungsfähigkeit erreicht hat.
Nachweis · ASTM F904-22
Die ASTM unterscheidet bei reaktiven Laminatklebstoffen zwischen „Green Bond“ und „Cured Bond“ und beschreibt Verfahren zur Lagenenttrennung, die zur Bewertung der Haftfestigkeit herangezogen werden. ASTM F904-22 anzeigen →
Auch die Haftungsentwicklung verläuft nicht einheitlich, wenn die Ausgangsparameter falsch sind. Ein längeres Warten kann ein ungenaues Mischungsverhältnis, eine verunreinigte Folie, eine unzureichende Oberflächenbehandlung, starke Lösungsmittelrückstände, eine ungleichmäßige Beschichtung oder eine inkompatible Kombination aus Druckfarbe und Klebstoff nicht korrigieren. Die Zeit unterstützt die beabsichtigte Reaktion. Sie behebt jedoch keinen fehlerhaften Laminierungsprozess.
Welche Produktionsvariablen beeinflussen die tatsächliche Aushärtungszeit?
Der Klebstofflieferant gibt zwar möglicherweise eine Empfehlung für die anfängliche Aushärtung, doch die tatsächliche Entscheidung über die Freigabe hängt weiterhin davon ab, wie das Laminat hergestellt wurde und wofür es anschließend verwendet werden soll.
Ich überprüfe das Aushärtungsfenster immer dann, wenn sich der Klebstoff, die Materialgrenzfläche, die Temperatur, die Farbdeckung, das Auftragsgewicht, der Zustand der Walze oder die Anforderungen an die Endanwendung ändern.
Ich passe das Fenster an, wenn sich die Produktionsbedingungen ändern
Die Temperatur ist eine der offensichtlichsten Variablen. In einem klimatisierten Aushärtungsraum kann die Reaktion schneller ablaufen als in einem kalten, nicht klimatisierten Bereich. Doch das Erhöhen der Temperatur ist kein Weg, die technischen Angaben des Klebstoffs zu umgehen. Zu viel Wärme kann auch Probleme bei Folien, Druckfarben, Beschichtungen oder eng gewickelten Rollen verursachen.
Das Beschichtungsgewicht und die Durchmischung beeinflussen die an der Grenzfläche vorliegende chemische Zusammensetzung. Die Behandlung und Sauberkeit der Folie wirken sich auf die Benetzung und die Haftung aus. Durch die Farbdeckung kann eine weitere Grenzfläche zwischen dem Klebstoff und der äußeren Folie entstehen. Auch die Rollenbreite, die Wickelspannung und die Zeit, die benötigt wird, bis sich der Kern und die äußeren Schichten an eine stabile Umgebung angepasst haben, können beeinflussen, wie zuverlässig ich einen Kalenderwert interpretieren kann.
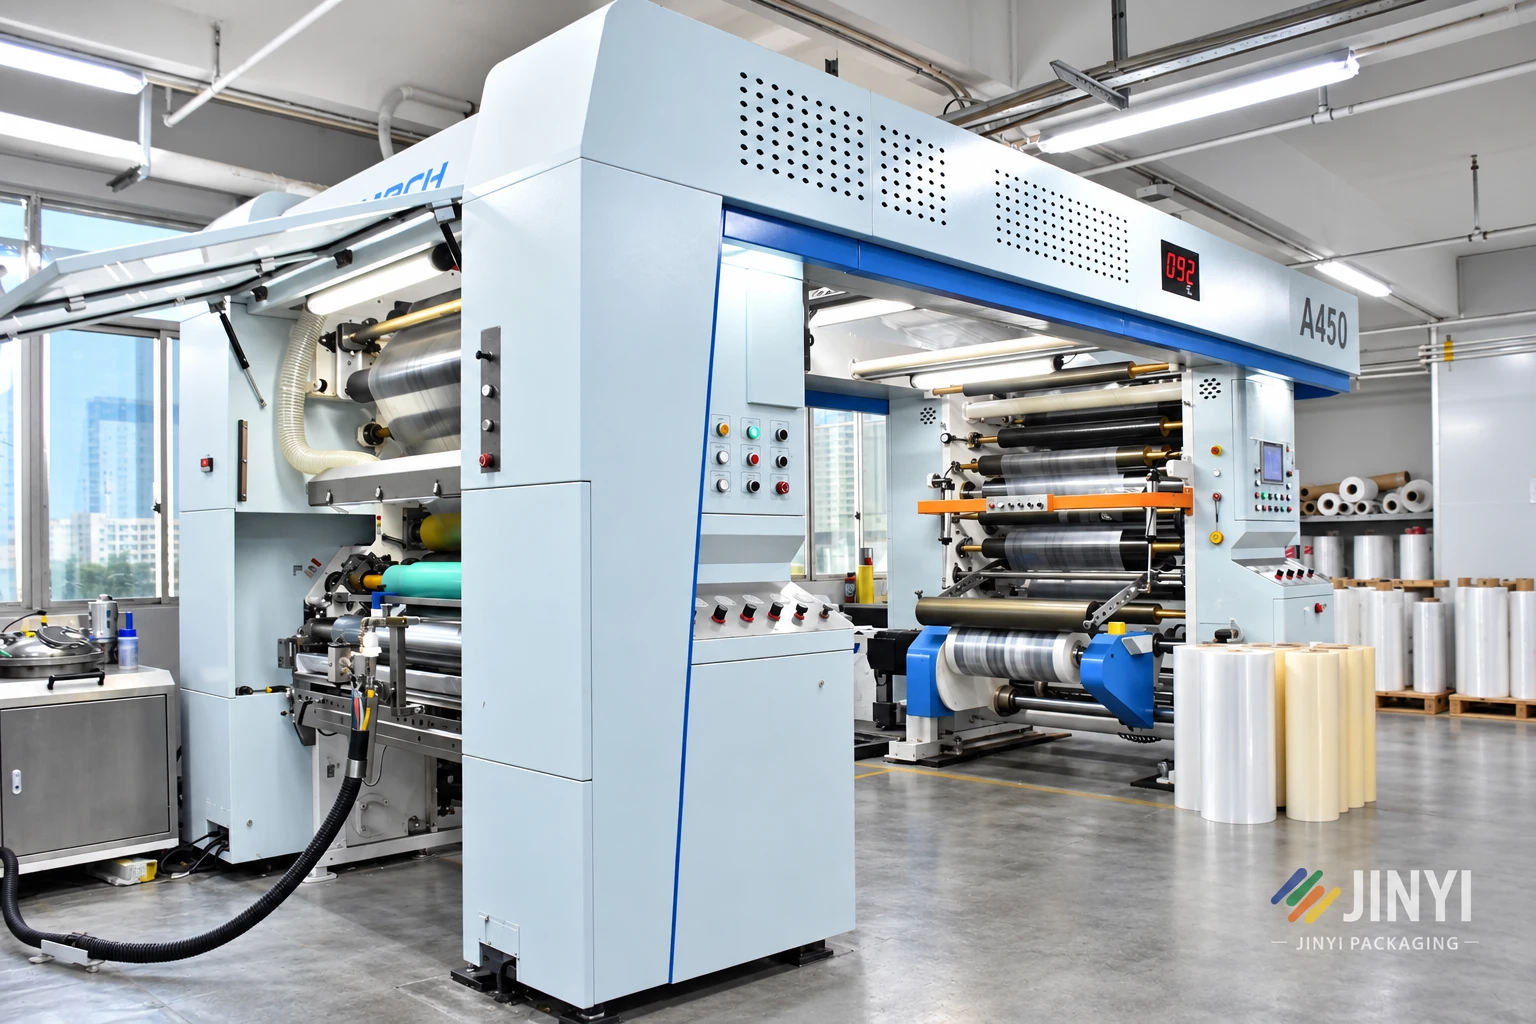
Jinyi-Härtungsmaschine für Laminatfolien
Die Materialstärke ist ein weiterer häufiger Irrtum. Ein dickerer fertiger Beutel erfordert nicht automatisch eine längere Aushärtungszeit, und ein dünnerer Beutel ist nicht automatisch früher einsatzbereit. Die Stärke allein sagt nichts über den Klebstoff, die Klebeflächen oder die endgültige Belastung aus. Aus demselben Grund sollten Einkäufer eine Verpackungsspezifikation nicht allein anhand der Gesamtstärke beurteilen, wie in unserem Artikel über Wie dick sollte ein Beutel eigentlich sein?.
Produktionsvariable
Wie dies die Entscheidung über die Aushärtung beeinflussen kann
Klebstoffqualität
Verändert das Reaktionsprofil, die Verarbeitbarkeit, die Beständigkeit und den Zeitablauf der Anpassung
Aushärtungstemperatur
Kann die Reaktion innerhalb des validierten Betriebsbereichs beschleunigen oder verlangsamen
Auftragsmenge und Vermischung
Beeinflusst die Verteilung des Klebstoffs und die beabsichtigte Zweikomponentenreaktion
Tinte und Oberflächenbeschaffenheit
Ändert die Festigkeit und Konsistenz der Klebeverbindung
Metallisierte, Folien-, Nylon- oder beschichtete Folien
Erfordert möglicherweise eine strukturbezogene Validierung anstelle eines Standardzeitplans
Fertig verpacktes Produkt
Öl, Säure, Hitze oder aggressive Inhaltsstoffe erfordern unter Umständen eine höhere Beständigkeit
Retorten- oder Heißabfüllverfahren
Erhöht die Freigabevorschriften über die normale Verwendung bei Raumtemperatur hinaus
Technische Daten · JINYI-Produktionsplanung
Bei standardmäßigen, nicht retortgeeigneten flexiblen Laminaten sieht unsere aktuelle Produktionsplanung in der Regel ein kontrolliertes Aushärtungsfenster von 24 bis 72 Stunden vor der Freigabe zur Beutelherstellung vor, wobei die Bedingungen im Aushärtungsraum häufig auf etwa 40 bis 50 °C geregelt werden. Hierbei handelt es sich um einen anfänglichen Produktionsbereich und nicht um eine allgemeingültige Spezifikation. Die Klebstoffempfehlung, die Laminatstruktur, die protokollierten Bedingungen und die Prüfergebnisse bestimmen den tatsächlichen Freigabetermin.
Dieser Bereich ist bewusst weit gefasst. Ein schnell aushärtender Klebstoff kann eine frühere Weiterverarbeitung ermöglichen, sofern die Bedingungen des Lieferanten und unsere Prüfungen erfüllt sind. Eine anspruchsvolle Struktur mit hoher Barrierewirkung, chemischer Beständigkeit oder Hitzebeständigkeit erfordert möglicherweise eine längere Aushärtungszeit. Einkäufer sollten diesen Bereich nicht unverändert in eine Beschaffungsspezifikation übernehmen, ohne das Klebstoffsystem und die Anwendung zu spezifizieren.
Die Versiegelungsschicht beeinflusst auch den weiteren Verlauf nach dem Aushärten, da sie die Schnittstelle zwischen Heißsiegelung und dem verpackten Produkt sowie den Kontakt mit diesem bestimmt. Unser Leitfaden zu Warum die Wahl der Dichtungsschicht wichtig ist erklärt, warum die letzte Ebene nicht von der endgültigen Prozessentscheidung getrennt werden kann.
Was kann schiefgehen, wenn wir zu früh einen Einschnitt vornehmen oder Beutel anbringen?
Eine vorzeitige Verarbeitungsschritt führt zu Spannungen, Verformungen, Hitze, Druck und lokalen Belastungen, bevor der Klebstoff die für das fertige Laminat erwartete Leistungsfähigkeit erreicht hat.
Erste Anzeichen können eine schwache Verbindung zwischen den Schichten, Tunnelbildungen, Blasen, lokale Ablösungen, Verformungen oder Probleme im Bereich von Falten und Verschlüssen sein. Ein noch schwierigeres Problem ist ein Beutel, der auf der Produktionslinie zunächst einwandfrei aussieht, später jedoch instabil wird.
Ich lasse nicht zu, dass ein vorgezogener Zeitplan das Risiko auf spätere Phasen verlagert
Beim Längsschneiden wird das Laminat unter Spannung aufgewickelt, wodurch neue Schnittkanten entstehen. Bei der Beutelherstellung wird das Material wiederholt geführt, gefaltet, angehalten, erhitzt, gepresst und abgekühlt. Bei einem Standbeutel kommen Bodenfalte und mehrschichtige Überlappungen hinzu. Reißverschlüsse, Verschlusselemente und komplexe Siegelbahnen sorgen für zusätzliche lokale Belastungen. Befindet sich der Klebstoff noch in der Aushärtungsphase, können diese Arbeitsschritte eine Schwachstelle offenbaren, die auf der ursprünglichen Rolle nicht erkennbar war.
Ein fertiger Beutel kann zwar eine kurze Sichtprüfung bestehen, aber dennoch den Belastungen während der Lagerung oder des Transports nicht standhalten. Hitze, Vibrationen, wiederholtes Biegen, ölige Inhalte, säurehaltige Produkte und der Druck im gefüllten Beutel können dazu führen, dass eine ohnehin schon schwache Verbindungsstelle zu einer sichtbaren Delaminierung oder einer Schwachstelle im Bereich der Versiegelung wird. Aus diesem Grund befasst sich unser Artikel über Snackbeutel, der scheinen sicher zu sein, versagen aber in der vierten Woche unterscheidet den ersten Eindruck von der Leistung im Laufe der Zeit.
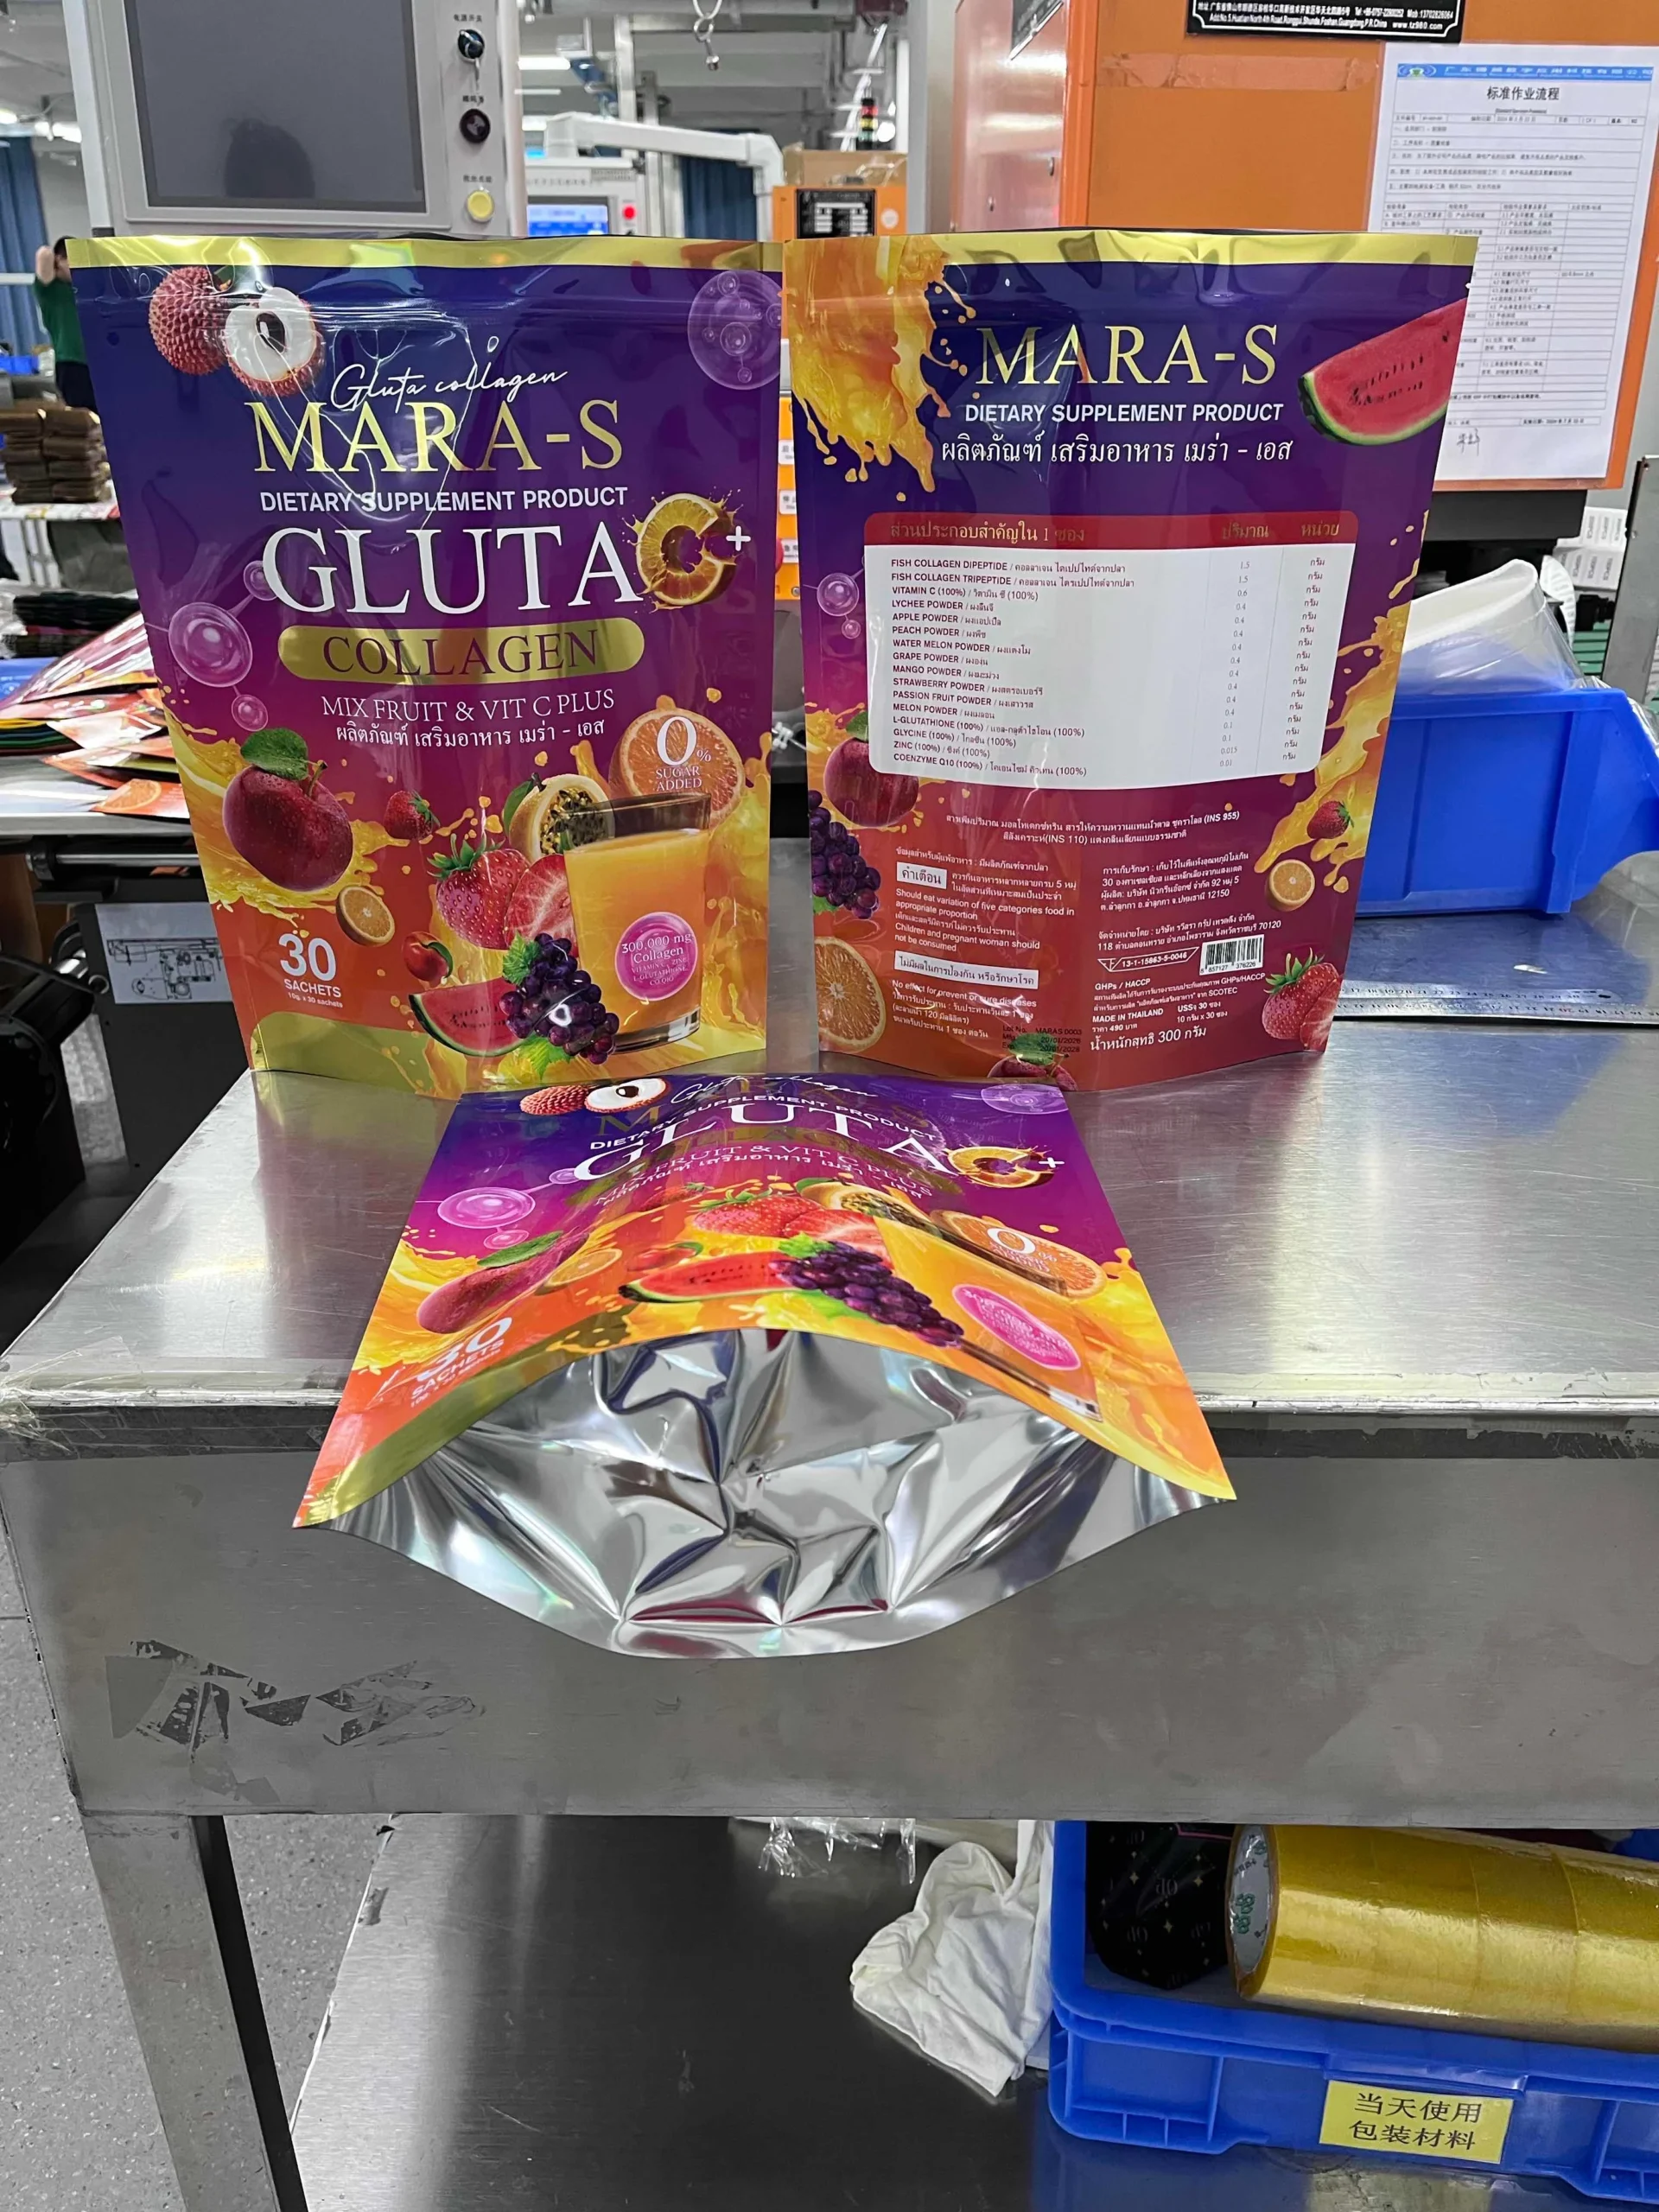
Anwendungsbeispiel · Standbeutel mit hoher Barriere für Thailand
Eines unserer Projekte in Thailand betraf einen großen bedruckten Standbeutel für einen Hersteller von Lebensmitteln und Nahrungsergänzungsmitteln. Der fertige Beutel enthielt 30 einzelne Beutel mit Kollagen-Getränkepulver. Die leuchtende, rückseitig bedruckte Außenseite, die metallisierte Barriereoptik, das Großformat und der Bodenfalz machten ihn zu einem anschaulichen Beispiel dafür, warum ich die Aushärtungszeit nicht als passiven Zeitverlust im Zeitplan betrachte.
Nach der Laminierung sah die Rolle sauber aus und konnte weiterverarbeitet werden. Das war jedoch noch nicht der Zeitpunkt, an dem wir die Beutelherstellung freigaben. Das Material musste noch den Schneidevorgang, die Bodenfalzbildung, die Seitenversiegelung und wiederholte Bahnspannungen durchlaufen. Ich hielt die laminierte Rolle in der geplanten kontrollierten Aushärtungsphase und überprüfte dann das Verhalten der Lagen an repräsentativen Stellen, bevor ich den nächsten Prozess freigab.
Bei der ersten Prüfung der Beutelherstellung lag der Schwerpunkt auf den Bereichen, in denen sich Verarbeitungsspannungen ansammeln: der Bodenfalte, den Seitensiegeln, den Schnittstellen der verschiedenen Schichten und den Schnittkanten. Außerdem haben wir geprüft, ob das Laminat nach dem Heißsiegeln stabil blieb, anstatt nur die unversiegelte Folie zu beurteilen. Nachdem das Laminat und die Testbeutel ein stabiles Verhalten für den vorgesehenen Prozess zeigten, ging der Auftrag in die Serienfertigung über.
Die wichtige Erkenntnis ist nicht, dass jeder Beutel für Nahrungsergänzungsmittel die gleiche Anzahl an Stunden benötigt. Vielmehr muss ein echter Produktionsplan die strukturspezifische Warte- und Prüfphase beinhalten. Das Weglassen dieser Phase würde die Herstellung der Beutel nicht nennenswert beschleunigen. Vielmehr würde dadurch Unsicherheit auf das Endprodukt und den Abfüllvorgang beim Kunden übertragen.
Woran erkenne ich, dass das Laminat bereit für das Schneiden, die Beutelherstellung oder die Abfüllung ist?
Ich verwende separate Trennschichten, da das Laminat beim Schneiden, bei der Beutelherstellung, beim Abfüllen und beim endgültigen Einsatz in Lebensmittelkontakt nicht denselben Anforderungen ausgesetzt ist.
Die verstrichene Zeit ist nur eine von vielen Informationen. Ich ziehe außerdem das Aushärtungsprotokoll, die Klebstoffanleitung, den optischen Zustand, das Schichtenverhalten, Testverarbeitungen, das Verhalten der Dichtung sowie alle für den Auftrag erforderlichen Dokumente zum Lebensmittelkontakt heran.
Ich verwende für verschiedene Prozesse unterschiedliche Freigabeschleusen
Eine Handhabungsfreigabe bedeutet, dass die Rolle ohne Beschädigung bewegt werden kann. Eine Schneidefreigabe bedeutet, dass das Laminat Bahnspannung und das Aufwickeln verträgt. Eine Freigabe für die Beutelherstellung bedeutet, dass es Falten, Versiegeln, Abkühlen und wiederholte maschinelle Handhabung verträgt. Eine Freigabe für die Abfüllung oder den Endverbrauch kann Kompatibilität, Hitzebeständigkeit, Migrationsverhalten oder andere anwendungsspezifische Nachweise erfordern.
Absperrschieber
Was ich bestätigen muss
Handhabung
Gleichmäßige Wicklung, korrekte Ausrichtung und keine offensichtlichen Schäden am Laminat
Schneiden
Zulässiges Verhalten der Lagen bei der Prüfung der Schnittkanten, unter Zugbelastung und beim Aufwickeln
Beutelherstellung
Stabile Falten, Zwickel, Versiegelungen, Kanten, Aussehen und Verhalten im Probenbeutel
Befüllung und Verwendung
Verträglichkeit mit dem Produkt, Temperatur, Druck, Lagerung und Transport
Freigabe für den Kontakt mit Lebensmitteln
Entsprechende Unterlagen zum Klebstoff sowie gegebenenfalls erforderliche Migrations- oder PAA-Bewertungen
Die Prüfung hängt von der Struktur ab. Wir können die Rolle begutachten, einzelne Schichten entnehmen, das Haftverhalten über die gesamte Bahn hinweg vergleichen, Testbeutel herstellen, die versiegelten Bereiche prüfen und die Proben nach der Konditionierung erneut prüfen. Wenn die Kundenspezifikation eine formelle Prüfung vorschreibt, halten wir die Prüfbedingungen und die Zulassungskriterien fest, anstatt uns auf eine schnelle manuelle Zugprüfung zu verlassen.
Eine mechanische Verbindung ist nicht dasselbe wie die Zulassung für den Kontakt mit Lebensmitteln
Dies ist insbesondere bei Lebensmittelverpackungen von Bedeutung. Ein Laminat kann sich mechanisch stabil anfühlen, bevor alle Fragen zum Lebensmittelkontakt geklärt sind. Einige Polyurethan-Klebstoffsysteme können reaktive aromatische Isocyanate hinterlassen; bei Kontakt mit Feuchtigkeit können primäre aromatische Amine (PAA) entstehen. Was geprüft werden muss, hängt vom Klebstoff, der Struktur, der Aushärtung, dem Lebensmittel, den Kontaktbedingungen und dem Zielmarkt ab.
Eine von Fachkollegen begutachtete und in PubMed indexierte Studie untersuchte mithilfe von Flüssigchromatographie-Massenspektrometrie die Migration von PAA und verfolgte deren Entwicklung während der industriellen Aushärtung von mehrschichtigen Kunststofflaminaten, bevor diese an einen Anwender in der Lebensmittelindustrie ausgeliefert wurden. Diese Untersuchung untermauert eine einfache Produktionsregel: Das mechanische Erscheinungsbild allein reicht nicht als Nachweis für die Freigabe zum Kontakt mit Lebensmitteln aus.
Beleg · Lambertini et al., 2014
Die Forscher untersuchten die mögliche Migration von primären aromatischen Aminen während der industriellen Aushärtung von mehrschichtigen Kunststofflaminaten und zeigten damit auf, warum die Aushärtung und die Freisetzung bei Lebensmittelkontakt nicht nur anhand einer visuellen Prüfung der Haftung bewertet werden dürfen. Den PubMed-Eintrag anzeigen →
Auch der Geruch ist für sich genommen kein verlässlicher Test zur Überprüfung der Aushärtung. Ein Geruch kann von Tinte, Lösungsmittelrückständen, Folien, Klebstoffkomponenten oder der Umgebung stammen. Das Fehlen eines Geruchs ist kein Beweis für eine vollständige Aushärtung, und das Vorhandensein eines Geruchs gibt keinen Aufschluss über die eigentliche Ursache. Ich stütze mich auf dokumentierte Daten und geeignete Prüfverfahren, anstatt eine sensorische Beobachtung zur Freigaberegel zu machen.
Was sollten Käufer klären, bevor sie uns bitten, die Lieferzeit zu verkürzen?
Eine kürzere Aushärtungszeit ist nur dann zulässig, wenn der gewählte Klebstoff, das Laminat, die kontrollierten Bedingungen, der nachfolgende Prozess und der Prüfplan dies zulassen.
Käufer sollten die Produktverpackung, die Abfülltemperatur, den Folienaufbau, das Beutelformat, den Versiegelungsprozess, die Lagerung, den Transport, den Zielmarkt und den gewünschten Markteinführungstermin bestätigen, bevor sie das Werk bitten, die Aushärtungszeit zu verkürzen.
Ich verkürze die Haltezeit nur, wenn die Fakten dafür sprechen
Schnell aushärtende Klebstoffe gibt es tatsächlich, doch ihre Angaben sind produktspezifisch. H.B. Fuller gibt an, dass sein lösungsmittelfreier Klebstoff „Flextra Fast SF8400/XR1700“ die Montage von Beuteln und Reißverschlüssen oder Verschlusselementen innerhalb eines Tages ermöglicht und die PAA-Richtlinien für die meisten Strukturen bereits nach einem Tag erfüllt. Dies ist ein nützlicher Beleg dafür, dass eine schnellere Verarbeitung technisch realisierbar ist. Es ist jedoch kein Beweis dafür, dass jeder Klebstoff, jede Struktur oder jeder Fertigungsprozess innerhalb eines Tages fertiggestellt werden kann.
Nachweis · H.B. Fuller Flextra Fast
H.B. Fuller gibt an, dass sich die meisten Strukturen mit einem bestimmten Klebstoffsystem innerhalb eines Tages zu Beuteln verarbeiten oder montieren lassen und die PAA-Anforderungen schnell erfüllt werden können. Diese Aussage bezieht sich auf dieses Produkt und die angegebenen Bedingungen, nicht auf laminierte Beutel im Allgemeinen. Zur Quelle von H.B. Fuller →
Wenn die Vorlaufzeit entscheidend ist, ziehe ich es vor, dies zu besprechen, bevor der Klebstoff und der Materialaufbau feststehen. Wir können dann prüfen, ob ein geeignetes, schneller aushärtendes Klebstoffsystem mit den Folien, der Druckfarbe, dem Produkt, dem Heißsiegelverfahren und den Compliance-Anforderungen kompatibel ist. Der Versuch, nach der Laminierung Zeit aufzuholen, indem man die validierte Haltezeit überspringt, ist eine andere Entscheidung und birgt ein anderes Risiko.
Überprüfen Sie das tatsächlich verpackte Produkt, einschließlich Öl, Säure, Aromastoffe, Alkohol oder anderer aggressiver Bestandteile.
Überprüfen Sie die Abfülltemperatur, das Verschlussverfahren sowie etwaige Pasteurisierung, Heißabfüllung, Abkochen oder Retortenbehandlung.
Überprüfen Sie den Laminataufbau und stellen Sie fest, ob metallisierte Folien, Beschichtungen, Nylon oder spezielle Dichtstoffe verwendet werden.
Bitte geben Sie an, ob sich die nächste Frist auf das Schneiden, die Beutelherstellung, die Abfüllung, den Versand oder die Freigabe für den Kontakt mit Lebensmitteln bezieht.
Überprüfen Sie den Zielmarkt sowie etwaige kundenspezifische Anforderungen hinsichtlich Migration, Deklaration oder Tests.
Planen Sie ausreichend Zeit für eine repräsentative Überprüfung der Konvertierung ein, anstatt den Verlassen des Aushärtungsraums als automatische Freigabe zu betrachten.
JINYI kann diese Bedingungen mithilfe unserer Maßgeschneiderte Verpackungslösungen. Die sinnvollste Frage lautet nicht einfach: ‘Können Sie den Prozess beschleunigen?’, sondern: ‘Welche Konstruktion, welcher Klebstoff, welche kontrollierten Bedingungen und welche Prüfverfahren würden meinen gewünschten Termin ermöglichen, ohne dabei Risiken auf den fertigen Beutel zu übertragen?’
Wie wir bei JINYI sicherstellen, dass die Aushärtung nahtlos in den nächsten Prozess übergeht
Bei JINYI werden Druck, Laminierung, Aushärtung, Längsschneiden und die Herstellung von Beuteln als ein zusammenhängender Produktionsablauf gesteuert. Eine Rolle wird nicht einfach weitergeleitet, nur weil es der Zeitplan so vorsieht. Die Laminierungsdaten und Aushärtungsbedingungen bleiben dem Auftrag zugeordnet, und das nächste Team prüft das Materialverhalten, bevor die gesamte Bestellung weiterbearbeitet wird.
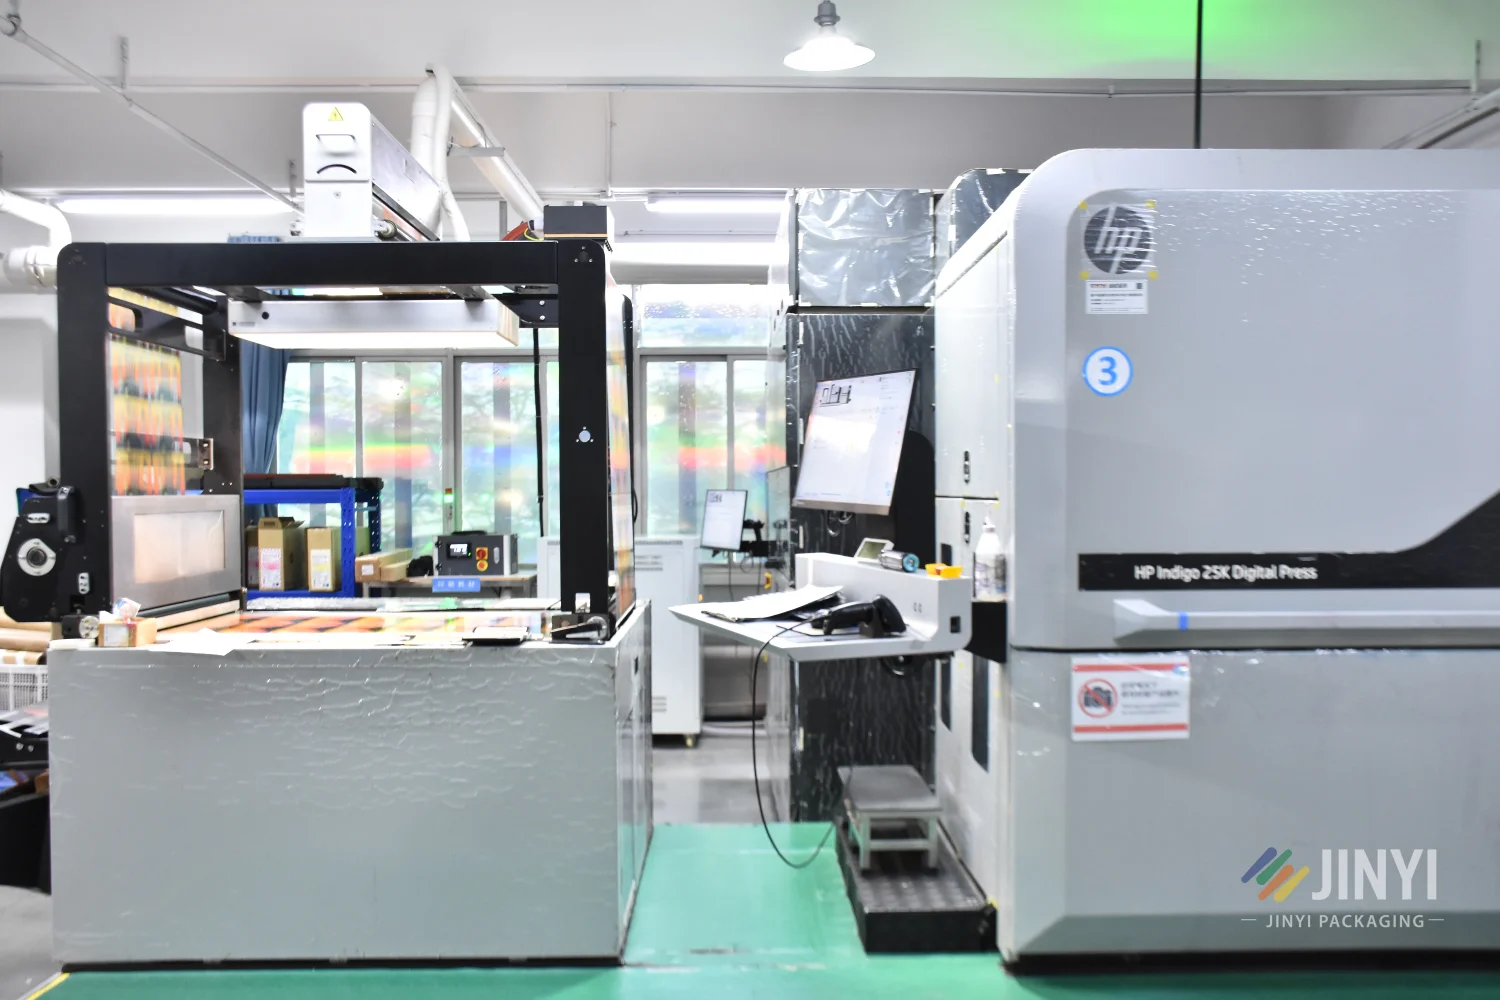
HP Indigo 25K bei JINYI - konsistente Farbausgabe über alle Drucksysteme dank ESKO Automation Engine
Diese Verbindung ist entscheidend, wenn es sich um eine große, stark bedruckte oder metallisierte Struktur handelt oder wenn zu erwarten ist, dass sie anspruchsvollen Abfüll- und Lagerbedingungen ausgesetzt ist. Unsere Anlagen ermöglichen es uns, die nächste Verarbeitungsprüfung im selben Werk durchzuführen, während unsere Materialunterlagen und Qualitätsaufzeichnungen dem Käufer eine klarere Grundlage für die Freigabe bieten. Das ist der stille Mehrwert der werkseigenen Kontrolle: Probleme können behoben werden, bevor sie zu fertigen Beuteln werden.
Schlussfolgerung
Laminierte Beutel benötigen eine Aushärtungszeit, um eine zuverlässige Verbindung zu bilden. Ich gebe die Rolle erst frei, wenn ihre Struktur, der Aushärtungsverlauf, der nachfolgende Verarbeitungsschritt und der Endverwendungszweck dies zulassen.
Wenn Sie möchten, dass wir das Aushärtungsrisiko vor der Produktion prüfen, senden Sie uns bitte das verpackte Produkt, die Abfüllbedingungen, das Beutelformat, die Materialzusammensetzung, den Zielmarkt und den gewünschten Termin zu.
JINYI ist ein Hersteller von kundenspezifischen flexiblen Verpackungen mit mehr als 15 Jahren Produktionserfahrung und beliefert Marken aus den Bereichen Lebensmittel, Nahrungsergänzungsmittel, Kaffee, Tiernahrung und Konsumgüter in mehr als 70 Ländern. Wir produzieren Standbodenbeutel, Flachbodenbeutel, Kissenbeutel und Seitenfaltenbeutel aus PET/AL/PE, PET/VMPET/PE und anderen Barrierespezifikationen - mittels HP Indigo-Digitaldruck ab 500 Stück und Tiefdruck bei Großserien - mit vollständiger Materialdokumentation als Standard bei jeder Bestellung.
Das ist es, was Vom Film zum fertigen Produkt - richtig gemacht in der Praxis bedeutet.
Mark
Leiter der Produktionsleitung - JINYI Packaging
Mark leitet die Produktionsplanung und Auftragskoordination bei JINYI. Mit seinem betriebswirtschaftlichen Hintergrund und seiner praktischen Erfahrung in der Fertigung konzentriert er sich darauf, Qualität, Vorlaufzeit und Ausführung bei kundenspezifischen Verpackungsaufträgen stabil zu halten.
Planung der ProduktionPünktliche LieferungTeamübergreifende Koordination
Wie lange müssen laminierte Beutel normalerweise aushärten?
Es gibt keine allgemeingültige Aushärtungszeit. Bei Standardkonstruktionen ohne Autoklavierung geht unsere Produktionsplanung in der Regel von einem kontrollierten Zeitfenster von 24 bis 72 Stunden aus, doch die tatsächliche Dauer hängt vom Klebstoff, der Konstruktion, der Temperatur, dem Verwendungszweck und den Ablösungsprüfungen ab.
Kann laminierte Folie geschnitten werden, bevor sie vollständig ausgehärtet ist?
Manchmal erreicht ein Laminat bereits die für das Schneiden erforderliche Ablösefestigkeit, bevor es die für den Endverwendungszweck erforderliche Ablösefestigkeit erreicht hat. Wir gehen so nur vor, wenn die Klebstoffspezifikationen, die protokollierten Bedingungen und die Laminatprüfungen die damit verbundenen Spannungen und das Aufwickeln zulassen.
Kann die Herstellung der Beutel unmittelbar nach der Laminierung beginnen?
Normalerweise nicht. Bei der Beutelherstellung kommen Faltenbildung, Hitze, Druck, Bahnspannung sowie Belastungen an den Seitenfalten und Kanten hinzu. Eine trocken aussehende Rolle ist kein ausreichender Beweis dafür, dass das Laminat fertig ist.
Macht eine höhere Aushärtungstemperatur den Prozess immer sicherer?
Nein. Die Temperatur kann die Reaktion innerhalb eines validierten Prozesses beschleunigen, muss jedoch mit dem Klebstoff, den Folien, den Druckfarben, den Beschichtungen, den Wickelbedingungen und den Herstellerangaben vereinbar bleiben.
Kann eine längere Aushärtungszeit eine mangelhafte Laminierung beheben?
Nein. Mehr Zeit allein kann ein falsches Mischungsverhältnis, Verunreinigungen, eine mangelhafte Oberflächenbehandlung, inkompatible Druckfarben, einen ungleichmäßigen Farbauftrag oder andere Prozessfehler nicht zuverlässig beheben. Die Ursache muss ermittelt und behoben werden.
Reicht eine hohe Haftfestigkeit für die Freigabe bei Kontakt mit Lebensmitteln aus?
Nicht an sich. Mechanische Verbindung, Dokumentation der Klebeverbindung, Überlegungen zur Migration, PAAs, vorgesehene Lebensmittel, Kontaktbedingungen und Marktanforderungen erfordern möglicherweise eine gesonderte Prüfung.
Kann ein schnell aushärtender Klebstoff die Vorlaufzeit für Beutel verkürzen?
Ja, sofern ein bestimmter schnell aushärtender Klebstoff mit dem Laminat kompatibel ist und die angegebenen Verarbeitungs- und Konformitätsbedingungen erfüllt sind. Die Angabe eines Herstellers zur schnellen Aushärtung lässt sich nicht automatisch auf einen anderen Klebstoff oder eine andere Konstruktion übertragen.