Material de rolo de alto desempenho construído para velocidade, consistência e produção escalável de embalagens.
Saco de Mylar cortado
Presença de grande impacto nas prateleiras com uma forte barreira de proteção para manter os produtos frescos e em conformidade com as normas.
Bolsas planas
Um formato económico e economizador de espaço que proporciona um desempenho de selagem fiável para a venda a retalho e expedição diária.
Bolsas com bico para líquidos
Embalagem resistente a fugas e fácil de verter que aumenta a comodidade do utilizador e reduz a confusão na entrega.
Embalagem de sacos de almofadas
Embalagem tipo saqueta, leve e rápida de embalar, ideal para produtos de grande volume e para uma marca limpa.
Bolsa Quad Seal
Estabilidade semelhante à de uma caixa com um atrativo de prateleira de primeira qualidade - óptima para enchimentos mais pesados e um aspeto mais “vertical”.
Sacos com reforço lateral
Sacos de grande capacidade e eficientes em termos de espaço que maximizam o volume de enchimento, mantendo uma forma limpa e estruturada.
Bolsas de pé
Um dos formatos de crescimento mais rápido, que combina uma forte exposição nas prateleiras, um custo de transporte mais baixo e uma grande proteção da frescura.
Sacos de fundo plano
Caixa de jóias tipo gaveta
Caixas de jóias com gaveta para um desempacotamento de qualidade e uma proteção rígida.
Caixa de jóias com tampa flip-top
Caixas de jóias flip-top com construção rígida e apresentação de luxo.
Estojo rígido retrátil de duas peças
Caixas rígidas de duas peças para uma proteção e apresentação de luxo.
Caixas de correio
Caixas de correio em cartão canelado para um envio seguro e um desempacotamento com marca.
Caixas de exposição
Caixas de exposição personalizadas para vendas ao balcão e grande visibilidade nas prateleiras.
Caixas de oferta
Caixas de oferta personalizadas com estrutura e opções de acabamento premium.
Caixas de embalagem com manga
Caixas de manga com invólucros impressos para uma marca flexível.
Caixa inferior com fecho automático
Caixas de fundo com fecho automático de montagem rápida para retalho e comércio eletrónico.
Caixa de fundo com fechadura
Caixas de fundo com fecho para uma embalagem rápida e um forte suporte de carga.
Caixas de extremidade de dobragem reta
Caixas com extremidades rectas para um fecho perfeito e exposição a retalho.
Saco de papel personalizado
Sacos de oferta de papel personalizados com pegas fortes e impressão nítida da marca.
Copos para frio em PET transparente
Copos frios PET transparentes para bebidas geladas - transparentes, robustos e resistentes a fugas.
Saco de oferta personalizado
Sacos de oferta de papel personalizados com pegas fortes e impressão nítida da marca.
Copo de papel
Copos de papel para bebidas quentes com fixação confortável e impressão limpa e consistente.
Bolsas planas para cannabis
Bolsas planas para cannabis com barreira elevada e espaço livre para rotulagem.
Sacos Mylar para ervas daninhas
Sacos de mylar para ervas daninhas com barreira forte, fechos de correr e opções de controlo de odores.
Caixas de lata personalizadas
Caixas de estanho personalizadas para uma proteção premium, reutilização e impressão a cores.
Etiquetas de manga retrátil
Etiquetas de manga retrátil com cobertura de 360° e impacto na prateleira.
Etiquetas em rolo personalizadas
Rótulos em rolo personalizados para uma aplicação rápida e uma rotulagem consistente da marca.
Autocolante cortado
Autocolantes cortados com arestas limpas e opções de materiais duradouros.
Folhas de autocolantes Kiss Cut
Folhas de autocolantes cortadas à mão para desenhos flexíveis e fáceis de descolar.
A JINYI partilha orientações práticas sobre embalagens para as suas decisões.
É fácil prometer a substituição do papel de alumínio ou do PET por uma estrutura à base de PE. O difícil é manter o produto protegido e a embalagem estável em todas as máquinas.
Sim, uma bolsa de PE monomaterial pode proporcionar uma elevada barreira quando os requisitos relativos ao oxigénio, à humidade, à selagem e ao prazo de validade são concebidos em conjunto. A resposta depende do produto, da camada de barreira funcional, da estrutura completa da película e dos resultados dos ensaios realizados na embalagem final — e não apenas da expressão “monomaterial”.
Quando analiso esta alteração na nossa fábrica, começo por definir o que o produto tem de suportar. Depois, vou avançando de trás para a frente, passando pela barreira alvo, pela banda de impressão, pela banda de selagem, pela camada funcional, pelo adesivo, pelo formato da embalagem, pelo método de enchimento, pela rota de transporte e pelas diretrizes de reciclagem. Uma estrutura só está pronta quando protege o produto e funciona de forma consistente, desde o filme até à embalagem acabada.
«Monomaterial» não significa uma única camada física. Várias camadas à base de PE podem assegurar a impressão, a rigidez, a vedação e a proteção do produto.
O PE já lida bem com a humidade. Os alimentos sensíveis ao oxigénio necessitam normalmente de uma função de barreira adicional compatível.
A barreira elevada é um dos objetivos do projeto. Defini a taxa de transmissão de oxigénio e a taxa de transmissão de vapor de água com base no produto real e no prazo de validade.
O EVOH pode ser compatível com um processo de reciclagem de PE. A sua quantidade e a construção na íntegra têm ainda de ser verificadas à luz das diretrizes aplicáveis.
Os dados da película plana não constituem uma aprovação definitiva. As costuras, os reforços, a flexão, o calor e a conversão podem alterar o resultado final da bolsa.
A proteção vem antes do sinistro. Não comercializo nenhuma estrutura reciclável que não consiga suportar o produto com segurança durante o enchimento, o transporte, o armazenamento e a utilização.
Será que um saco de PE monomaterial consegue realmente oferecer uma elevada barreira?
O erro comum é comparar “PE” com “folha metálica”, como se cada um desses termos descrevesse um nível fixo de proteção.
Uma bolsa com predominância de PE pode atingir parâmetros exigentes em termos de oxigénio e humidade, mas o resultado deve-se à estrutura completa e não apenas à resina de PE. Os diferentes tipos de PE, o PE orientado, os revestimentos, o EVOH, as camadas de ligação, os adesivos, a cobertura de impressão e o design do selante influenciam, todos eles, o desempenho final.
Aprecio a função que a bolsa pode desempenhar, não o nome que consta nas especificações
Uma bolsa monomaterial pode conter várias camadas físicas. O termo “mono” refere-se à principal família de polímeros e à via de reciclagem prevista. Não significa que exijamos que uma única folha fina de PE comum suporte a arte final, permaneça plana sob o calor da impressão, bloqueie o oxigénio, resista a perfurações, forme um reforço lateral e sela dentro do mesmo intervalo restrito de temperatura.
Numa estrutura prática de PE, uma camada pode proporcionar imprimibilidade e estabilidade no sentido da máquina, outra pode desempenhar a função de barreira e a camada interior pode assegurar o contacto com o produto e a selagem a quente. As camadas são selecionadas de forma a que o polietileno continue a ser a família de materiais dominante e os outros materiais funcionais se mantenham compatíveis com o fluxo de reciclagem pretendido.
É por isso que não respondo a um comprador dizendo que “o PE é de alta barreira” ou que “o PE é de baixa barreira”. Ambas as afirmações são demasiado vagas. Pergunto o que é que vai ser embalado, o que é que o danifica em primeiro lugar, quanto tempo tem de durar e em que condições de temperatura e humidade. Só então é que “alta barreira” se torna uma especificação útil.
O que significa “barreira elevada” para o produto?
Um valor muito baixo na ficha técnica de uma película pode parecer impressionante e, mesmo assim, ser a resposta errada para a encomenda.
«Barreira elevada» significa que a embalagem mantém o oxigénio, a humidade, o aroma, a luz ou a gordura dentro de limites que protegem o produto durante o prazo de validade previsto. O nível exigido varia consoante a formulação, o tamanho da embalagem, o espaço livre, as condições de armazenamento, transporte e enchimento.
Antes de escolher a película, distingo o risco relacionado com o oxigénio do risco relacionado com a humidade
A taxa de transmissão de oxigénio (OTR) mede a quantidade de oxigénio que atravessa um material em condições de ensaio especificadas. A taxa de transmissão de vapor de água (WVTR) faz o mesmo em relação ao vapor de água. Valores mais baixos indicam uma barreira mais resistente, mas um valor apresentado sem indicar a temperatura, a humidade relativa, a composição da amostra e o método de ensaio é incompleto.
Risco do produto
O que verifico
Por que é que a resposta muda?
Oxidação
OTR, espaço livre, oxigénio residual, integridade do fecho e da vedação
As gorduras, os corantes, as vitaminas e os aromas não reagem ao mesmo ritmo
Aumento da humidade
WVTR, humidade, área de embalagem e sensibilidade do produto seco
Um pó pode aglomerar-se antes de o seu sabor se alterar
Perda de humidade
Atividade da água, percurso de selagem e temperatura de armazenamento
Os produtos moles podem endurecer mesmo quando a proteção contra o oxigénio é adequada
Aroma ou odor
Substâncias voláteis do produto, sorção pela película e fuga da embalagem completa
Um filme pode cumprir um valor-alvo de oxigénio e, mesmo assim, perder ou absorver odores
O tamanho da embalagem também é importante. Os resultados da transmissão são normalmente apresentados por unidade de área, enquanto o produto está sujeito à área total da embalagem, além das fugas através das juntas e fechos. Uma saqueta pequena e uma embalagem vertical grande, ambas fabricadas com o mesmo filme, não expõem o produto à mesma quantidade total de infiltração. O peso do enchimento e o espaço livre alteram novamente o resultado.
Evidências · Métodos de ensaio de barreira da ASTM
A norma ASTM D3985-24 abrange os ensaios de transmissão de oxigénio através de películas e folhas de plástico, enquanto a norma ASTM F1249-25 abrange a transmissão de vapor de água através de materiais de barreira flexíveis. Ambos os resultados devem ser interpretados tendo em conta as condições acordadas relativas às amostras e aos ensaios. Consultar a norma ASTM D3985-24 →Consulte a norma ASTM F1249-25 →
O nosso guia específico explica como eu escolho entre proteção contra a humidade, o oxigénio, a luz e a perda de aroma. No que diz respeito a este artigo, o ponto importante é simples: não ajusto todos os produtos para os valores mais baixos disponíveis de OTR e WVTR. Especifico uma proteção suficiente para o risco real e verifico-a em condições relevantes.
Por que é que o PE lida melhor com a humidade do que com o oxigénio?
Muitas embalagens de PE já oferecem uma boa resistência ao vapor de água, mas os alimentos sensíveis ao oxigénio revelam o ponto fraco de uma estrutura comum feita apenas de PE.
O polietileno é naturalmente adequado para a resistência à humidade e à selagem a quente, embora a sua barreira ao oxigénio não seja, normalmente, suficiente para produtos com requisitos exigentes em termos de oxidação ou aroma. Um design de mono-PE de alta barreira proporciona, assim, proteção contra o oxigénio sem comprometer a reciclagem do PE.
Utilizo cada camada de PE para a função em que tem melhor desempenho
A camada interior deve garantir uma vedação fiável e proteger a superfície em contacto com o produto. A camada exterior deve permitir a impressão, resistir ao alongamento e manter-se estável durante os processos de registo, laminação, corte longitudinal e confeção de sacos. O PE orientado, como o MDO-PE, pode conferir rigidez e controlo dimensional, mas não dispensa a necessidade de verificar a resposta ao calor e o desempenho de barreira.
No caso de alimentos secos sensíveis ao oxigénio, frutos secos, pós nutricionais, produtos relacionados com o café ou ingredientes sensíveis ao aroma, o filme necessita frequentemente de uma barreira funcional separada. Essa barreira pode ser EVOH, um revestimento adequado ou outra solução testada e compatível com as diretrizes de reciclagem selecionadas. Escolho-a com base no objetivo, e não num nome de material que esteja na moda.
A humidade requer uma atenção especial, uma vez que alguns materiais de barreira ao oxigénio perdem desempenho à medida que a exposição à humidade aumenta. Por conseguinte, as camadas protetoras de PE, o design do revestimento, a posição das camadas e as condições de ensaio são fatores importantes. Um valor de OTR obtido em condições secas não deve ser aplicado a uma rota de distribuição húmida sem verificar se esse valor continua a corresponder à embalagem final.
É também por isso que a espessura, por si só, não é uma solução adequada. Adicionar mais PE comum pode melhorar a resistência e, por vezes, a resistência à humidade, mas não proporciona a mesma proteção contra o oxigénio que uma camada funcional devidamente concebida. Uma maior quantidade de material pode aumentar os custos e o consumo de resina sem resolver o verdadeiro risco.
Quais são as estruturas de mono-PE que podem proporcionar uma maior barreira?
Não existe um único “filme de PE reciclável” que se adapte a todos os alimentos, máquinas de fabrico de saquetas e mercados de venda.
As opções práticas incluem laminados de PE/PE, laminados de PE orientado sobre PE selante, estruturas de PE coextrudidas com uma barreira funcional e películas de PE revestidas aprovadas. Cada método apresenta um equilíbrio diferente entre barreira, rigidez, transparência, vedação, reciclabilidade e estabilidade de produção.
Escolho a estrutura depois de saber o percurso de conversão
Estrutura do percurso
Principal vantagem
Questão sobre a produção
PE / vedação em PE
Construção simples à base de PE com boa resistência à humidade
A proteção normal contra o oxigénio é suficiente para o produto?
MDO-PE / PE de vedação
Maior rigidez, melhor controlo da impressão e melhor manuseamento das bolsas
As telas podem funcionar sem esticar, enrolar ou sofrer deformações causadas pelo calor?
Coextrusão à base de PE com EVOH
Barreira ao oxigénio mais resistente no interior de uma tela especial
A composição completa cumpre as diretrizes de reciclagem previstas?
PE com revestimento de barreira
Revestimento funcional fino com menor massa adicionada
A flexão, a conversão e o calor da selagem danificam o revestimento?
Um laminado de duas bandas pode ser mais fácil de imprimir e transformar do que uma única banda muito complexa. Um filme coextrudido pode proteger a camada de barreira entre as camadas de PE e eliminar uma etapa de laminação separada. Uma estrutura revestida pode reduzir a quantidade de material adicionado, mas requer um manuseamento cuidadoso, uma vez que riscos, fissuras por flexão, dobras e calor podem afetar uma superfície de barreira fina. Não há um vencedor automático.
O acabamento da superfície também altera o processo. Revestimentos mate espessos, vernizes táteis, grande cobertura de tinta e efeitos decorativos aumentam a espessura do material e podem alterar o atrito, o bloqueio, a contaminação da vedação e a compatibilidade com a reciclagem. Defino a estrutura de desempenho antes de aprovar um acabamento que possa tornar mais difícil o fabrico ou a avaliação.
Como é que o EVOH pode melhorar a barreira ao oxigénio sem comprometer o processo de reciclagem do PE?
O EVOH é útil, mas considerar essa percentagem como uma autorização para todas as embalagens e todos os países é uma atitude descuidada.
O EVOH pode proporcionar uma forte proteção contra o oxigénio numa estrutura com predominância de PE, desde que a sua proporção, as camadas de ligação, a construção global e a avaliação da reciclagem sejam compatíveis com o fluxo de PE pretendido. O resultado aceite diz respeito ao projeto completo que foi testado — e não à palavra «EVOH» por si só.
Considero essa percentagem como um ponto de referência, e não como uma afirmação de marketing
O EVOH desempenha a função de barreira ao oxigénio numa proporção muito menor do que as camadas de PE, que suportam a maior parte da embalagem. Os materiais de ligação unem-no ao PE circundante, uma vez que as camadas, por si só, não se ligam naturalmente com a devida eficácia. Esses materiais de suporte também são tidos em conta na avaliação da estrutura.
A RecyClass referiu que o EVOH até 5% do peso total do filme de PE teve um impacto menor nos seus testes de reciclagem de filmes de PE, enquanto que o material acima desse nível produziu um impacto imediato na extrusão, de acordo com o estudo referido. Utilizo essa conclusão como uma referência útil para a conceção de filmes de PE na Europa. Não a transformo numa afirmação universal, porque a bolsa completa, o compatibilizador, outras camadas e o mercado-alvo continuam a determinar o resultado.
Evidências · Testes à película de PE da RecyClass
A RecyClass testou o EVOH na reciclagem de PE flexível e constatou um comportamento de extrusão diferente abaixo e acima do limiar avaliado. Estes dados ajudam a definir um limite de conceção, mas a embalagem completa continua a exigir uma análise específica para cada mercado. Leia as conclusões da RecyClass →
A questão correta do ponto de vista da engenharia não é “Contém EVOH?”, mas sim “Qual é a quantidade de material funcional presente na embalagem completa, o que o suporta, que desempenho proporciona e como é que a estrutura final é classificada na via de reciclagem prevista?”. Essa questão proporciona às equipas de aquisição, produção e design gráfico algo que podem verificar.
Que alterações ocorrem nas linhas de impressão, laminação e fabrico de bolsas?
Uma boa película de laboratório pode, mesmo assim, tornar-se um saco de má qualidade quando as tiras se esticam, se enrolam, se aglomeram ou não selam de forma uniforme.
As estruturas de mono-PE exigem um controlo mais rigoroso da tensão da banda, da entrada de calor, do alinhamento, da aderência da laminação, do atrito e da selagem, uma vez que o PE reage de forma diferente de um laminado PET/PE convencional. A estabilidade da produção deve ser integrada nas especificações.
Acompanho o filme em todas as etapas de processamento antes de o considerar pronto para produção
Na linha de impressão, observo o alinhamento e o alongamento da banda. Uma banda de PE mais flexível pode deslocar-se mais sob tensão e calor do que o PET. O PE orientado melhora o controlo, mas as configurações da linha têm ainda de se adequar ao filme. O calor excessivo ou uma tensão instável podem alterar o comprimento da repetição, distorcer a arte final e tornar mais difícil manter as dimensões finais das bolsas.
Durante a laminação, o adesivo deve unir as superfícies selecionadas sem provocar ondulações, bolhas, pontos fracos ou resíduos excessivos. O tratamento da superfície, a escolha do adesivo, o peso do revestimento, a secagem, o enrolamento e a cura influenciam todos a operação seguinte. Não reduzo o tempo de cura simplesmente porque a parte exterior do rolo parece seca. A ligação tem de estar pronta para o corte longitudinal e a confeção de sacos.
Na fabricação de sacos, a camada exterior de PE deve resistir ao calor necessário para ativar o selante interior. Se a margem de resistência ao calor for demasiado estreita, o saco pode encolher, enrugar, colar-se à barra de selagem ou perder o controlo dimensional antes de a camada interior formar uma selagem fiável. A temperatura das mandíbulas indicada na máquina é apenas um ponto de partida. A pressão, o tempo de permanência, o contacto com o filme, a velocidade da máquina, a espessura do reforço lateral e a contaminação do produto são fatores que alteram a janela útil.
O reforço inferior e as soldaduras laterais são especialmente importantes numa embalagem vertical, uma vez que várias camadas se unem numa área reduzida. Verifico a transição da soldadura, e não apenas a secção plana, que é mais fácil de avaliar. Uma soldadura com aspeto impecável pode, ainda assim, ser frágil no ponto em que o material passa de duas para quatro camadas.
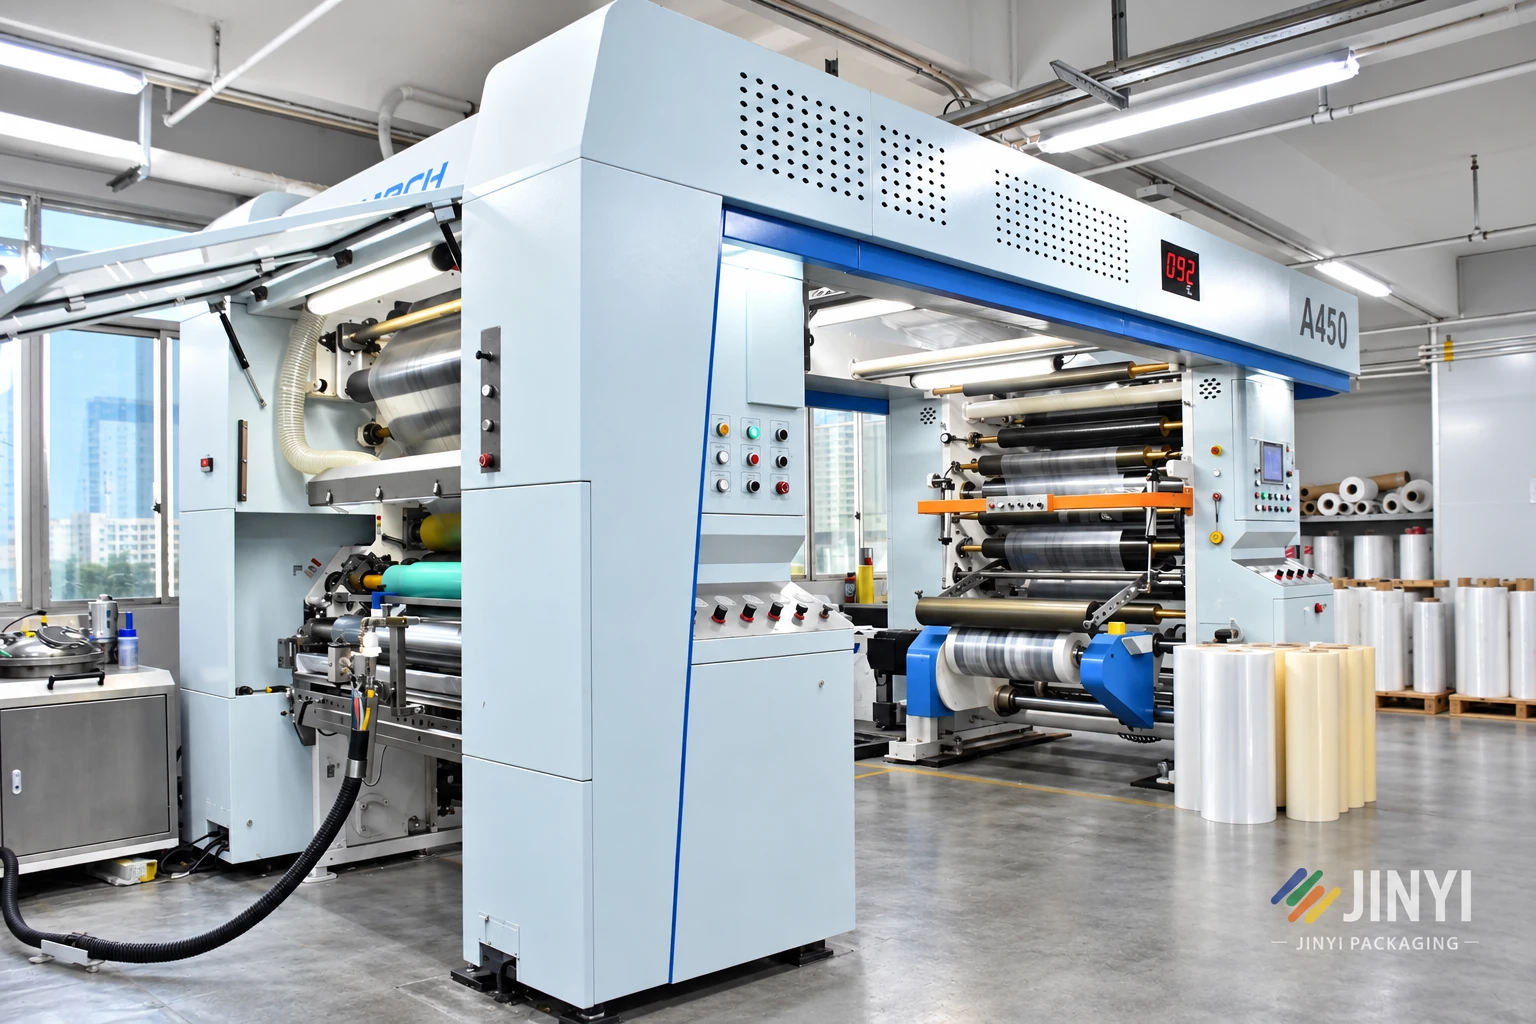
Máquina de cura de película laminada Jinyi
Um caso real da JINYI: uma bolsa de PE monomaterial de alta barreira para embalagem de alimentos
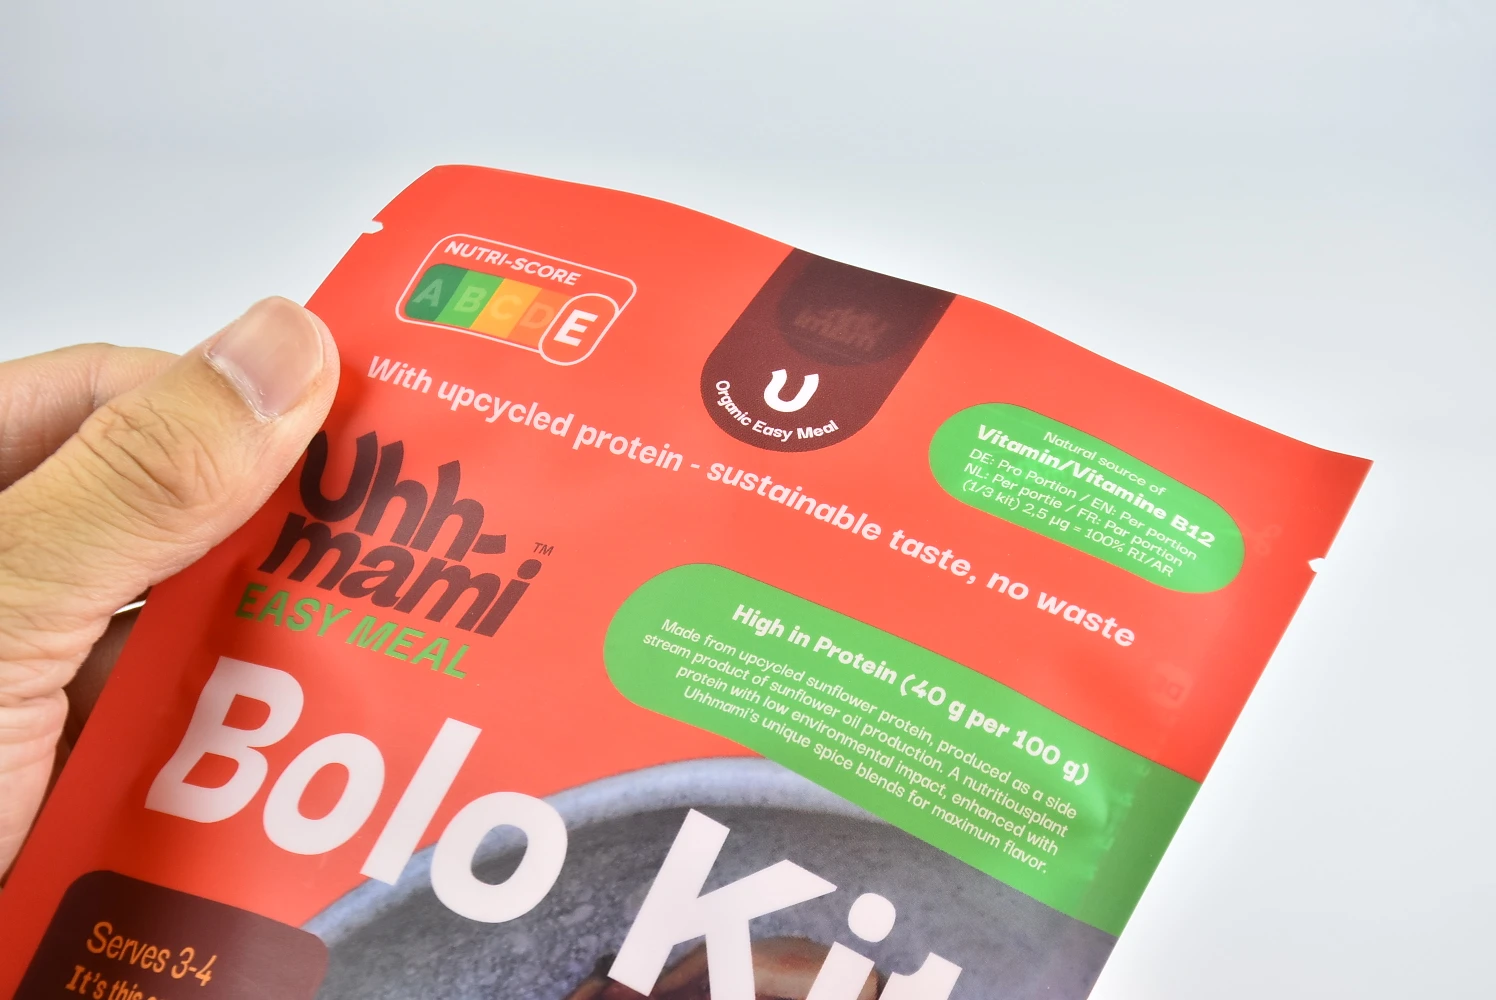
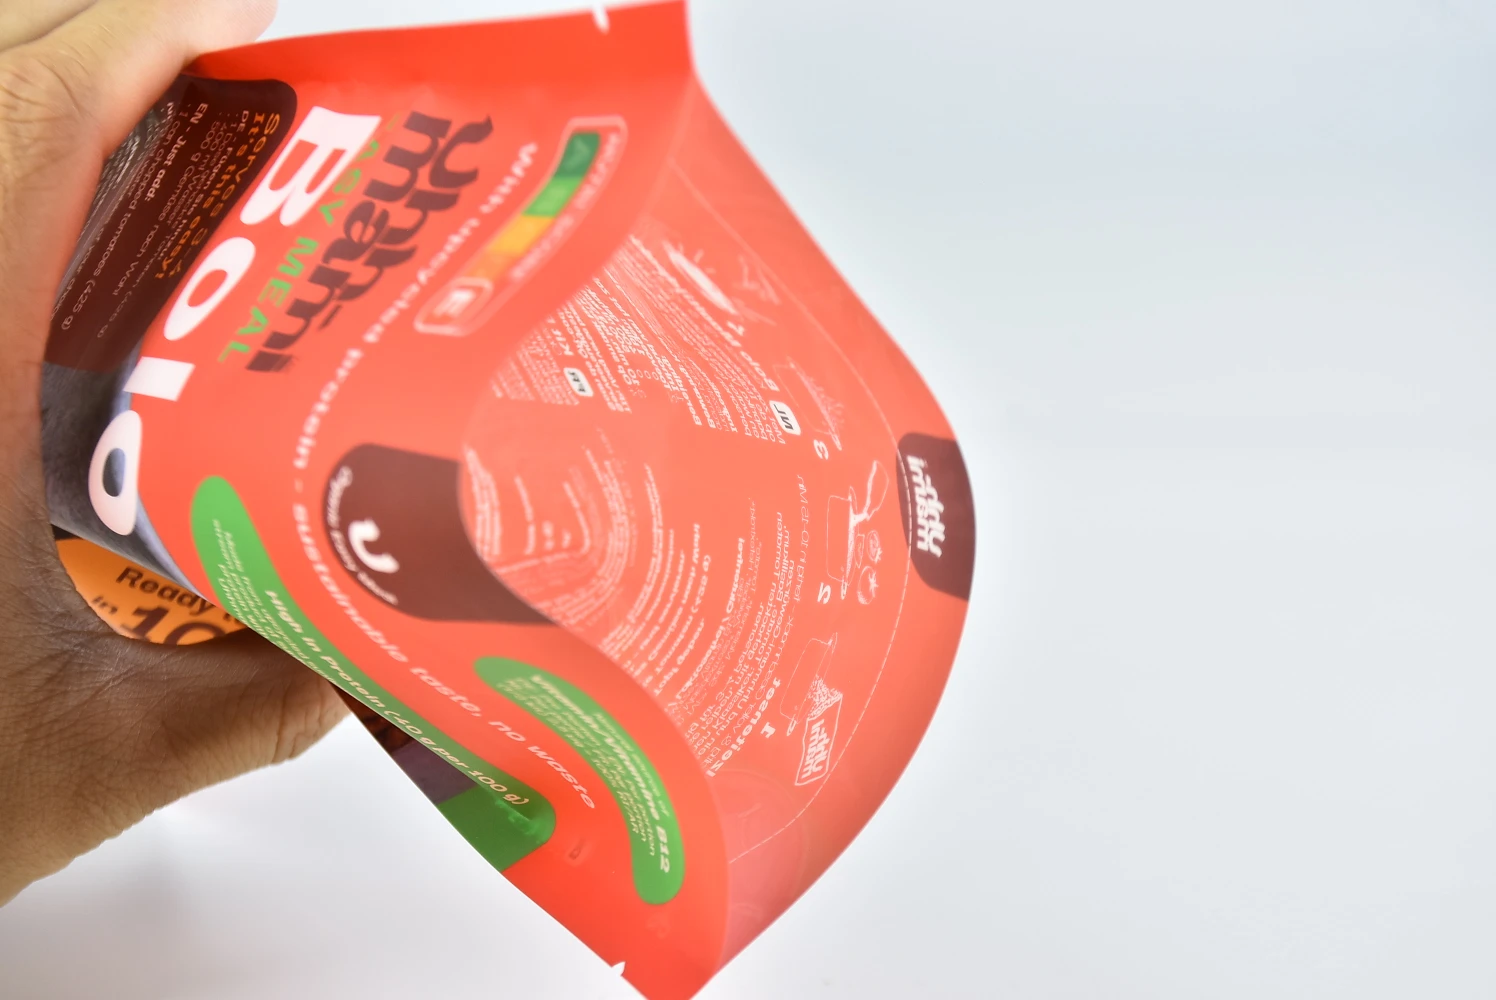
Esta bolsa tem um aspeto simples e é suave ao toque. A sua conceção exigiu mais do que a simples substituição de um laminado convencional por PE.
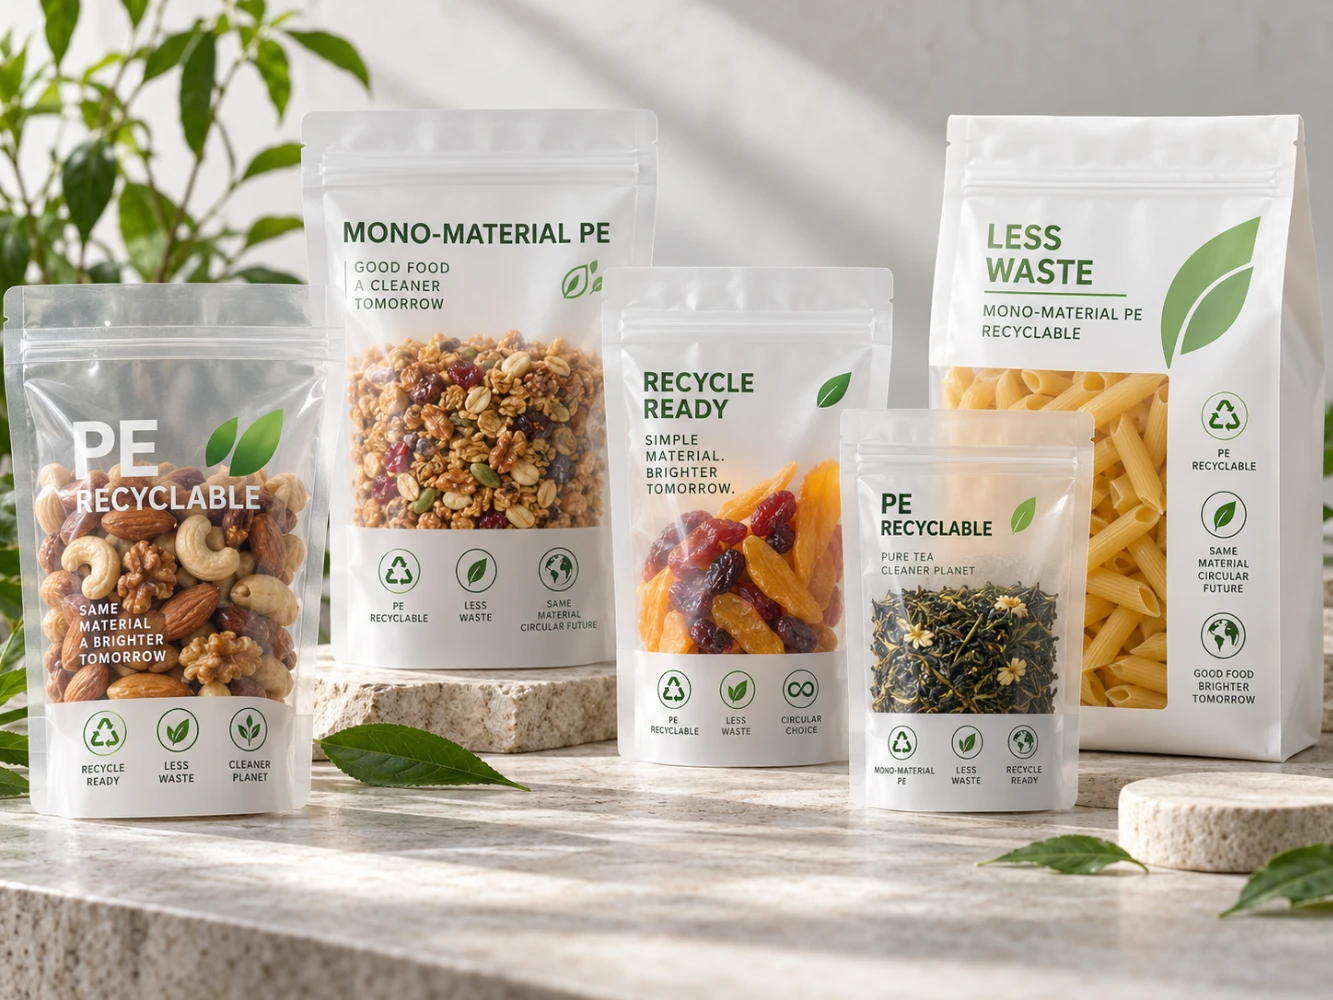
A JINYI produziu esta bolsa vertical de alta barreira, com predominância de PE, para uma base de refeição seca de 80 g com longa vida útil. A embalagem final combina um material de PE reciclável com o desempenho em termos de oxigénio, humidade, impressão, selagem e manuseamento exigido pela aplicação alimentar.
Mantive a estrutura centrada no produto e eliminei os componentes desnecessários
A embalagem utiliza um reforço na base para que o produto possa ficar de pé na prateleira. Não utiliza fecho de correr, bico, válvula, camada de papel, PET, folha de alumínio nem película metalizada. Isso elimina várias questões de compatibilidade e mantém a construção centrada na solução de PE. O corpo mantém-se flexível, uma vez que a suavidade é característica desta família de películas; a rigidez é apenas um dos fatores que determinam se a bolsa pode funcionar e ficar em pé corretamente.
Não procurámos que a embalagem tivesse o aspeto de um laminado de PET/PE ou de folha metálica. Concebemo-la para funcionar como PE. A camada exterior tinha de apresentar a arte final e manter-se estável ao longo do processo de transformação. A estrutura interior tinha de assegurar as funções de selagem e de contacto com o produto. A função de barreira tinha de proteger os alimentos secos sem introduzir uma camada de barreira convencional incompatível.
A análise da produção centrou-se nos verdadeiros pontos fracos: o alinhamento durante a impressão, a qualidade da aderência após a laminação, o estado do rolo antes do corte, a formação das selagens laterais e inferiores, as dimensões finais, a capacidade de manter-se em pé e a integridade da bolsa finalizada. Este caso demonstra que uma bolsa de PE flexível pode, ainda assim, cumprir uma tarefa exigente de embalagem alimentar quando as camadas e o processo de transformação são concebidos em conjunto.
Isso não significa que se deva copiar o mesmo modelo para todos os alimentos secos. Um produto com mais gordura sensível à oxidação, um prazo de validade mais longo, uma área de embalagem maior, condições de humidade mais adversas ou uma linha de enchimento diferente pode necessitar de um objetivo de barreira e de um design de selagem distintos. Utilizo o caso como referência de produção e, em seguida, reavalio as especificações para o próximo produto.
A JINYI inspeciona de perto a área de impressão e de selagem superior antes de a embalagem ser aprovada. Uma estrutura reciclável deve, ainda assim, manter um alinhamento preciso da impressão, um manuseamento estável do filme e uma selagem consistente ao longo de toda a produção.Na JINYI, realizamos um teste de flexibilidade manual para confirmar as características de manuseamento desta bolsa de PE reciclável. A estrutura macia do PE mantém-se flexível, ao mesmo tempo que proporciona a resistência necessária para as costuras de selagem e o reforço do fundo.
Que testes deve a bolsa acabada passar?
O resultado do fornecedor do filme descreve uma amostra. O cliente adquire uma embalagem impressa, laminada, cortada, selada, preparada para manuseamento e expedida.
Analiso a estrutura com base no risco associado às bolsas acabadas, e não apenas com base nos dados relativos à película plana. O plano de ensaio deve abranger as condições relativas à barreira, à aderência, às vedações, às fugas, ao manuseamento mecânico, à compatibilidade de enchimento e ao prazo de validade relevantes para o produto.
Testo as áreas em que os pacotes reais falham
Verificar
O que descobre
Condição de libertação
OTR e WVTR
Se a estrutura cumpre os objetivos relativos ao oxigénio e à humidade
O método, a temperatura, a humidade e a amostra são registados
Ligação por laminação
Risco de aderência fraca, cura incompleta ou separação de camadas
O resultado está em conformidade com a estrutura e o método de divulgação aprovados
Teste da janela de vedação
Ajustes demasiado apertados, deformações, vedações incompletas ou queimaduras
Existe uma janela de tempo estável para o equipamento de embalagem real
Verificações de fugas e de compressão
Fugas nos canais, fugas nos reforços, orifícios minúsculos e transições frágeis
As amostras acabadas cumprem o método acordado
Simulação de queda e transporte
Impacto, abrasão, fissuração por flexão e tensão na camada secundária
O teste reflete o peso de enchimento e o percurso de distribuição
Versão de avaliação do produto
Contaminação do enchimento, da vedação, odor, aglomeração ou interação entre produtos
O cliente aprova uma amostra e as especificações relevantes
Se o produto for novo, se o prazo de validade previsto for longo ou se a cadeia de distribuição for exigente, também pretendo um estudo de armazenamento com o produto real. Os ensaios acelerados podem ajudar a comparar estruturas, mas a marca continua a necessitar de um plano de validação que reflita as condições reais de conservação e de venda do alimento. A embalagem, por si só, não permite determinar um prazo de validade fiável.
O resultado do teste deve identificar o que foi testado. “OTR aprovado” não é suficiente. Quero saber qual é a película ou a embalagem acabada, a espessura ou a composição, a temperatura, a humidade relativa (quando relevante), o método, as unidades, o estado da amostra e o valor-alvo de aceitação. Esses detalhes impedem que dois valores tecnicamente diferentes sejam tratados como iguais.
Em que casos o Mono-PE pode substituir a folha metálica — e em que casos não deve?
A possibilidade de reciclagem é importante, mas não constitui motivo para reduzir o nível de proteção abaixo dos requisitos de segurança do produto.
O Mono-PE é uma opção a considerar quando as suas características comprovadas em termos de barreira, vedação, resistência mecânica e compatibilidade com o enchimento satisfazem plenamente o caso de utilização. A folha metálica ou outra estrutura convencional de alta barreira continua a ser a escolha correta quando a solução de PE ainda não consegue fazer face ao risco de forma fiável.
Não vou rebaixar a classificação da embalagem só para melhorar uma linha relativa ao ambiente na ilustração
Os produtos secos com uma sensibilidade ao oxigénio controlável, níveis de humidade adequados, prazo de validade realista e distribuição controlada são, frequentemente, bons candidatos para o mono-PE de alta barreira. O mesmo se aplica quando o produto e a linha de enchimento podem funcionar dentro da janela de selagem do PE e o mercado-alvo dispõe de uma via de comercialização reconhecida para o PE flexível.
Reconsidero essa alteração quando o produto necessita de proteção quase total contra a luz, transmissão de gases extremamente baixa, resistência química elevada, tratamento térmico rigoroso, armazenamento prolongado em condições de calor e humidade, ou uma resposta de selagem que a estrutura de PE selecionada não consiga proporcionar. O processamento em retorta é um exemplo claro em que a resistência à temperatura e a integridade da embalagem podem impor limites muito mais rigorosos do que no caso de uma bolsa para alimentos em ambiente seco.
A comparação deve incluir o desperdício do produto. Uma embalagem mais leve ou mais reciclável não constitui um resultado melhor se a perda de propriedades de barreira encurtar o prazo de validade, provocar devoluções ou danificar os alimentos. Em primeiro lugar, retiro a proteção desnecessária. Não retiro a proteção necessária.
Que informações deve um comprador fornecer antes de recomendarmos a estrutura?
“Bolsa reciclável de alta barreira” é uma orientação. Não constitui informação suficiente para uma especificação de produção.
Envie o produto, o peso de enchimento, o prazo de validade pretendido, a estrutura atual, o valor OTR ou WVTR pretendido, se for o caso, o método de enchimento, o equipamento de selagem, a rota de transporte, o mercado de destino, as características da embalagem e a declaração ambiental. Estes detalhes permitem-nos decidir se o mono-PE está apto para a tarefa.
Preciso de informações suficientemente detalhadas para escolher, testar e lançar a bolsa
Produto: ingredientes, teor de gordura, sensibilidade à humidade, aroma, comportamento do pó ou das partículas e requisitos relativos ao contacto com os alimentos.
Embalagem: peso de enchimento, dimensões, espaço livre, fecho, reforço lateral, janela, bico, válvula, fecho de correr e área de impressão.
Processo: temperatura de enchimento, método de selagem, velocidade da máquina, contaminação na zona de selagem, pasteurização ou outro tratamento.
Distribuição: prazo de validade, temperatura, humidade, altitude, manuseamento no comércio eletrónico, rota de exportação e embalagem secundária.
Provas: especificações atuais do filme, relatório sobre a barreira, amostras rejeitadas, observações sobre o prazo de validade e o método de aceitação do cliente.
Afirmação: país de destino, diretrizes de reciclagem, texto do rótulo, certificação ou avaliação necessária e se a indicação é “concebido para reciclagem” ou uma alegação mais abrangente.
Se esses detalhes estiverem incompletos, posso, mesmo assim, sugerir uma estrutura inicial e um percurso de amostragem. Não apresentarei esse ponto de partida como aprovação final. O comprador e a JINYI devem definir por escrito uma especificação, a amostra relevante, as condições de ensaio e os critérios de aceitação antes do início da produção em série.
Na JINYI, associamos a escolha do material ao processo de produção. A nossa equipa verifica a impressão, a laminação, a cura, o corte, a confeção dos sacos, a formação das soldaduras, as dimensões finais e a inspeção das embalagens como um todo. É assim que uma ideia de reciclagem se transforma numa encomenda de embalagens repetível, em vez de uma simples afirmação sobre o material que só funciona no papel.
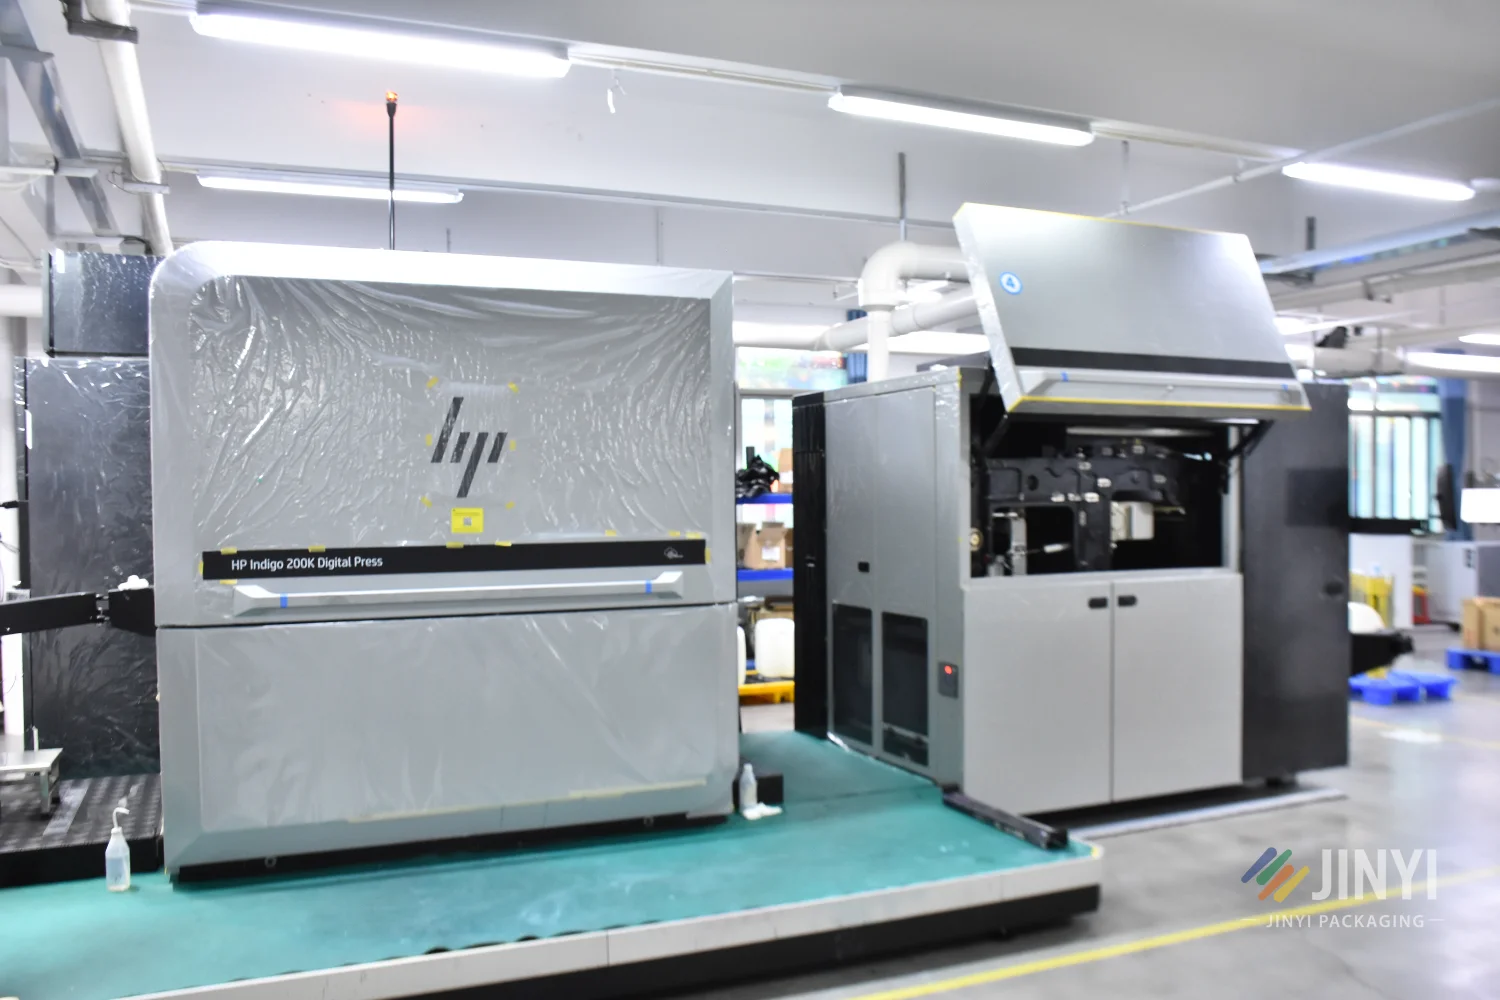
HP Indigo 200K - a mais recente impressora da JINYI, colocada em funcionamento em 2025, expandindo a capacidade de impressão digital e reduzindo os prazos de entrega
Conclusão
Uma bolsa de PE monomaterial pode proporcionar uma elevada barreira quando a estrutura, o percurso de reciclagem, o processo de produção e os testes à bolsa acabada cumprem os requisitos reais do produto.
A JINYI é uma fábrica de embalagens flexíveis personalizadas com mais de 15 anos de experiência de produção, servindo marcas de alimentos, suplementos, café, alimentos para animais de estimação e bens de consumo em mais de 70 países. Produzimos stand-up pouches, sacos de fundo plano, sacos de almofada e sacos de reforço lateral em PET/AL/PE, PET/VMPET/PE e outras especificações de barreira - através de impressão digital HP Indigo a partir de 500 unidades e impressão de rotogravura em volume - com documentação completa do material incluída como padrão em cada encomenda.
É isso que Do filme ao acabamento - feito corretamente significa na prática.
Marca
Diretor de Gestão da Produção - JINYI Packaging
Mark lidera o planeamento da produção e a coordenação de encomendas na JINYI. Com formação em Administração de Empresas e experiência prática no fabrico, concentra-se em manter a qualidade, o prazo de entrega e a execução estáveis nas encomendas de embalagens personalizadas.
Planeamento da produção Entrega atempada Coordenação entre equipas
Uma bolsa de PE monomaterial pode ter uma elevada barreira?
Sim. Uma estrutura com predominância de PE pode combinar camadas de PE resistentes à humidade com uma camada ou revestimento compatível que funcione como barreira ao oxigénio, sendo posteriormente verificada em relação ao produto, ao prazo de validade e às diretrizes de reciclagem pretendidas.
«Monomaterial» significa que a bolsa tem apenas uma camada?
Não. Uma bolsa de PE monomaterial pode utilizar várias camadas físicas para impressão, rigidez, barreira, resistência e selagem, embora o polietileno continue a ser a família de polímeros dominante.
O PE é uma boa barreira ao oxigénio?
O PE comum é mais conhecido pela sua resistência à humidade e pela sua capacidade de selagem a quente do que pela proteção exigida contra o oxigénio. Os produtos sensíveis ao oxigénio necessitam normalmente de uma barreira funcional compatível, como o EVOH ou um revestimento aprovado.
Quanto EVOH pode uma bolsa de PE reciclável conter?
Não existe um valor universal aplicável a todos os mercados. A RecyClass referiu um impacto menor até ao 5% EVOH no seu protocolo de testes de películas de PE, mas a bolsa completa, as camadas de suporte, as orientações de reciclagem e as alegações de mercado continuam a necessitar de revisão.
O mono-PE de alta barreira pode substituir a folha de alumínio?
Pode substituir a folha de alumínio quando se verificar que a barreira, a proteção contra a luz, as vedações, a resistência mecânica, as condições de enchimento e o prazo de validade cumprem integralmente os requisitos do produto. Não deve substituir a folha de alumínio quando essas condições não puderem ser cumpridas de forma fiável.
O que deve ser testado antes de encomendar um saco de PE de alta barreira?
Confirmar o OTR, o WVTR, a aderência da laminação, a janela de vedação, a estanqueidade, o desempenho em termos de compressão ou queda, a compatibilidade de enchimento, a interação do produto e a bolsa acabada nas condições relevantes de armazenamento e transporte.